


Telefon:
+86-138-0577-0261


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.09.2026 Herkunft: Website


Anforderungen an die Lebensmittelsicherheit, verlängerte Haltbarkeitsanforderungen und strengere globale Vorschriften für Einwegverpackungen führen zu einem komplexen Spannungsfeld für Lebensmittelmarken. Sie müssen Produktschutz und Umweltverantwortung in Einklang bringen. Die Beschaffung einer Verpackungslösung, die den betrieblichen Leistungskennzahlen entspricht, ist eine Herausforderung. Sie benötigen hervorragende Gasbarriereeigenschaften, physikalische Haltbarkeit während des Transports und zuverlässige Dichtungsintegrität in der Produktionslinie. Gleichzeitig müssen Sie Verbraucher- und Regulierungsanforderungen nach einer nachweisbaren Recyclingfähigkeit am Lebensende erfüllen. Eine theoretische Recycling-Kennzeichnung reicht für Compliance oder Markenreputation nicht mehr aus. Wir müssen den Fokus von der theoretischen Recyclingfähigkeit auf die praktische Verwertung auf Anlagenebene verlagern. Die Rückgewinnung von Polyethylenterephthalat (PET) unterliegt strengen technischen Anforderungen auf Sortierebene. Sie erfahren, wie Sie Lieferanten auf echte Kreislaufwirtschaft hin bewerten, materialwissenschaftliche Einschränkungen umgehen und Ihre Verpackungsbeschaffungsstrategie für eine maximale Rückgewinnung optimieren.
Polyethylenterephthalat trägt den Harzidentifikationscode Nr. 1. Aufgrund seiner außergewöhnlichen Klarheit, Zugfestigkeit und Feuchtigkeitsbarriere bleibt es der Industriestandard für Lebensmittelverpackungen. Für einen sauberen Recyclingstrom sind Verpackungen erforderlich, die ohne chemische Zersetzung leicht sortiert, gewaschen und wieder eingeschmolzen werden können. Jede Abweichung vom reinen PET führt zu einer Verunreinigung des Recyclingstroms. Wenn wir a bewerten Bei der Kunststoffschale zur Rückgewinnung betrachten wir die gesamte Strukturzusammensetzung, nicht nur das Basispolymer.
Mehrschichtfolien enthalten Materialien wie Ethylenvinylalkohol (EVOH), um die Haltbarkeit des Produkts zu verlängern. Diese Schichten blockieren effektiv die Sauerstoffübertragung und verhindern so den Verderb empfindlicher Proteine und Milchprodukte. Allerdings stört EVOH den PET-Recyclingstrom. Wenn mehrschichtige Schalen in einer Recyclinganlage in die Schmelzphase gelangen, reagieren die verschiedenen Polymere schlecht miteinander. Dies führt zu Verfärbungen, Strukturschwäche und einer Verschlechterung der Qualität des resultierenden recycelten Harzes. Sie müssen PET-Alternativen aus Monomaterial evaluieren. Fortschrittliche Fertigungstechniken ermöglichen nun, dass Einzelpolymerstrukturen ausreichende Gas- und Feuchtigkeitsbarrieren erreichen. Hochdichtes Mono-PET kann oft komplexe Laminate ersetzen, ohne die Lebensmittelsicherheit zu beeinträchtigen. Durch diesen Wechsel wird das Fach sofort von nicht recycelbar auf hochgradig verwertbar hochgestuft.
| Strukturtyp | Sauerstoffbarriere | Feuchtigkeitsbarriere | MRF-Kompatibilität |
|---|---|---|---|
| Mono-PET | Mäßig bis hoch | Exzellent | Hochgradig recycelbar |
| PET/EVOH/PE | Außergewöhnlich | Exzellent | Nicht recycelbar (Kontaminant) |
| PET mit Siliziumoxid (SiOx) | Hoch | Exzellent | Recycelbar (abwaschbar) |
Sekundäre Verpackungsbestandteile spielen eine große Rolle bei der Verwertungsquote. Ein perfekt gestaltetes Tablett kann nicht mehr recycelt werden, wenn es mit dem falschen Klebstoff abgedeckt wird. Bei herkömmlichen Haftetiketten werden häufig Klebstoffe verwendet, die sich während des MRF-Waschprozesses nicht auflösen. Diese Klebstoffe binden Papier oder unverträgliche Kunststoffe an die PET-Flocken und zerstören so die Charge. Für alle Etiketten müssen Sie abwaschbare Klebstoffe angeben. Kompatible Etikettenmaterialien, wie sie beispielsweise von der Association of Plastic Recyclers (APR) zugelassen sind, sorgen dafür, dass sich das Etikett in einem Heißwasser-Laugenbad sauber trennt. Die Tinte darf nicht in das Waschwasser gelangen. Durch die richtige Etikettenspezifikation wird sichergestellt, dass Ihre Verpackung hochwertige rPET-Flocken für die zukünftige Herstellung liefert.
Der Einsatz von Deckelfolien wirkt sich direkt auf die Recyclingfähigkeit des Schalenflansches aus. Beim Heißsiegeln wird die Deckelfolie direkt mit der PET-Struktur verschmolzen. Wenn die Deckelfolie Polyethylen (PE) enthält, wird durch diesen Prozess ein inkompatibles Polymer dauerhaft mit der Schale verbunden. Ultraschallschweißen birgt ähnliche Kreuzkontaminationsrisiken, wenn unterschiedliche Materialien verwendet werden. Es sind sauber abziehbare Deckelfolien erforderlich. Wenn ein Verbraucher die Folie entfernt, dürfen keine Rückstände auf dem Flansch zurückbleiben. Dies verhindert eine Kreuzkontamination des Polymers während der Mahl- und Waschphase. Geben Sie Dichtstoffe an, die sauber an der Klebeschicht versagen, anstatt die Folie zu zerreißen oder einen dauerhaften Polymerring zu hinterlassen.
Verschiedene Lebensmittelsektoren stehen aufgrund der Endverbrauchsrealität vor besonderen Beschaffungsherausforderungen. Sie können eine universelle Verpackungsstrategie nicht auf verschiedene Produktlinien anwenden. Jede Anwendung bringt spezifische Kontaminationsrisiken, Temperaturanforderungen und Verbraucherverhalten mit sich, die die tatsächliche Rückgewinnungsrate bestimmen.
Gefrorene Anwendungen erfordern eine extreme strukturelle Belastbarkeit. A Die PET-Schale für gefrorene Lebensmittel muss Schockfrosttemperaturen standhalten, ohne spröde zu werden. Es muss auch das Erhitzen in der Mikrowelle oder im herkömmlichen Ofen überstehen, ohne dass es schmilzt oder Chemikalien in die Lebensmittel gelangen. Sie müssen zwischen amorphem PET (APET) und kristallisiertem PET (CPET) wählen. APET bietet eine hervorragende Klarheit, verformt sich jedoch bei starker Hitze. CPET durchläuft einen Kristallisationsprozess, der die Hitzetoleranz drastisch verbessert und es backofenfest macht. Durch diese Kristallisation wird der Kunststoff jedoch undurchsichtig. Optische Sortierer in Recyclinganlagen haben oft Schwierigkeiten, CPET genau zu identifizieren. Es wird häufig falsch identifiziert und auf Mülldeponien umgeleitet. Sie müssen eng mit Lieferanten zusammenarbeiten, um sicherzustellen, dass Ihre CPET-Formulierungen von modernen Sortiergeräten nachweisbar bleiben.
Anwendungen zum Mitnehmen und Liefern bergen erhebliche Kontaminationsrisiken. Fette, Öle und organische Stoffe haften hartnäckig an Kunststoffoberflächen. A stark verschmutzt Lebensmittelliefertabletts werden von den meisten Recyclinganlagen abgelehnt. Speisereste verunreinigen das Waschwasser und verschlechtern die Qualität des recycelten Harzes. Das Verbraucherverhalten bestimmt hier die tatsächliche Recyclingquote. Wenn Verbraucher den Behälter nicht ausspülen, landet er auf einer Mülldeponie. Sie können dies durch intelligentes Verpackungsdesign abmildern. Integrieren Sie glatte Innenecken, um ein einfaches Abwischen und Spülen zu ermöglichen. Vermeiden Sie tiefe, schmale Rillen, in denen sich Speisereste festsetzen können. Bringen Sie direkt auf dem Deckel deutliche Hinweise zur Verbraucheraufklärung an, die den Benutzer anweisen, vor dem Recycling zu spülen.
Der Einzelhandel erlebt derzeit einen massiven Materialwandel. Früher wurden Fleisch und Geflügel in schwarzem Plastik verpackt. Marken stellen jetzt auf klares PET um. Herkömmlicher schwarzer Kunststoff verwendet Rußpigmente. Optische Nahinfrarotsortierer (NIR) können Ruß nicht erkennen. Das dunkle Pigment absorbiert das Infrarotlicht und macht die Schale für die Sortiermaschine unsichtbar. Daher sind herkömmliche schwarze Tabletts praktisch nicht recycelbar. Ein klares Supermarkt-Frischhaltetablett löst das Erkennungsproblem. Es bringt jedoch eine neue Komplikation mit sich: saugfähige Saugeinlagen. Diese Pads verwalten überschüssige Feuchtigkeit und Blut. Sie wirken als schwerwiegende physikalische Verunreinigungen im Recyclingstrom. Verbraucher müssen diese Pads vor der Entsorgung entfernen. Eine klare Botschaft auf der Verpackung ist wichtig, um sicherzustellen, dass das Pad in den Müll gelangt, während die saubere Schale in den Recyclingbehälter gelangt.
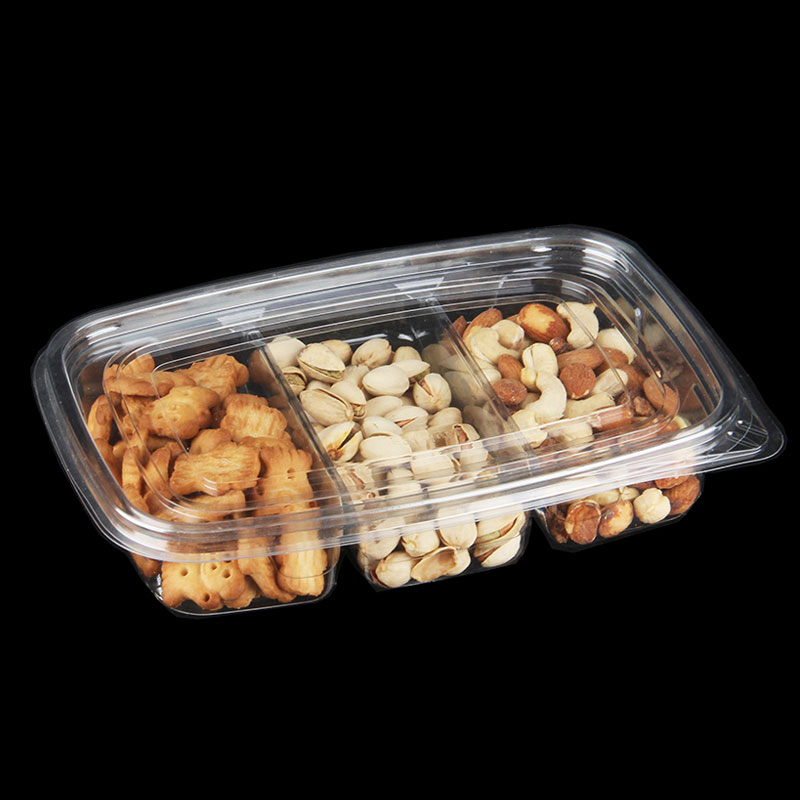
Sie müssen Beschaffungsentscheidungen an der Realität der Abfallwirtschaft orientieren. Wenn Sie verstehen, wie ein MRF funktioniert, können Sie Verpackungen entwerfen, die den Sortierprozess tatsächlich überstehen. Theoretische Recyclingfähigkeit bedeutet nichts, wenn die örtliche Einrichtung den physischen Gegenstand nicht verarbeiten kann.
MRFs verwenden optische Sortierer im Nahinfrarotbereich (NIR), um verschiedene Polymere zu identifizieren und zu trennen. Diese Maschinen scannen Artikel auf einem schnell laufenden Förderband. Sie schießen einen Lichtstrahl auf das Plastik und lesen die reflektierte Signatur. Thermogeformte PET-Schalen haben dieselbe chemische Signatur wie PET-Flaschen, verhalten sich jedoch auf der Sortierlinie anders. Das „Look-alike“-Problem führt zu erheblichen Sortierfehlern. Bestimmte PET-Schalen sehen genauso aus wie Behälter aus Polystyrol (OPS) oder Polyvinylchlorid (PVC). Wenn der NIR-Scanner den Artikel aufgrund von Etiketteninterferenzen oder strukturellen Winkeln falsch liest, leitet er das Fach fehl. Durch die richtige Schalenkonstruktion, die Vermeidung vollumwickelter Schrumpfschläuche und die Verwendung erkennbarer Pigmente werden diese Sortierfehler gemildert.
PET in Flaschenqualität und PET in Schalenqualität weisen unterschiedliche Molekulargewichte auf. Dies wird als Grenzviskosität (IV) gemessen. Flaschen benötigen einen höheren IV, um dem Karbonisierungsdruck standzuhalten. Thermogeformte Tabletts haben eine niedrigere IV. Wenn MRFs Tabletts und Flaschen mischen, kann der niedrigere IV-Wert der Tabletts die Gesamtqualität der recycelten Charge beeinträchtigen. Aus diesem Grund bevorzugten Einrichtungen in der Vergangenheit Flaschen gegenüber Tabletts. Allerdings unterstützt die neu entstehende Infrastruktur mittlerweile das Tray-to-Tray-Recycling. Spezielle Thermoform-Recyclinglinien nehmen weltweit zu. Diese Linien verarbeiten Schalen separat und sorgen so für die richtige IV für neue thermogeformte Produkte. Wenn kein Tray-to-Tray-Recycling möglich ist, wird das Material häufig zu Polyesterbändern oder Textilfasern recycelt.
| Eigenschaft: | PET in Flaschenqualität, | PET in Tablettqualität |
|---|---|---|
| Grenzviskosität (IV) | 0,75 - 0,85 dl/g | 0,60 - 0,70 dl/g |
| Schmelzfestigkeit | Hoch (druckbeständig) | Niedriger (optimiert für Thermoformen) |
| MRF-Präferenz | Sehr erwünscht | Akzeptiert, aber oft getrennt |
Verpackungsingenieure und Beschaffungsmanager benötigen einen strukturierten Ansatz zur Prüfung potenzieller Lieferanten. Sie müssen Funktionen anhand der End-of-Life-Ergebnisse bewerten. Bei der Auswahl des richtigen Materials müssen Leistung, Klarheit und nachweisbare Rückgewinnung in Einklang gebracht werden.
PET ist selten die einzige Option auf dem Tisch. Sie müssen es mit Polypropylen (PP), Aluminium, geformten Fasern und Polymilchsäure (PLA) vergleichen. Jedes Material bietet unterschiedliche betriebliche Vorteile und Herausforderungen bei der Wiederherstellung.
| Materialbarriereeigenschaften, | Klarheit | , | Recycling-Infrastruktur |
|---|---|---|---|
| HAUSTIER | Hervorragende Feuchtigkeits- und Gasbarriere. | Hohe Transparenz. | Weithin akzeptiert; robuste Sortiertechnik. |
| Polypropylen (PP) | Gute Feuchtigkeitsbarriere, schlechte Gasbarriere. | Trüb oder durchscheinend. | Steigende Akzeptanz, bleibt aber hinter PET zurück. |
| Aluminium | Absolute Barriere gegen Licht, Gas und Feuchtigkeit. | Undurchsichtig. | Hoch recycelbar, aber energieintensiv. |
| Geformte Faser | Ohne chemische Beschichtung schlecht. | Undurchsichtig. | Kompostierbar, wenn unbeschichtet; Recycling ist komplex. |
| Polymilchsäure (PLA) | Mäßige Feuchtigkeitsbarriere. | Hohe Transparenz. | Erfordert industrielle Kompostierung; verunreinigt PET-Ströme. |
PET gewinnt oft, wenn es um die Balance zwischen Feuchtigkeitsbarriere, Klarheit und etablierter Recycling-Infrastruktur geht. Es bietet die visuelle Attraktivität, die Verbraucher verlangen, und passt gleichzeitig in bestehende MRF-Funktionen.
Auf mündliche Zusicherungen der Recyclingfähigkeit kann man sich nicht verlassen. Sie müssen zwingend branchenübliche Bewertungsobjektive verlangen. Achten Sie auf die Einhaltung des Design Guide der Association of Plastic Recyclers (APR) oder der RecyClass-Zertifizierungen. Verwenden Sie diese 5-Punkte-Checkliste bei der Prüfung von Tablettherstellern:
Beschaffungsteams müssen die konzeptionellen Kompromisse zwischen Neu-PET, rPET und alternativen Materialien analysieren. Neuware-PET weist im Vorfeld oft niedrigere Stückkosten auf. Die Verwendung von Neukunststoffen setzt Ihr Unternehmen jedoch erheblichen regulatorischen Risiken und Gegenreaktionen der Verbraucher aus. Sie müssen den Gesamtwert und die finanziellen Auswirkungen Ihrer Verpackungsauswahl bewerten. Nicht recycelbare Verpackungen sind im Rahmen moderner Umweltgesetze häufig mit hohen finanziellen Strafen verbunden. Die Investition in ein hoch recycelbares Tablett oder eines mit hohem rPET-Anteil kann im Voraus mit einem leichten Aufpreis verbunden sein. Diese Prämie gleicht jedoch häufig die drohenden Steuerverbindlichkeiten und Compliance-Gebühren im Zusammenhang mit nicht recycelbaren Laminaten aus.
Makroökologische Faktoren erzwingen den Übergang zu recycelbarem PET. Skalierbarkeit und Compliance sind nicht länger optional. Weltweit wälzen Regierungen die finanzielle Belastung der Abfallwirtschaft direkt auf die Hersteller der Verpackungen ab.
Aktuelle und bevorstehende Gesetze bestimmen die Verpackungsstrategie. Die britische Kunststoffverpackungssteuer erhebt Abgaben auf Verpackungen, die im Vereinigten Königreich hergestellt oder in das Vereinigte Königreich importiert werden und weniger als 30 % recycelten Kunststoff enthalten. Die EU-Verordnung über Verpackungen und Verpackungsabfälle (PPWR) schreibt bis 2030 strenge Ziele für die Recyclingfähigkeit und einen Mindest-PCR-Gehalt vor. EPR-Gesetze auf Bundesstaatsebene in den USA werden rasch eingeführt und verlangen von Marken, dass sie die Recycling-Infrastruktur für die Materialien, die sie auf den Markt bringen, finanzieren. Die nachweisbare Recyclingfähigkeit und der Post-Consumer-Recyclinganteil wirken sich direkt auf Ihre Steuerverbindlichkeiten aus. Wenn Ihr Tablett beim MRF nicht sortiert wird, zahlen Sie höhere EPR-Gebühren. Der Übergang zu Monomaterial-PET mit zertifiziertem PCR-Anteil schützt Ihren Betrieb vor diesen steigenden regulatorischen Kosten.
Selbst das perfekt gestaltete Tablett erfordert die Mitarbeit des Verbrauchers. Eine standardisierte Kennzeichnung stellt sicher, dass der Endverbraucher die Verpackung ordnungsgemäß vorbereitet und entsorgt. Mehrdeutige Verfolgungspfeile verwirren Verbraucher und führen zum Wunschzyklischen. Implementieren Sie standardisierte Systeme wie How2Recycle in den USA oder OPRL in Großbritannien. Diese Systeme liefern klare, komponentenspezifische Anweisungen. Sie fordern den Verbraucher auf, die Schale auszuspülen, die Folie zu entfernen und die Saugeinlage zu entsorgen. Eine klare Kommunikation erhöht direkt die Ausbeute an hochwertigem Material, das in den Recyclingstrom zurückgeführt wird.
Sie müssen umsetzbare Maßnahmen ergreifen, um nicht wiederverwertbare Laminate und Rußschalen sofort aus dem Verkehr zu ziehen. Überprüfen Sie Ihre aktuellen SKUs und identifizieren Sie alle Verpackungen, die EVOH-Schichten oder nicht abwaschbare Klebstoffe verwenden. Vereinbaren Sie mit Ihren Lieferanten Übergangsfristen, um diese durch Mono-PET-Lösungen mit hoher Barriere zu ersetzen. Angesichts globaler Versorgungsengpässe ist die Sicherstellung zuverlässiger Versorgungsströme mit rPET in Lebensmittelqualität von entscheidender Bedeutung. Bauen Sie langfristige Verträge mit Lieferanten auf, die über vertikal integrierte Recyclingkapazitäten verfügen. Stellen Sie sicher, dass sie die Lebensmittelsicherheitskonformität ihres supergereinigten Post-Consumer-Harzes validieren können. Eine proaktive Beschaffung stellt sicher, dass Ihre Lieferkette auch bei strengeren Auflagen widerstandsfähig bleibt.
A: Herkömmliche schwarze PET-Schalen sind im Allgemeinen nicht recycelbar. Sie verwenden Rußpigmente, die Nahinfrarotlicht (NIR) absorbieren und sie so für optische Sortierer in Recyclinganlagen unsichtbar machen. Marken stellen auf klares PET um oder verwenden spezielle, erkennbare dunkle Pigmente, die NIR-Scanner genau identifizieren können.
A: APET (amorphes PET) ist klar und lässt sich leicht nach MRFs sortieren. CPET (kristallisiertes PET) wird kristallisiert, um Ofentemperaturen standzuhalten, wodurch es undurchsichtig wird. Diese Undurchsichtigkeit verwirrt optische Sortierer häufig und führt dazu, dass CPET-Schalen falsch identifiziert und aus dem Standard-PET-Recyclingstrom ausgeschlossen werden.
A: Schwere Lebensmittelrückstände verunreinigen den Recyclingprozess. Während MRFs über Waschanlagen verfügen, zersetzen übermäßige organische Stoffe das Waschwasser und das endgültige recycelte Harz. Verbraucher müssen das Tablett ausspülen, um erhebliche Speisereste zu entfernen, bevor sie es in den Recycling-Behälter werfen.
A: PET-Flaschen haben eine höhere Eigenviskosität (IV), was ein höheres Molekulargewicht und eine höhere Festigkeit bedeutet. Thermogeformte Tabletts haben eine niedrigere IV. Ihre Vermischung kann die Qualität des recycelten Flaschenharzes beeinträchtigen. Um dieses Problem zu lösen, wird jedoch derzeit die dedizierte Tray-to-Tray-Recycling-Infrastruktur ausgebaut.
A: Das hängt vom Klebstoff und dem Folienmaterial ab. Wenn die Deckelfolie einen dauerhaften Ring aus Polyethylen (PE) oder EVOH auf dem Schalenflansch hinterlässt, führt dies zu Verunreinigungen. Sauber abziehbare Folien, die keine Polymerrückstände hinterlassen, sorgen dafür, dass die Schale vollständig recycelbar bleibt.
A: Ja, wenn es im Fach verbleibt. Saugeinlagen bestehen aus gemischten Materialien und stellen im PET-Recyclingstrom schwere physikalische Verunreinigungen dar. Verbraucher müssen das Pad manuell entfernen und im Müll entsorgen, bevor sie die durchsichtige PET-Schale recyceln.


