


電話:
+86-138-0577-0261


包装ラインは、目標のスループット率を達成できないことがよくあります。このボトルネックがマシンの制限に起因することはほとんどありません。むしろ、トレイとフィルムの互換性が悪いために発生します。オペレーターは、頻繁に発生する機械の詰まり、過剰なフィルムの無駄、シールの完全性の低下、手作業によるやり直しの労力の増加に悩まされています。こうした運用上の非効率性の複合化により、生産スケジュールが混乱し、大量の材料廃棄物が発生します。
基本的なコンテナの選択は、エンジニアリング上の重要な決定です。適切な容器の形状、材料の剛性、表面エネルギーは、自動フロー ラッパーとストレッチ ラッピング装置を直接最適化します。これらの変数を調整すると、包装ラインがシームレスに実行されます。予期せぬダウンタイムを排除し、すべてのバッチにわたって一貫したシール品質を確保します。
トレイの形状、材料の剛性、表面エネルギーを評価して、自動フローラッパーやストレッチラッピング装置を最適化します。材料の適合性を評価し、特定の小売環境向けにソリューションを設計し、ラッピング ラインでの実装リスクを軽減する方法を学びます。
機械で使用できるコンテナは、自動包装ラインに入る前に、厳格な物理的基準を満たしている必要があります。剛性の高いコーナー、均一なフランジ幅、一貫したデネスト動作がこの準備性を定義します。コンテナにこれらの属性が欠けていると、梱包シーケンス全体が混乱します。自動ラッパーは、正確な機械的タイミングに依存します。構造的なずれがあると、機械の同期が失われ、ラインが即座に停止し、製品が損傷する可能性があります。
コンテナの寸法に微小な変動があると、直ちにセンサーの故障が発生します。高速フローラッパーは光学フォトアイを使用して、インフィードコンベア上の製品の位置を追跡します。とき プラスチックトレイの 長さや幅がわずかでも異なると、センサーが位置合わせを誤って読み取ります。その後、機械が間違ったタイミングでフィルムを送り込み、クロスシールジョーがフィルムウェブではなく容器を直接クランプしてしまいます。これにより、トラッキングエラー、シールの位置ずれ、避けられない機械の詰まりが発生します。その後、オペレーターは生産を停止し、安全ガードを開け、粉砕された材料を取り除き、校正をリセットする必要があります。
標準化された設置面積により、工具の交換が最小限に抑えられます。施設全体でコンテナの寸法を標準化すると、生産チームは市場の需要に迅速に適応できます。ガイド レール、フォーミング チューブ、センサーの位置を調整することなく、同じラッパー内でさまざまな深さを実行できます。この均一性によりラインが動き続けます。これにより、施設は異なる製品の稼働を効率的に切り替えることができ、装置全体の効率が最大化され、シフトのダウンタイムが削減されます。
一貫したネスト解除は、継続的な運用にとっても同様に重要です。自動デネスターは、真空カップまたは機械式フィンガーを使用して、ぎっしり詰まったマガジンからコンテナを引き出します。スタッキング ラグの設計が適切でなかったり、抜き勾配が急すぎると、コンテナが互いにロックしてしまいます。次に、デネスターは複数のユニットを同時にコンベア上に引っ張るか、1 つも引っ張りません。精密な成形により、各ユニットがきれいに分離され、一連のラッピングに必要な正確な間隔が維持されます。
トレイのリップ構造は、フィルムの伸縮性とシールの完全性に直接影響します。フランジは、ラッピングプロセス中にフィルムを掴むための主表面を提供します。ストレッチ ラッパーでは、エレベーター プラットフォームが容器をフィルム ウェブ内に押し上げ、サイド グリッパーがフィルムをベースの下に引き下げます。フランジが狭すぎると、フィルムが端から滑り落ちます。凹凸があるとヒートパッドで気密シールを形成できません。適切に設計されたフランジにより、連続した平らな接触点が形成され、フィルムが破れることなく上面全体に均一に伸びることができます。
しっかりとしたストレッチラッピングにより、コンテナの側壁に大きな圧縮力がかかります。容器は、反ったりひび割れたりすることなく、この張力に耐える必要があります。構造的完全性により、小売店の棚での張りのあるしわのないプレゼンテーションが保証されます。弱い側壁はフィルムの形状記憶力によって内側に崩れ、その結果、ラップが緩くなり、プロフェッショナルらしくなく、内容物を保護できなくなります。強化されたコーナーと垂直リブがこの圧縮力を均等に分散し、最大のウェブ張力下でもコンテナの元の形状を維持します。
冷蔵製品には、フィルム張力に関する微妙な操作バランスが必要です。構造に通気性のための十分なスペースを確保しながら、荷重の安定性を確保するために十分な締め付けを実現する必要があります。荷物全体を覆う包装がきつくなると、パッケージ内に空気が循環する余地が少なくなります。これにより湿気が閉じ込められ、生鮮食品の腐敗が促進されます。フランジに沿って設計された通気チャネルにより、周囲の確実なフィルムシールを維持しながら、閉じ込められたガスを逃がすことができます。
さまざまなポリマーベースが標準のラッピングフィルムと独特に相互作用します。シュリンク、ストレッチ、フローラップフィルムを適切に接着するには、特定の表面エネルギーが必要です。これらの化学的および熱的相互作用を理解することで、シールの失敗を防ぎ、保存期間のパフォーマンスを最適化できます。信頼性の高いシールを実現するには、フィルムの物理的特性と容器の熱特性を一致させる必要があります。
| 材料の種類 | 最適なフィルム ペアリング | シール ジョーの温度範囲 | ブレードの摩耗衝撃 | 張力下の構造剛性 |
|---|---|---|---|---|
| PET(ポリエチレンテレフタレート) | トップシール、穴あきシュリンク | 130℃~150℃ | 高 (硬化鋼の刃が必要) | 素晴らしい |
| PP(ポリプロピレン) | フローラップ、ストレッチフィルム | 160℃~180℃ | 適度 | 良好 (高張力下でわずかに曲がります) |
| EPS(発泡ポリスチレン) | PVC 粘着 (レガシー) | 80℃~100℃ | 低い | 悪い(映画の記憶に打ちのめされやすい) |
PET は高い透明性と優れた剛性を備えているため、生鮮食品の包装に最適です。ただし、PET には特定のヒートシール要件が必要です。その表面エネルギーと融点は、EPS フォームなどの従来の素材とは大きく異なります。 PET をトップシールまたはシュリンク フィルムと組み合わせる場合、オペレーターはヒーター ブロックの温度と滞留時間を正確に校正する必要があります。温度が低すぎるとシールが接着できません。温度が高すぎたり、滞留時間が長すぎると、PET フランジが反って変形します。
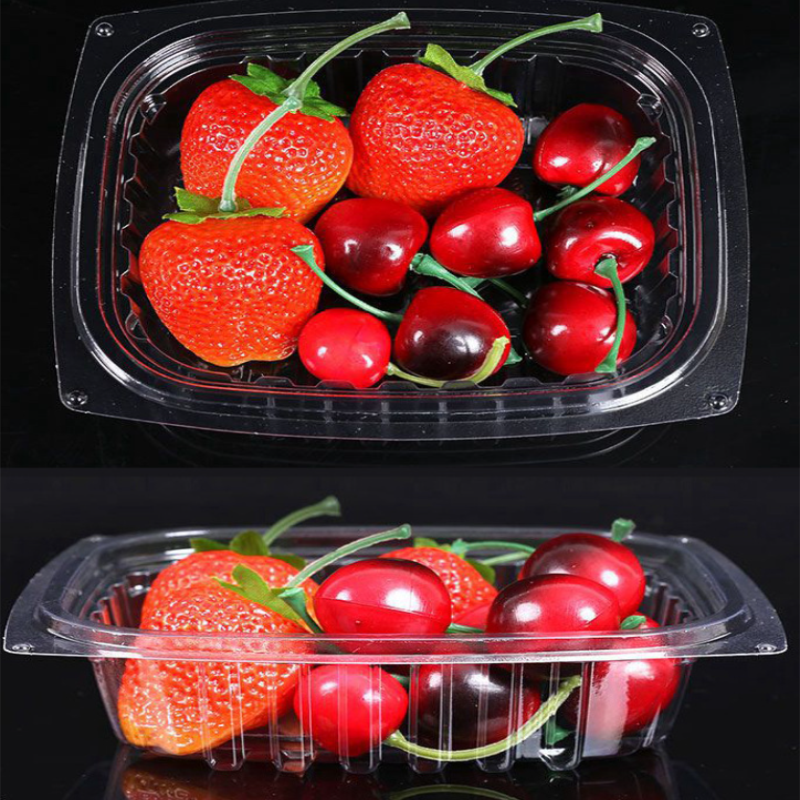
業界は従来の PVC フィルムから積極的に移行しています。 PVC は優れた伸縮性と粘着力を備えていますが、環境と汚染、特にヒートシールプロセス中のガス発生に関して懸念があります。代替フィルムへの移行は、持続可能性に関する厳しい義務を満たすのに役立ちます。あ リサイクル可能なPETフルーツトレイは、 これらの環境に優しい取り組みと完全に一致しています。これは、しわのない透明な外観を実現するためにより高い張力を必要とすることが多い、現代の持続可能なラッピング フィルムに必要な構造的サポートを提供します。
EPS フォームから PET に移行するには、ラッピング ラインで機械的な調整が必要です。泡用に校正されたラインで PET を実行することはできません。切断刃の構成は直ちに変更する必要があります。 PET は密度が高く、ライン上にギザギザのエッジやプラスチックの粉塵を残さずにきれいなカットを実現するには、より鋭く、より堅牢な鋸歯状のブレードが必要です。 PET 特有の熱特性に対応するには、ヒーター ブロックを再調整する必要があります。これらの調整を怠ると、フィルムの端がぼろぼろになったり、シールが弱くなったり、ブレードを頻繁に交換したりする必要があります。
生鮮食品や冷蔵製品にとって、湿気管理は非常に重要です。穴あきシュリンク フィルムは、閉じ込められた湿気をパッケージから逃がすことでこのニーズに応えます。これらのフィルムには、内部の雰囲気を調整し、酸素と二酸化炭素のレベルのバランスをとる微細な穴が付いています。この規制により、フィルムの内側に結露が蓄積することが防止され、製品の視認性が損なわれ、微生物の急速な増殖が促進されます。
容器のデザインは穴あきフィルムを補完するものでなければなりません。ベースのリブと側壁の通気口は、フィルムの空気の流れのダイナミクスと一致している必要があります。容器がフィルムウェブの底部に対して完全に平らに置かれると、穴が塞がれてしまい、その目的が無効になります。戦略的なベースリブにより、製品とフィルムの間にマイクロギャップが生まれます。この隙間により空気の流れが維持され、輸送中や展示中に余分な湿気を逃がすために穿孔が正しく機能することが保証されます。
穴あきフィルムは、包装プロセス中に明確な機械的利点をもたらします。指定された長さの端に穴が開けられたフィルムを使用すると、自動ラインでより簡単かつ効率的に切断できます。ミシン目はクロスシール切断ブレードのガイドとして機能し、フィルムウェブを切断するために必要な機械力を軽減します。これにより、ブレードの磨耗が最小限に抑えられ、切断機構の寿命が延び、ブレードの研磨や交換に伴うメンテナンスのダウンタイムが削減されます。
最終目的地によって、パッケージングコンポーネントの技術仕様が決まります。小売店の棚用に設計されたコンテナには、国境を越えた輸送用に作られたコンテナとは異なる構造特性が必要です。これらの寸法を評価して、環境ストレス、振動、取り扱い時に損傷することなくパッケージが意図した機能を確実に実行できるようにする必要があります。
見た目の美しさと消費者の安全性が小売パッケージのデザインを推進します。消費者は、棚に陳列されていて目立つ状態の商品を期待しています。トレイは、視覚的な魅力を歪めたり、ぎらついたりすることなく、高透明度の粘着フィルムをサポートする必要があります。さらに、これらの容器は、骨付き肉、鋭利な農産物の茎、または甲殻類の殻による穴に耐えなければなりません。フィルムに穴が開くと、食品の安全性が損なわれ、酸素が侵入し、店舗レベルでの製品の即時拒否につながります。
継続的な張力が小売レベルのストレッチ ラッピングの特徴です。フィルムは、その弾性記憶により、常に容器の構造に対して引っ張られます。漏れ防止のベース設計により、この絶え間ない圧力の下でも完全性が維持されます。ベースが曲がりすぎると、フィルムの張力が失われ、見た目がだらしなく、しわが寄ってしまいます。よく設計された スーパーマーケットの生鮮トレイ は、この内側への引っ張りに耐える強化リブを備えており、保存期間中パッケージをしっかりと安全に保ちます。
保湿性も小売環境にとって重要な要素です。新鮮な肉やカットフルーツは時間の経過とともに液体を放出します。ベースの設計には、液体を捕捉するチャネルを組み込むか、吸収性ソーカーパッドを収容する必要があります。これにより、フランジに沿ったシール界面に液体が溜まるのを防ぎます。パージがフランジに到達すると、フィルムの接着力が弱まり、消費者が取り扱う際に漏れが発生し、非衛生的な外観になります。
交通機関の要件は、小売店のディスプレイのニーズとははっきりと対照的です。配送環境では、梱包は大きな振動、突然の衝撃、極端な温度変化にさらされます。見た目の美しさは、構造の弾力性や漏れ防止よりも優先されます。食品の温度を維持し、異なるメニュー間の相互汚染を防ぎ、旅行中もそのままの状態で保存できるパッケージが必要です。
強化された側壁が相互汚染や流出を防ぎます。配送車両での高振動輸送中に、弱い側壁が曲がり、フィルムのシールが破れ、液体が漏れてしまいます。フィルムの確実な接着性は交渉の余地がありません。フランジは、シール フィルムに強力なグリップを提供する必要があります。これにより、パッケージが密閉された状態を維持し、内容物を外部の汚染物質から保護し、内部の液体が配送バッグに漏れるのを防ぎます。
二次シーリング技術との互換性は、ケータリングおよびデリバリーの分野にとって不可欠です。多くの操作では、手動または半自動の方法を使用してパッケージを保護します。 「ホテル包装」は、食品の保存と輸送の標準的な方法です。商用グレードの粘着フィルムで容器全体を複数回しっかりと包み、こぼれ防止のバリアを作成します。堅牢な 食品配達用トレイは、 ホテルの包装の極度の圧縮にも崩れることなく耐え、配達ドライバーと最終消費者にとって実用的かつ安全なシールを保証します。
標準以下のコンテナは、生産ラインに隠れた非効率をもたらします。手動で取り扱う際には適切に見えるかもしれませんが、高速で自動ラッピングを行うと構造上の欠陥が急速に現れます。これらの欠陥により、過剰な物理的無駄が発生し、オペレーターが機械の速度を落とすことを強いられ、全体的な生産能力が低下します。
薄っぺらな容器は、生産現場でのフィルムの廃棄物を直接的に増加させます。張力によって容器が曲がると、包装紙は不安定な形状を補うために余分なフィルムを貼り付けることが多く、その結果、パッケージあたりのカット長さが長くなります。さらに、容器が潰れるとシールの位置がずれる場合があり、パッケージを剥がして製品を回収し、ユニット全体を再度包装する必要があります。この再加工サイクルにより、大量の包装材が消費され、ライン速度が大幅に低下します。
精密成形された容器は、この物理的な無駄を排除します。剛性の高い構造により、最初に機械を通過する際にフィルムが完全にサポートされます。この安定性により、パッケージの完全性を犠牲にすることなく、より薄いゲージのフィルムの使用が可能になります。フィルムを標準の 60 ゲージから 45 ゲージにダウンゲージすることで、パッケージごとに使用されるプラスチックの総量が削減されます。この最適化により、材料の使用が合理化され、ラッパーのロール交換の頻度が減り、ラインの継続的な稼働が維持されます。
容器の形状が一貫しているため、製品の損傷も最小限に抑えられます。フランジの歪みやネスティングの失敗により包装紙が詰まると、内部の製品がシールジョーによって押しつぶされたり、コンベアベルト上の機械のグリースにさらされたりすることがよくあります。信頼性の高いコンテナにより、ヒートトンネルと切断ステーションをスムーズに通過できるため、製品が保護され、不必要な食品廃棄物が排除されます。
高い稼働率を維持するには、包装装置がさまざまな製品ラインを効率的に処理する必要があります。適応性の高いコンテナを選択すると、既存のフロー ラッパーやストレッチ マシンの有用性が最大化されます。複数のトレイ タイプとシーリング材をサポートする装置により、生産チームは迅速に方向転換できます。大規模な機械の改造や重い成形チューブの交換をすることなく、根菜類の梱包からデリケートなベリー類への移行が可能になります。
さまざまなコンテナの深さにわたって標準化されたフランジ設計により、この適応性が促進されます。ラッパーのガイド レール、サイド ベルト、およびシール ジョーは主に容器の上部周囲と相互作用します。均一な設置面積とリップ構造を維持すると、機械の主要なハンドリング機構を再調整することなく、さまざまな製品量に対応するためにコンテナの深さを変更できます。
アフターマーケットの変更を回避することで、生産ラインの機敏性が維持されます。ユニバーサルラッパー互換性を考慮して設計されたコンテナを選択すると、カスタムセンサーブラケット、特殊な切断ブレード、または改造されたインフィードプッシャーの必要性が回避されます。このプラグアンドプレイの互換性により、市場の需要の変化や新しい製品ラインの導入に合わせて施設の運用をスムーズに拡張できます。
既存の包装ラインに新しい容器を導入すると、固有の機械的リスクが伴います。テストと検証に対する体系的なアプローチがなければ、即座にラインが停止することになります。機械的な衝突、熱の不一致、センサーのエラーを予測し、本格的な生産を開始する前にそれらに対処する必要があります。
ラインの停止は通常、特定の特定可能な根本原因によって引き起こされます。静電気が蓄積すると、軽量フィルムが容器にスムーズに巻き付くのではなく、機械の部品にくっついてしまいます。フィルム張力の設定が間違っていると、容器が潰れてしまったり、ラップが緩すぎてしまいます。デネスティングが不十分だと、複数のコンテナがラッパーに同時に供給され、インフィードが詰まります。ミシン目のないエッジの切断が効率的ではないため、フィルムが後続し、排出コンベア ローラーに絡みつきます。
通信事業者は、回線に新しい SKU を導入する場合、厳密なトラブルシューティング チェックリストが必要です。
サンプルランの実施は必須です。最初に少なくとも 500 ユニットの制御されたバッチを実行することなく、ラインを新しいコンテナに移行しないでください。さまざまな速度でのフィルム、容器、シールジョーの間の相互作用を監視します。構造的な破損が発生するしきい値を特定し、生産速度をその制限値未満に安全に設定します。
食品と接触する材料には、厳密な文書化とトレーサビリティが必要です。容器は食品の保存と生物学的汚染の防止において主な役割を果たします。ポリマーベース、接着剤、および着色剤が食品と直接接触しても安全であることを証明する適合証明書を維持する必要があります。この文書は、通常の保管条件下では、その材料が有害な化学物質やマイクロプラスチックを製品に移入しないことを証明します。
非準拠のリサイクル材料を使用すると、重大な運用上のリスクが生じます。不純なポリマーは、ヒートシールプロセスの高温にさらされると急速に劣化します。有毒ガスを排出したり、予期せず変形したり、食品に汚染物質が浸出したりします。リサイクルされた内容物が食品の安全性と熱安定性に関する厳格な規制基準を満たしていることを確認する必要があります。
従来の PVC ラップも生産現場で同様の危険を引き起こします。収縮トンネル内またはクロスシール中に高温にさらされると、PVC から塩素ガスが発生します。これはオペレーターに呼吸器の健康上のリスクをもたらし、時間の経過とともに高価な機械コンポーネントを腐食させます。 PET などの最新の準拠した素材に移行すると、これらのリスクが排除され、安全で信頼性の高い包装環境が確保されます。
A: 互換性は、均一な寸法、剛性の高いフランジ、および一貫した入れ子構造に依存します。これらの構造要素により、光学センサーの故障が防止され、ラッピング ラインでのスムーズな移行が保証されます。標準化された設置面積により、機械は頻繁な再校正、ガイド レールの調整、工具の交換を行わずに高いスループットを維持できます。
A: 剛性が高いため、ストレッチフィルムメモリーの圧縮力による容器のつぶれを防ぎます。荷重の安定性を確保するためにしっかりとしたラップを実現することと、構造上の破損を防ぐことのバランスを取る必要があります。冷蔵商品には、内部の空気循環と通気性のための十分なスペースを残しつつ、ラップがしっかりと固定されるようにするために、このバランスが必要です。
A: いいえ。PET は、PVC や EPS と比較して、表面エネルギー、耐熱性、接着特性が異なります。 PET 用に特別に設計されたフィルムを選択し、これらの特有の材料特性に合わせて機械のヒーター ブロック、滞留時間、切断ブレードを再調整する必要があります。
A: ジャムは通常、容器の幅の不一致、フィルムウェブ上の静電気の蓄積、機械センサーの位置合わせの誤り、またはフィルムの非効率的な切断によって発生します。新しいデザインに寸法の一貫性がない場合、光学センサーがその位置を誤って読み取り、ラッピングシーケンス全体とクロスシールのタイミングが同期しなくなります。
A: 穴あきフィルムは閉じ込められた湿気を放出し、製品を覆い隠す結露の蓄積を防ぎます。コンテナには、空気の流れを維持し、これらの穿孔の閉塞を避けるために、補完的な底部の通気またはリブを備えている必要があります。さらに、指定された長さの穴あきエッジを備えたフィルムにより、切断効率が大幅に向上し、自動ラインでの刃の摩耗が軽減されます。
A: 最適化された組み合わせにより、自動フロー ラッパーでは通常、毎分 100 パックを超えます。ただし、このベンチマークは、製品の安定性、一貫した容器の均一性、および追跡エラー、フィルムウェブのスナップ、クロスシールの破損を防ぐための正確な機械調整に大きく依存しています。

