

Teléfono:
+86-138-0577-0261


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-08 Origen: Sitio


Las cadenas de suministro de productos frescos operan con márgenes muy estrechos donde las fallas en el empaque se traducen directamente en deterioro acelerado, rechazos de los minoristas y daños a la marca. El tamaño inadecuado o los cierres comprometidos causan la mayoría de estas fallas estructurales. La inspección de geometrías de embalaje complejas presenta desafíos únicos de control de calidad en la planta de producción. Las variaciones en la clasificación de la fruta exigen protocolos de inspección rigurosos. Debe equilibrar las altas velocidades de rendimiento con una precisión milimétrica al evaluar clamshells compartimentados. Para evitar que los envases comprometidos ingresen al canal de distribución, las operaciones deben implementar marcos de inspección sistemáticos. Esta guía desglosa la evaluación técnica de las auditorías de materiales entrantes, la verificación del tamaño, las pruebas de integridad del cierre y los sistemas de inspección en línea para envases de productos agrícolas individuales. Cubrimos cómo proteger su línea de envasado contra microfugas, aplastamiento y fallas de cumplimiento normativo.
Los envases de productos agrícolas deben cumplir estrictos requisitos básicos para sobrevivir a las cadenas de suministro modernas. Un eficaz Caja Individual debe aislar el fruto por completo. Este aislamiento evita magulladuras durante las vibraciones del tránsito. También ayuda a mantener una atmósfera modificada si sella el recipiente con una película superior. El embalaje debe soportar una presión de apilamiento significativa sin deformarse. La desviación transfiere peso directamente a la fruta, provocando daño celular inmediato. Debe diseñar el embalaje para que soporte la carga estructural de forma independiente, confiando en la resistencia de la pared vertical del plástico en lugar del producto interior.
Evaluamos cómo se comporta el embalaje en configuraciones multicapa. Produzca recorridos en diversas dinámicas de apilamiento. Puede empacar contenedores en una orejeta corrugada de dos capas. Podría utilizar un paquete de bandeja master estándar. A menudo, las instalaciones apilan estos contenedores en palés de cuatro capas para su transporte a través del país. El embalaje debe mantener la integridad estructural en todos estos escenarios. Si la capa inferior colapsa bajo la carga dinámica de un remolque en movimiento, todo el palet se desplaza. Este cambio provoca una pérdida catastrófica de productos y el rechazo inmediato del minorista en el centro de distribución.
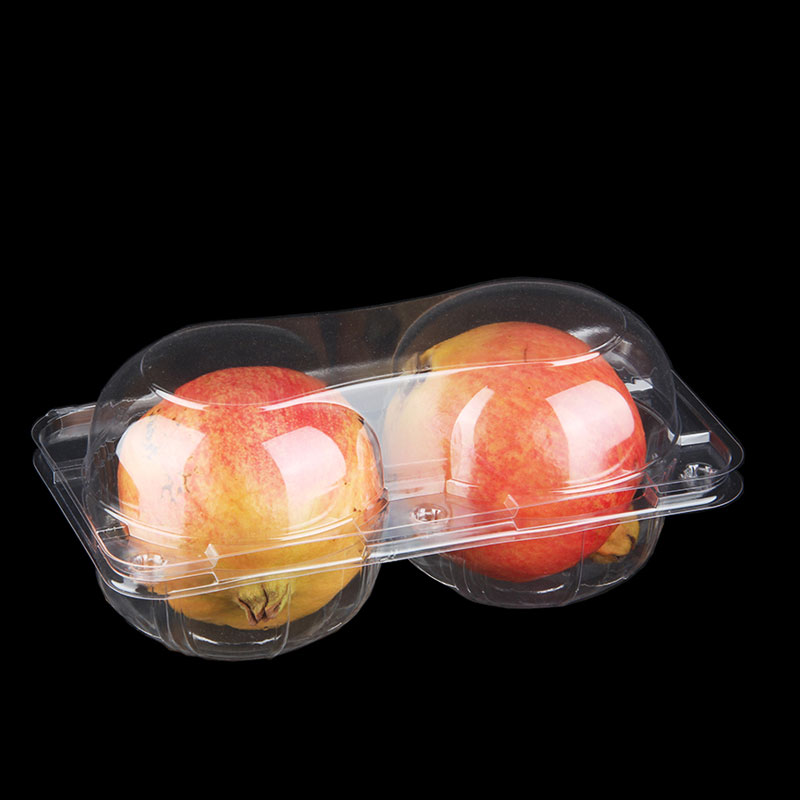
La industria está cambiando rápidamente hacia soluciones de embalaje segmentadas. A La frutera de dos compartimentos representa perfectamente esta evolución. Aislar los productos agrícolas en células distintas reduce la contaminación cruzada. Si una pieza de fruta desarrolla moho, la barrera física de plástico evita que las esporas se propaguen a las piezas adyacentes. La compartimentación también restringe el movimiento. La fruta no puede rodar ni chocar durante paradas repentinas o manipulación brusca. Esta restricción física reduce drásticamente la incidencia de daños mecánicos y extiende la vida útil práctica del producto.
Evaluar diferentes factores de forma requiere equilibrar la estética con la realidad operativa. Las bandejas rectangulares estándar se apilan fácilmente y se mueven suavemente por transportadores de alta velocidad. Las soluciones moldeadas a medida ofrecen un atractivo de marketing superior. Un La cubierta dividida en forma de manzana mejora la presentación del producto en el lineal. Sin embargo, estas geometrías personalizadas complican el manejo automatizado. Los bordes curvos dificultan el guiado del transportador, lo que a menudo requiere rieles guía de plástico UHMW personalizados para evitar rayones. Las formas complejas crean sombras que confunden a los sistemas de inspección por visión estándar. Debe actualizar sus conjuntos de sensores y configuraciones de iluminación para manejar estos perfiles no estándar de manera efectiva.
La selección del material también juega un papel muy importante en el rendimiento de la caja. El tereftalato de polietileno (PET) ofrece una claridad y rigidez excelentes, lo que lo convierte en el estándar para la mayoría de los clamshells. El polipropileno (PP) proporciona una mejor resistencia al calor si el producto requiere llenado en caliente o procesos de esterilización específicos. El sistema de inspección debe tener en cuenta el índice de refracción de estos diferentes plásticos. Una cámara calibrada para el alto brillo del PET probablemente no podrá inspeccionar con precisión un contenedor de PP esmerilado sin ajustar la configuración de exposición.
Antes de que los sistemas en línea puedan tener éxito, las instalaciones deben implementar un riguroso programa de inspección de entrada. Debe auditar los componentes y materiales del embalaje a medida que llegan del proveedor. Esto se alinea con pautas similares a 21 CFR 211.122. La detección temprana de defectos dimensionales del lado del proveedor previene fallas posteriores. Si las bandejas deformadas o de tamaño insuficiente llegan a la línea de llenado, provocan atascos inmediatos. También dan como resultado fruta triturada cuando el llenador automatizado aplica presión estándar a una cavidad no estándar.
Debe establecer medidas de referencia estrictas para cada ejecución de embalaje. El tamaño de la celda de envasado debe cumplir perfectamente con los estándares de clasificación agrícola. Por ejemplo, las dimensiones de celda específicas de 60 × 60 × 55 mm deben alinearse con tamaños de fruta uniformes. La industria designa estos tamaños como 3x4, 5x5 o 6x6. También puedes apuntar a rangos de peso específicos, como 85 a 90 g por fruta. Si la celda es demasiado pequeña, la tapa aplasta la fruta. Si la celda es demasiado grande, la fruta vibra y se magulla durante el tránsito.
Las instalaciones utilizan diferentes categorías de soluciones para la verificación del tamaño según su volumen. Evaluamos estos métodos en función de la velocidad, la precisión y la retención de datos.
| Método de verificación | Mejor aplicación | Ventajas clave | Limitaciones principales |
|---|---|---|---|
| Comprobaciones manuales del calibrador | Auditorías de materiales entrantes, tiradas de bajo volumen. | Operadores de bajo costo, fáciles de capacitar y altamente portátiles | Ejecución lenta, propensa a errores humanos, registro de datos deficiente |
| Plantillas Pasar/No pasar | Inspecciones rápidas del piso durante los cambios | Retroalimentación visual instantánea, se requiere calibración cero | Solo mide pasa/falla, no proporciona dimensiones exactas |
| Sistemas de visión automatizados | Verificación en línea de alta velocidad | Tasa de inspección del 100%, registro de datos en tiempo real, alta precisión | Alta inversión inicial, requiere programación compleja |
| Perfilado láser | Medición de la profundidad de la celda y el espesor de la pared. | Captura topografía 3D, inmune a la iluminación ambiental. | Velocidades de procesamiento más lentas que las cámaras 2D |
Al evaluar los sistemas de visión, céntrese en dimensiones específicas de característica a resultado. El sistema debe detectar compartimentos deformados antes de la etapa de llenado. Debe medir el espesor de la pared para garantizar que la bandeja pueda soportar cargas de paletas. Debe verificar la profundidad de la celda con precisión. Si una bandeja se moldea a una profundidad demasiado baja, el mecanismo de cierre fallará. La detección temprana de estas anomalías evita el aplastamiento del producto. También detiene los atascos en las líneas que provocan costosos tiempos de inactividad no planificados.
Configurar un sistema de visión para una verificación precisa de la profundidad celular requiere un enfoque sistemático. Los operadores del piso deben seguir una secuencia de calibración estandarizada para garantizar que las cámaras lean la geometría del plástico correctamente.
Comprender la terminología de cierre ayuda a la hora de seleccionar protocolos de inspección. Debe adaptar la inspección al tipo de cierre específico utilizado en el embalaje. Un La caja de embalaje individual puede utilizar pestillos a presión con ajuste de fricción. Podría depender de cerraduras de botones perimetrales. Alternativamente, podría utilizar películas superiores termoselladas para envasado en atmósfera modificada. Cada mecanismo de cierre falla de manera diferente. Los pestillos a presión pueden engancharse parcialmente. Los sellos térmicos pueden sufrir fugas en los canales causadas por materia orgánica atrapada.
Los marcos regulatorios dictan estrictas rutinas de inspección de cierre. Los estándares de la industria, como 21 CFR 113.60, exigen inspecciones visuales del cierre inmediatamente después del proceso de sellado. No se puede confiar únicamente en las comprobaciones de final de línea. Las regulaciones exigen mediciones físicas y registros a intervalos específicos. Estos intervalos normalmente no deben exceder los 30 minutos. Este seguimiento continuo garantiza que la maquinaria de sellado permanezca calibrada. Evita que una lenta desviación de la tolerancia arruine un turno completo de producción.
Los enfoques de pruebas de cierre automatizadas se dividen en dos categorías principales. La inspección por visión utiliza cámaras de alta velocidad para evaluar la geometría física del sello. Estas cámaras detectan pestillos no enganchados. Detectan bisagras desalineadas que impiden que la tapa se asiente correctamente. También identifican materia orgánica atrapada en el área del termosellado. Incluso un pequeño trozo de hoja puede comprometer el cierre hermético. Los sistemas de visión señalan estos defectos instantáneamente y activan el mecanismo de rechazo.
Las pruebas de integridad física evalúan el desempeño de barrera real del contenedor. Los sistemas de prueba de integridad de cierre de contenedores en línea de alta velocidad utilizan presión o caída de vacío. El sistema coloca el recipiente en una cámara de prueba y genera vacío. Los sensores controlan la presión durante unos pocos milisegundos. Si la presión cambia, se escapa aire del recipiente. Esto indica una microfuga. Adaptamos estos sistemas para bivalvas rígidas y semirrígidas para garantizar que las atmósferas modificadas permanezcan intactas durante el tránsito.
| Tecnología de prueba | Capacidad de detección de defectos | Impacto de la velocidad de la línea | Mejor caso de uso |
|---|---|---|---|
| Inspección por visión 2D | Botones desbloqueados, desalineación grave, producto atrapado | Impacto cero (inspecciona sobre la marcha) | Cubiertas estándar con pestillos mecánicos |
| Imágenes térmicas | Puntos fríos en los sellos térmicos, presión de sellado desigual | Impacto cero (inspecciona sobre la marcha) | Bandejas con sellado superior que requieren barreras herméticas |
| Decaimiento del vacío | Microfugas, poros, películas de barrera comprometidas | Impacto moderado (requiere tiempo de permanencia en la cámara) | Envasado en atmósfera modificada (MAP) |
Cuando falla un termosellado en la línea de producción, los equipos de mantenimiento deben diagnosticar la causa raíz de inmediato. Los operadores deben seguir una jerarquía de resolución de problemas específica para que la línea vuelva a funcionar.
La implementación de un sistema de inspección en línea requiere una arquitectura de sistema sólida. Necesita componentes de hardware específicos que funcionen al unísono. Las cámaras GigE de alta resolución capturan imágenes a cientos de fotogramas por minuto sin perder paquetes de datos. Los conjuntos de iluminación multidireccional eliminan las sombras dentro de las cavidades profundas del embalaje. Los sensores de proximidad rastrean la posición exacta de cada contenedor en la cinta. Los mecanismos de rechazo neumáticos eliminan físicamente las unidades defectuosas sin interrumpir el flujo de buen producto. El software une estos componentes y procesa datos de imágenes en milisegundos.
La iluminación es a menudo el componente de un sistema de visión que más se pasa por alto. No se puede simplemente apuntar una cámara a una caja de plástico transparente y esperar buenos resultados. El plástico PET transparente refleja la luz ambiental de la fábrica, cegando los sensores de la cámara. Debes utilizar técnicas de iluminación específicas. Las luces de techo proporcionan una iluminación difusa y uniforme que elimina los reflejos intensos. Las luces anulares de campo oscuro de ángulo bajo resaltan los defectos de la superficie y los bordes elevados, lo que hace que los bloqueos de botones no activados brillen intensamente sobre un fondo oscuro. La selección de la luz adecuada determina el éxito de todo el sistema.
La escalabilidad y el rendimiento son consideraciones importantes durante la implementación. Debe evaluar cómo los sistemas de inspección manejan las variaciones de velocidad de la línea. Las líneas de producción se aceleran y desaceleran según el suministro ascendente. El sistema de inspección debe realizar un seguimiento de estos cambios mediante codificadores transportadores. Un sistema viable procesa geometrías complejas sin convertirse en un cuello de botella. Si las cámaras no pueden seguir el ritmo del relleno, deberá reducir la velocidad de producción. Esto anula el propósito de la automatización. Elija procesadores con alta capacidad general.
El registro de datos y la trazabilidad transforman los sistemas de inspección de simples filtros a herramientas de optimización. El software debe registrar cada punto de datos de inspección. Debe realizar un seguimiento de las tasas de rechazo en tiempo real. Necesita categorizar los tipos de defectos automáticamente. Estos datos respaldan el análisis inmediato de la causa raíz. Si los bloqueos de los botones fallan repetidamente en el lado izquierdo de la bandeja, el mantenimiento sabe exactamente qué cabezal de sellado ajustar. Esta calibración continua de la máquina se basa completamente en informes de cumplimiento precisos y retención de datos.
El mecanismo de rechazo físico debe coincidir con el tipo de producto. No se puede utilizar un chorro de aire a alta presión para rechazar un recipiente de fruta lleno y pesado; simplemente se volcará y se derramará sobre el cinturón. Para contenedores llenos, se debe utilizar un brazo empujador neumático o una sección transportadora desplegable. Los chorros de aire están reservados para rechazar bandejas vacías y ligeras antes de que lleguen a la estación de llenado. Hacer coincidir el hardware de rechazo con el peso del producto garantiza un funcionamiento suave y evita atascos secundarios.
La implementación del aseguramiento de la calidad implica compensaciones conceptuales entre sensibilidad y rendimiento. Si establece tolerancias de inspección demasiado estrictas, crea altas tasas de falsos rechazos (errores de tipo I). La máquina desecha envases y fruta en perfecto estado. Esto desperdicia material y destruye la rentabilidad. Si establece tolerancias demasiado flexibles, los cierres defectuosos se escapan a la cadena de suministro (errores de tipo II). Esto conduce a productos estropeados y envíos rechazados. Debe encontrar el umbral preciso que detecte los verdaderos defectos ignorando las variaciones estéticas aceptables.
La integración de nueva tecnología de inspección en líneas de embalaje heredadas conlleva riesgos de implementación. Las limitaciones de espacio son el obstáculo más común. Las líneas más antiguas rara vez tienen tres pies de espacio abierto para el transportador para un nuevo túnel de visión. La interferencia de iluminación procedente de los techos de las fábricas o de las ventanas cercanas puede cegar los sensores de las cámaras. El manejo de diferentes tamaños de paquetes de bandejas requiere rieles guía ajustables y soportes de cámara motorizados. Si el sistema no puede cambiar rápidamente entre una bandeja de 4 y una de 6, los tiempos de cambio destruirán su rendimiento diario.
Debe implementar estrategias de mitigación estrictas para manejar estos riesgos. Recomendamos implementaciones graduales. Primero instale el sistema en modo solo monitor. Deje que recopile datos sin rechazar el producto. Esto le permite calibrar tolerancias basadas en corridas de producción reales. Realice rigurosas pruebas de aceptación de fábrica (FAT) en las instalaciones del proveedor. Utilice muestras defectuosas conocidas de su propia línea. Por último, priorizar la formación continua de los operadores. El personal de su planta debe saber cómo limpiar lentes, ajustar la iluminación y recalibrar los parámetros del sistema de visión de manera efectiva.
La ejecución exitosa de una prueba de aceptación en fábrica requiere preparación. No confíe en que el proveedor le proporcione condiciones de prueba perfectas. Debe simular su entorno de producción real.
El tamaño uniforme y los cierres seguros en los envases de fruta compartimentados son fundamentales para la seguridad del producto. Ellos dictan directamente la rentabilidad de su operación. Depender únicamente de la inspección manual ya no es viable para las instalaciones de productos frescos de gran volumen. La velocidad de las llenadoras modernas y la complejidad de las clamshells personalizadas requieren una supervisión automatizada basada en datos. La implementación de una inspección en línea sólida protege su marca de costosos retiros del mercado y rechazos de los minoristas.
Al evaluar equipos de inspección o proveedores de embalaje, utilice una lógica de preselección estricta. Priorizar soluciones que ofrezcan cumplimiento verificable de los estándares FDA y CFR. Busque capacidades de visión de alta velocidad diseñadas específicamente para geometrías complejas de múltiples cavidades. Exija un software de generación de informes de datos sólido que se integre con su ERP o sistemas de gestión de producción existentes. El proveedor de equipos adecuado actuará como socio de cumplimiento, no sólo como proveedor de hardware.
Tome las siguientes acciones para mejorar el control de calidad de su embalaje:
R: De acuerdo con pautas similares a 21 CFR 113.60, las inspecciones visuales del cierre deben realizarse inmediatamente después del sellado. Además, las mediciones físicas y los registros deben realizarse a intervalos regulares, normalmente no superiores a 30 minutos, para garantizar una calibración continua de la máquina.
R: La pared divisoria central y la geometría de doble cavidad crean sombras y ángulos complejos. Esto requiere iluminación multidireccional y algoritmos de visión avanzados para verificar con precisión tanto el tamaño como la integridad del cierre sin provocar falsos rechazos.
R: Sí. Las cámaras de perfiles 2D y 3D de alta resolución pueden detectar variaciones de altura a nivel milimétrico. Estas variaciones indican que un pestillo de ajuste por fricción o un botón perimetral no se ha acoplado completamente con su ranura de base correspondiente.
R: La inspección entrante verifica las dimensiones del embalaje vacío y la calidad del material del proveedor antes de su uso. La inspección en línea verifica la integridad del contenedor lleno y sellado a medida que avanza por la línea de producción a toda velocidad.
R: El envasado en atmósfera modificada requiere un sello hermético para mantener proporciones de gas específicas. Las pruebas de cierre deben ir más allá de los controles visuales y utilizar pruebas de integridad física, como la caída del vacío, para detectar fugas microscópicas que permitirían la entrada de aire ambiental.
R: Si la profundidad de la celda es demasiado pequeña, la tapa de cierre descansa directamente sobre la fruta en lugar de sobre las paredes estructurales de la bandeja. Cuando se apilan sobre una plataforma, el peso aplasta el producto en lugar de transferirlo a través del embalaje de plástico.


