


Telefono:
+86-138-0577-0261


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-08 Origine: Sito


Le catene di fornitura di prodotti freschi operano su margini sottilissimi, dove i difetti di imballaggio si traducono direttamente in un deterioramento accelerato, rifiuti da parte dei rivenditori e danni al marchio. Il dimensionamento improprio o le chiusure compromesse causano la maggior parte di questi cedimenti strutturali. L'ispezione di geometrie complesse di imballaggi introduce sfide uniche in termini di garanzia della qualità nel reparto di produzione. Le variazioni nella classificazione dei frutti richiedono protocolli di ispezione rigorosi. È necessario bilanciare velocità di produzione elevate con precisione millimetrica quando si valutano le conchiglie a compartimenti stagni. Per evitare che imballaggi compromessi entrino nel canale di distribuzione, le operazioni devono implementare quadri di ispezione sistematici. Questa guida analizza la valutazione tecnica delle verifiche dei materiali in entrata, della verifica del dimensionamento, dei test di integrità delle chiusure e dei sistemi di ispezione in linea per gli imballaggi dei singoli prodotti. Parleremo di come proteggere la vostra linea di confezionamento da microperdite, schiacciamenti e problemi di conformità normativa.
Gli imballaggi dei prodotti agricoli devono soddisfare severi requisiti di base per sopravvivere nelle moderne catene di approvvigionamento. Un efficace La cassetta individuale deve isolare completamente il frutto. Questo isolamento previene ammaccature durante le vibrazioni del trasporto. Aiuta anche a mantenere un'atmosfera modificata se si sigilla il contenitore con una pellicola superiore. L'imballaggio deve resistere a una pressione di impilamento significativa senza deformarsi. La deflessione trasferisce il peso direttamente sul frutto, provocando un danno cellulare immediato. È necessario progettare l'imballaggio in modo che sopporti il carico strutturale in modo indipendente, facendo affidamento sulla resistenza della parete verticale della plastica piuttosto che sui prodotti all'interno.
Valutiamo le prestazioni dell'imballaggio in configurazioni multistrato. Produrre viaggi in varie dinamiche di impilamento. Potresti imballare i contenitori in un risvolto ondulato a due strati. Potresti utilizzare un pacchetto di vassoi principali standard. Spesso le strutture impilano questi contenitori in pallet a quattro strati per il trasporto attraverso il paese. L'imballaggio deve mantenere l'integrità strutturale in tutti questi scenari. Se lo strato inferiore crolla sotto il carico dinamico di un rimorchio in movimento, l'intero pallet si sposta. Questo spostamento provoca una perdita di prodotto catastrofica e il rifiuto immediato da parte del rivenditore presso il centro di distribuzione.
Il settore si sta spostando rapidamente verso soluzioni di imballaggio segmentate. UN la cassetta per frutta a due scomparti rappresenta perfettamente questa evoluzione. L'isolamento dei prodotti in celle distinte riduce la contaminazione incrociata. Se un frutto sviluppa la muffa, la barriera fisica in plastica impedisce alle spore di diffondersi agli oggetti adiacenti. La compartimentalizzazione limita anche i movimenti. La frutta non può rotolare e scontrarsi durante arresti improvvisi o maneggiamenti bruschi. Questa restrizione fisica riduce drasticamente l'incidenza dei danni meccanici e prolunga la durata di conservazione pratica del prodotto.
La valutazione di diversi fattori di forma richiede il bilanciamento dell'estetica con la realtà operativa. I vassoi rettangolari standard si impilano facilmente e si spostano agevolmente lungo i trasportatori ad alta velocità. Le soluzioni personalizzate offrono un appeal di marketing superiore. UN La conchiglia divisa a forma di mela migliora la presentazione del prodotto sullo scaffale del punto vendita. Tuttavia, queste geometrie personalizzate complicano la gestione automatizzata. I bordi curvi rendono difficile la guida del trasportatore e spesso richiedono binari di guida in plastica UHMW personalizzati per evitare graffi. Forme complesse creano ombre che confondono i sistemi di ispezione visiva standard. È necessario aggiornare gli array di sensori e le configurazioni di illuminazione per gestire in modo efficace questi profili non standard.
Anche la selezione dei materiali gioca un ruolo fondamentale nel funzionamento della scatola. Il polietilene tereftalato (PET) offre eccellente trasparenza e rigidità, rendendolo lo standard per la maggior parte delle conchiglie. Il polipropilene (PP) fornisce una migliore resistenza al calore se il prodotto richiede processi di riempimento a caldo o di sterilizzazione specifici. Il sistema di ispezione deve tenere conto dell'indice di rifrazione di queste diverse plastiche. Una fotocamera calibrata per l'elevata lucentezza del PET probabilmente non riuscirà a ispezionare accuratamente un contenitore in PP smerigliato senza regolare le impostazioni di esposizione.
Prima che i sistemi in linea possano avere successo, le strutture devono implementare un rigoroso programma di ispezione in entrata. È necessario verificare i componenti e i materiali di imballaggio non appena arrivano dal fornitore. Ciò è in linea con linee guida simili a 21 CFR 211.122. Individuare tempestivamente i difetti dimensionali lato fornitore previene i guasti a valle. Se i vassoi deformati o sottodimensionati raggiungono la linea di riempimento, provocano immediati inceppamenti. Si ottengono anche frutti schiacciati quando la riempitrice automatizzata applica una pressione standard a una cavità non standard.
È necessario stabilire misurazioni di base rigorose per ogni ciclo di confezionamento. La dimensione della cella di confezionamento deve corrispondere perfettamente agli standard di classificazione agricola. Ad esempio, le dimensioni specifiche delle celle di 60 × 60 × 55 mm devono essere allineate con dimensioni uniformi dei frutti. L'industria designa queste dimensioni come 3x4, 5x5 o 6x6. Potresti anche puntare a intervalli di peso specifici, ad esempio 85-90 g per frutto. Se la cella è troppo piccola, il coperchio schiaccia il frutto. Se la cella è troppo grande, il frutto sbatacchia e si ammacca durante il trasporto.
Le strutture utilizzano diverse categorie di soluzioni per la verifica delle dimensioni in base al loro volume. Valutiamo questi metodi in base a velocità, precisione e conservazione dei dati.
| Metodo di verifica | Migliore applicazione | Vantaggi chiave | Limitazioni primarie |
|---|---|---|---|
| Controlli manuali del calibro | Verifiche dei materiali in entrata, tirature a basso volume | Operatori a basso costo, facili da addestrare, altamente trasportabili | Esecuzione lenta, soggetta a errori umani, scarsa registrazione dei dati |
| Modelli Vai/Non Vai | Controlli rapidi del pavimento durante i cambi | Feedback visivo istantaneo, è necessaria la calibrazione zero | Solo le misure passano/falliscono, non fornisce dimensioni esatte |
| Sistemi di visione automatizzata | Verifica in linea ad alta velocità | Tasso di ispezione del 100%, registrazione dei dati in tempo reale, alta precisione | Elevato investimento iniziale, richiede una programmazione complessa |
| Profilatura laser | Misurazione della profondità della cella e dello spessore della parete | Cattura la topografia 3D, immune all'illuminazione ambientale | Velocità di elaborazione più lente rispetto alle fotocamere 2D |
Quando si valutano i sistemi di visione, concentrarsi su dimensioni specifiche tra funzionalità e risultato. Il sistema deve rilevare gli scomparti deformati prima della fase di riempimento. Deve misurare lo spessore della parete per garantire che il vassoio possa supportare i carichi dei pallet. Deve verificare accuratamente la profondità della cella. Se un vassoio è modellato troppo poco profondo, il meccanismo di chiusura fallirà. Rilevare precocemente queste anomalie evita lo schiacciamento del prodotto. Inoltre, impedisce gli inceppamenti della linea che causano costosi tempi di inattività non pianificati.
L'impostazione di un sistema di visione per un'accurata verifica della profondità cellulare richiede un approccio sistematico. Gli operatori del piano dovrebbero seguire una sequenza di calibrazione standardizzata per garantire che le telecamere leggano correttamente la geometria della plastica.
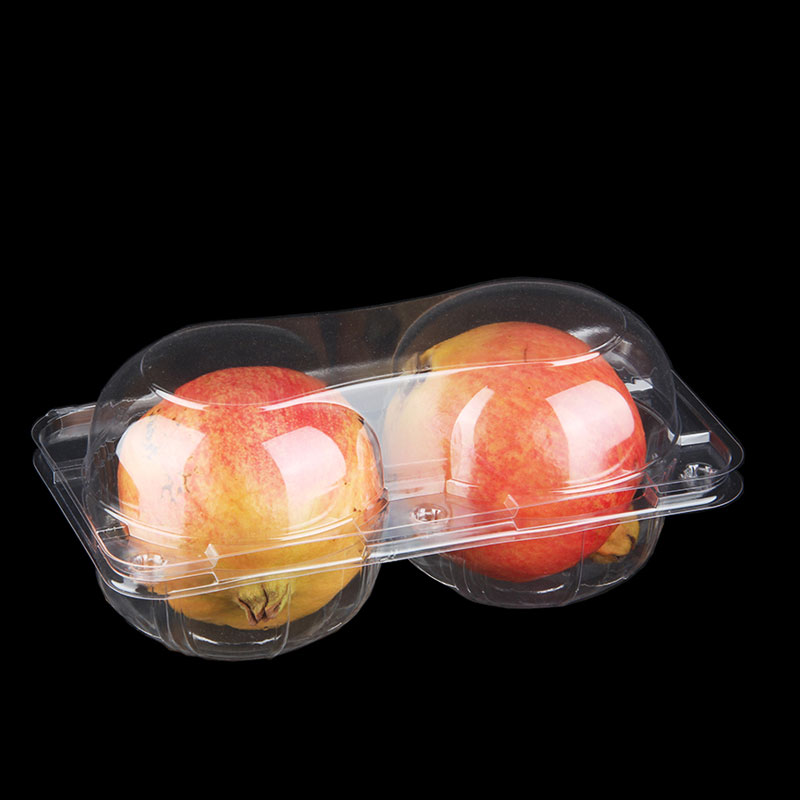
Comprendere la terminologia di chiusura aiuta nella selezione dei protocolli di ispezione. È necessario adattare l'ispezione al tipo di chiusura specifico utilizzato sulla confezione. UN la scatola di imballaggio individuale potrebbe utilizzare chiusure a scatto con accoppiamento a frizione. Potrebbe fare affidamento sui blocchi dei pulsanti perimetrali. In alternativa, potrebbe utilizzare film superiori termosaldati per il confezionamento in atmosfera modificata. Ogni meccanismo di chiusura fallisce in modo diverso. Le chiusure a scatto possono agganciarsi parzialmente. Le saldature a caldo possono soffrire di perdite nei canali causate da materia organica intrappolata.
I quadri normativi impongono rigorose routine di ispezione della chiusura. Gli standard di settore, come 21 CFR 113.60, impongono ispezioni visive della chiusura immediatamente dopo il processo di sigillatura. Non puoi fare affidamento solo sui controlli di fine linea. Le normative richiedono misurazioni fisiche e registrazioni a intervalli specifici. Questi intervalli in genere non devono superare i 30 minuti. Questo monitoraggio continuo garantisce che i macchinari di sigillatura rimangano calibrati. Impedisce che una lenta deriva dalla tolleranza rovini un intero turno di produzione.
Gli approcci ai test di chiusura automatizzati rientrano in due categorie principali. L'ispezione visiva utilizza telecamere ad alta velocità per valutare la geometria fisica del sigillo. Queste telecamere rilevano i fermi non agganciati. Individuano cerniere disallineate che impediscono al coperchio di posizionarsi correttamente. Identificano inoltre la materia organica intrappolata nell'area della termosaldatura. Anche un pezzettino di foglia può compromettere la tenuta ermetica. I sistemi di visione segnalano istantaneamente questi difetti e attivano il meccanismo di scarto.
I test di integrità fisica valutano le effettive prestazioni di barriera del contenitore. I sistemi di test dell'integrità della chiusura dei contenitori in linea ad alta velocità utilizzano il decadimento della pressione o del vuoto. Il sistema posiziona il contenitore in una camera di prova e crea il vuoto. I sensori monitorano la pressione in pochi millisecondi. Se la pressione cambia, l'aria fuoriesce dal contenitore. Ciò indica una microperdita. Adattiamo questi sistemi per contenitori rigidi e semirigidi per garantire che le atmosfere modificate rimangano intatte durante il trasporto.
| Tecnologia di test | Capacità di rilevamento difetti | Velocità di linea Impatto | Miglior caso d'uso |
|---|---|---|---|
| Ispezione della visione 2D | Pulsanti sbloccati, grave disallineamento, prodotto intrappolato | Impatto zero (ispezione al volo) | Conchiglie standard con chiusure meccaniche |
| Immagine termica | Punti freddi nelle saldature termiche, pressione di tenuta irregolare | Impatto zero (ispezione al volo) | Vassoi con chiusura superiore che richiedono barriere ermetiche |
| Decadimento del vuoto | Microperdite, fori di spillo, film barriera compromessi | Impatto moderato (richiede tempo di permanenza nella camera) | Confezionamento in atmosfera modificata (MAP) |
Quando una sigillatura a caldo si guasta sulla linea di produzione, i team di manutenzione devono diagnosticarne immediatamente la causa principale. Gli operatori dovrebbero seguire una specifica gerarchia di risoluzione dei problemi per ripristinare il funzionamento della linea.
L'implementazione di un sistema di ispezione in linea richiede un'architettura di sistema solida. Sono necessari componenti hardware specifici che lavorino all'unisono. Le telecamere GigE ad alta risoluzione catturano immagini a centinaia di fotogrammi al minuto senza perdere pacchetti di dati. I gruppi di illuminazione multidirezionali eliminano le ombre all'interno delle cavità profonde dell'imballaggio. I sensori di prossimità tracciano l'esatta posizione di ciascun contenitore sul nastro. I meccanismi di scarto pneumatici rimuovono fisicamente le unità difettose senza interrompere il flusso del prodotto buono. Il software collega insieme questi componenti, elaborando i dati dell'immagine in millisecondi.
L'illuminazione è spesso il componente più trascurato di un sistema di visione. Non puoi semplicemente puntare una fotocamera su una scatola di plastica trasparente e aspettarti buoni risultati. La plastica PET trasparente riflette la luce ambientale della fabbrica, accecando i sensori della fotocamera. È necessario utilizzare tecniche di illuminazione specifiche. Le luci a cupola forniscono un'illuminazione diffusa e uniforme che elimina i riflessi forti. Le luci ad anello a campo scuro a basso angolo evidenziano i difetti superficiali e i bordi rialzati, facendo brillare i blocchi dei pulsanti non attivati su uno sfondo scuro. La scelta della luce giusta determina il successo dell'intero sistema.
Scalabilità e produttività sono considerazioni importanti durante l'implementazione. È necessario valutare il modo in cui i sistemi di ispezione gestiscono le variazioni di velocità della linea. Le linee di produzione accelerano e rallentano in base alla fornitura a monte. Il sistema di ispezione deve tenere traccia di questi cambiamenti utilizzando gli encoder del trasportatore. Un sistema valido elabora geometrie complesse senza diventare un collo di bottiglia. Se le telecamere non riescono a tenere il passo con il riempitivo, è necessario rallentare la produzione. Ciò vanifica lo scopo dell’automazione. Scegli processori con elevata capacità di sovraccarico.
La registrazione e la tracciabilità dei dati trasformano i sistemi di ispezione da semplici filtri in strumenti di ottimizzazione. Il software deve registrare ogni punto dati di ispezione. Deve tenere traccia dei tassi di rifiuto in tempo reale. È necessario classificare automaticamente i tipi di difetto. Questi dati supportano l’analisi immediata della causa principale. Se i blocchi dei pulsanti falliscono ripetutamente sul lato sinistro del vassoio, la manutenzione sa esattamente quale testa di saldatura regolare. Questa calibrazione continua della macchina si basa interamente su un accurato reporting di conformità e sulla conservazione dei dati.
Il meccanismo di rifiuto fisico deve corrispondere al tipo di prodotto. Non è possibile utilizzare un getto d'aria ad alta pressione per respingere un contenitore di frutta pesante e pieno; semplicemente si ribalterà e si rovescerà sul nastro. Per i contenitori pieni è necessario utilizzare un braccio spintore pneumatico o una sezione di trasporto a discesa. I getti d'aria sono riservati allo scarto dei vassoi leggeri e vuoti prima che raggiungano la stazione di riempimento. L'adattamento dell'hardware di scarto al peso del prodotto garantisce un funzionamento regolare e previene inceppamenti secondari.
L’implementazione della garanzia della qualità comporta compromessi concettuali tra sensibilità e rendimento. Se si impostano tolleranze di ispezione troppo strette, si creano tassi elevati di falsi scarti (errori di tipo I). La macchina butta via imballaggi e frutta perfettamente integri. Ciò spreca materiale e distrugge la redditività. Se si impostano tolleranze troppo larghe, le chiusure difettose finiscono nella catena di fornitura (errori di tipo II). Ciò porta a prodotti rovinati e spedizioni rifiutate. È necessario trovare la soglia precisa che coglie i veri difetti ignorando variazioni estetiche accettabili.
L'integrazione della nuova tecnologia di ispezione nelle linee di confezionamento esistenti comporta rischi di implementazione. I vincoli di spazio sono l’ostacolo più comune. Le linee più vecchie raramente hanno un metro di spazio aperto sul trasportatore per un nuovo tunnel visivo. Le interferenze dell'illuminazione provenienti dall'alto della fabbrica o dalle finestre vicine possono accecare i sensori della telecamera. La gestione di confezioni di vassoi di dimensioni variabili richiede binari di guida regolabili e supporti per telecamera motorizzati. Se il sistema non riesce a passare rapidamente dal vassoio da 4 a quello da 6 conteggi, i tempi di cambio distruggeranno la resa giornaliera.
È necessario implementare strategie di mitigazione rigorose per gestire questi rischi. Consigliamo implementazioni graduali. Installare prima il sistema in modalità solo monitor. Lascia che raccolga dati senza rifiutare il prodotto. Ciò consente di calibrare le tolleranze in base ai cicli di produzione reali. Condurre rigorosi test di accettazione in fabbrica (FAT) presso la struttura del fornitore. Utilizza campioni difettosi noti della tua stessa linea. Infine, dare priorità alla formazione continua degli operatori. Il personale di sala deve sapere come pulire le lenti, regolare l'illuminazione e ricalibrare i parametri del sistema di visione in modo efficace.
L'esecuzione di un test di accettazione in fabbrica con successo richiede preparazione. Non fare affidamento sul fornitore per fornire condizioni di prova perfette. È necessario simulare l'ambiente di produzione reale.
Un dimensionamento coerente e chiusure sicure negli imballaggi di frutta compartimentati sono fondamentali per la sicurezza del prodotto. Dettano direttamente la redditività della tua operazione. Affidarsi esclusivamente all’ispezione manuale non è più fattibile per gli impianti di produzione di prodotti freschi ad alto volume. La velocità delle riempitrici moderne e la complessità delle conchiglie personalizzate richiedono una supervisione automatizzata e basata sui dati. L'implementazione di una solida ispezione in linea protegge il tuo marchio da costosi richiami e rifiuti da parte dei rivenditori.
Quando si valutano attrezzature di ispezione o fornitori di imballaggi, utilizzare una rigorosa logica di selezione. Dai priorità alle soluzioni che offrono conformità verificabile agli standard FDA e CFR. Cerca funzionalità di visione ad alta velocità su misura per geometrie complesse e multi-cavità. Richiedi un robusto software di reporting dei dati che si integri con i tuoi sistemi ERP o di gestione della produzione esistenti. Il giusto fornitore di apparecchiature agirà come partner nel rispetto della conformità, non solo come fornitore di hardware.
Intraprendere le seguenti azioni per aggiornare il controllo di qualità dell'imballaggio:
R: Secondo linee guida simili a 21 CFR 113.60, le ispezioni visive della chiusura dovrebbero avvenire immediatamente dopo la sigillatura. Inoltre, le misurazioni fisiche e le registrazioni devono essere effettuate a intervalli regolari, in genere non superiori a 30 minuti, per garantire la calibrazione continua della macchina.
R: La parete divisoria centrale e la geometria a doppia cavità creano ombre e angoli complessi. Ciò richiede un'illuminazione multidirezionale e algoritmi di visione avanzati per verificare accuratamente l'integrità sia del dimensionamento che della chiusura senza innescare falsi scarti.
R: Sì. Le telecamere di profilatura 2D e 3D ad alta risoluzione sono in grado di rilevare variazioni di altezza a livello millimetrico. Queste variazioni indicano che una chiusura ad attrito o un pulsante perimetrale non si è completamente innestato nella corrispondente fessura della base.
R: L'ispezione in entrata verifica le dimensioni dell'imballaggio vuoto e la qualità del materiale del fornitore prima dell'uso. L'ispezione in linea verifica l'integrità del contenitore riempito e sigillato mentre si muove lungo la linea di produzione a piena velocità.
R: Il confezionamento in atmosfera modificata richiede una chiusura ermetica per mantenere rapporti di gas specifici. I test di chiusura devono andare oltre i controlli visivi e utilizzare test di integrità fisica, come il decadimento del vuoto, per rilevare perdite microscopiche che potrebbero consentire l’ingresso di aria ambiente.
R: Se la profondità della cella è troppo ridotta, il coperchio di chiusura poggia direttamente sul frutto anziché sulle pareti strutturali del vassoio. Quando impilati su un pallet, il peso schiaccia il prodotto invece di trasferirlo attraverso l'imballaggio di plastica.


