


Telefoon:
+86-138-0577-0261


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 08-09-2026 Herkomst: Locatie


Toeleveringsketens voor verse producten werken met flinterdunne marges, waarbij verpakkingsfouten zich direct vertalen in versneld bederf, afwijzingen van retailers en merkschade. Onjuiste afmetingen of gecompromitteerde sluitingen veroorzaken het merendeel van deze structurele fouten. Het inspecteren van complexe verpakkingsgeometrieën introduceert unieke uitdagingen op het gebied van kwaliteitsborging op de productievloer. Variaties in de fruitsortering vereisen strenge inspectieprotocollen. Bij het evalueren van gecompartimenteerde clamshells moet u hoge doorvoersnelheden combineren met uiterste nauwkeurigheid. Om te voorkomen dat gecompromitteerde verpakkingen het distributiekanaal binnendringen, moeten de activiteiten systematische inspectiekaders implementeren. Deze gids geeft een overzicht van de technische evaluatie van audits van binnenkomend materiaal, verificatie van de afmetingen, testen van de integriteit van de sluiting en inline-inspectiesystemen voor individuele productverpakkingen. We bespreken hoe u uw verpakkingslijn kunt beveiligen tegen microlekken, verbrijzeling en niet-naleving van de regelgeving.
Verpakkingen voor producten moeten voldoen aan strikte basisvereisten om moderne toeleveringsketens te overleven. Een effectief Individuele Box moet het fruit volledig isoleren. Deze isolatie voorkomt kneuzingen tijdens transporttrillingen. Het helpt ook om een aangepaste atmosfeer te behouden als u de container afsluit met topfolie. De verpakking moet een aanzienlijke stapeldruk kunnen weerstaan zonder door te buigen. Door de afbuiging wordt het gewicht rechtstreeks op het fruit overgebracht, wat onmiddellijke cellulaire schade veroorzaakt. U moet de verpakking zo ontwerpen dat deze de structurele belasting zelfstandig kan dragen, waarbij u vertrouwt op de verticale wandsterkte van het plastic in plaats van op de producten erin.
We evalueren hoe verpakkingen presteren in meerlaagse configuraties. Produceer reizen in verschillende stapeldynamieken. U kunt containers verpakken in een tweelaagse golfkartondoos. U kunt mogelijk een standaard mastertraypakket gebruiken. Vaak stapelen faciliteiten deze containers op vierlaagse pallets voor transport over het hele land. De verpakking moet in al deze scenario’s de structurele integriteit behouden. Als de onderste laag bezwijkt onder de dynamische belasting van een rijdende aanhanger, verschuift de hele pallet. Deze verschuiving veroorzaakt catastrofaal productverlies en onmiddellijke afwijzing van retailers in het distributiecentrum.
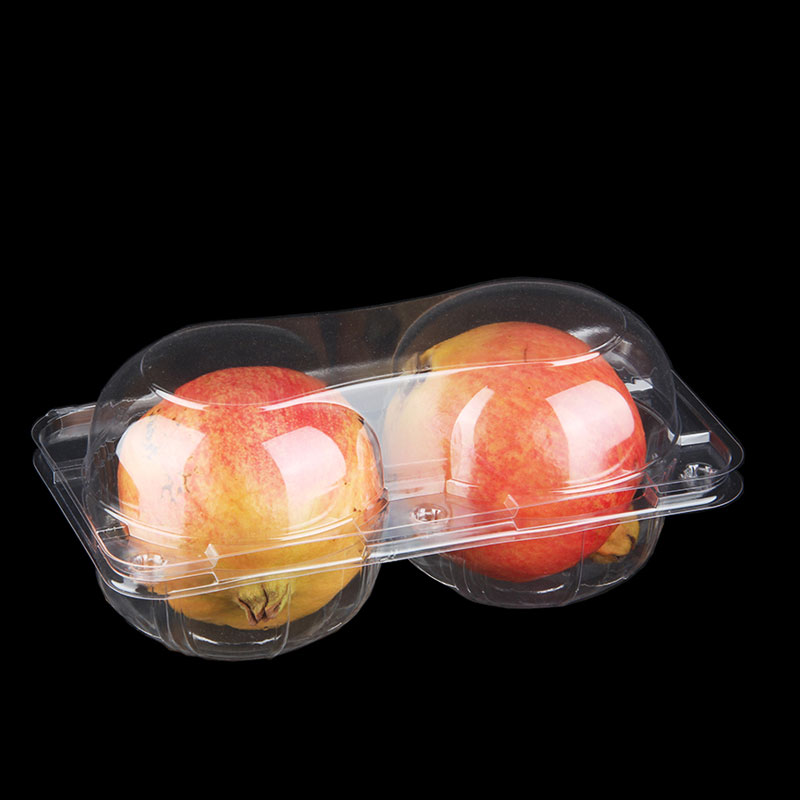
De industrie verschuift snel naar gesegmenteerde verpakkingsoplossingen. A Fruitdoos met twee compartimenten vertegenwoordigt deze evolutie perfect. Het isoleren van producten in verschillende cellen vermindert kruisbesmetting. Als een stuk fruit schimmel ontwikkelt, voorkomt de fysieke plastic barrière dat de sporen zich verspreiden naar aangrenzende items. Compartimentering beperkt ook de beweging. Fruit kan niet rollen en botsen tijdens plotselinge stops of ruwe behandeling. Deze fysieke beperking vermindert de kans op mechanische schade drastisch en verlengt de praktische houdbaarheid van het product.
Het evalueren van verschillende vormfactoren vereist een evenwicht tussen esthetiek en operationele realiteit. Standaard rechthoekige trays zijn gemakkelijk te stapelen en bewegen soepel over hogesnelheidstransportbanden. Op maat gemaakte oplossingen bieden een superieure marketingaantrekkingskracht. Een appelvormige gedeelde clamshell verbetert de productpresentatie op het winkelschap. Deze aangepaste geometrieën bemoeilijken echter de geautomatiseerde verwerking. Gebogen randen maken het geleiden van transportbanden moeilijk, waardoor vaak op maat gemaakte UHMW-kunststof geleiderails nodig zijn om krassen te voorkomen. Complexe vormen creëren schaduwen die standaard vision-inspectiesystemen in verwarring brengen. U moet uw sensorarrays en verlichtingsconfiguraties upgraden om effectief met deze niet-standaardprofielen om te kunnen gaan.
Materiaalkeuze speelt ook een grote rol in de prestaties van de doos. Polyethyleentereftalaat (PET) biedt uitstekende helderheid en stijfheid, waardoor het de standaard is voor de meeste clamshells. Polypropyleen (PP) biedt een betere hittebestendigheid als het product heet afgevuld of specifieke sterilisatieprocessen vereist. Het inspectiesysteem moet rekening houden met de brekingsindex van deze verschillende kunststoffen. Een camera die is gekalibreerd voor de hoge glans van PET zal een matte PP-container waarschijnlijk niet nauwkeurig kunnen inspecteren zonder de belichtingsinstellingen aan te passen.
Voordat inline-systemen succesvol kunnen zijn, moeten faciliteiten een rigoureus inkomende inspectieprogramma implementeren. U moet verpakkingsonderdelen en -materialen controleren zodra ze bij de leverancier aankomen. Dit komt overeen met richtlijnen die vergelijkbaar zijn met 21 CFR 211.122. Door vroegtijdig dimensionale defecten aan de leverancierszijde op te sporen, worden downstream-fouten voorkomen. Als kromgetrokken of te kleine trays de vullijn bereiken, veroorzaken ze onmiddellijk storingen. Ze resulteren ook in gemalen fruit wanneer de geautomatiseerde vuller standaarddruk uitoefent op een niet-standaard holte.
Voor elke verpakkingsrun moet u strikte nulmetingen uitvoeren. De grootte van de verpakkingscel moet perfect overeenkomen met de landbouwnormen. Specifieke celafmetingen van 60 × 60 × 55 mm moeten bijvoorbeeld aansluiten bij uniforme vruchtgroottes. De industrie bestempelt deze formaten als 3x4, 5x5 of 6x6. U kunt zich ook richten op specifieke gewichtsbereiken, zoals 85-90 gram per vrucht. Als de cel te klein is, verplettert het deksel de vrucht. Als de cel te groot is, rammelt en kneust het fruit tijdens het transport.
Faciliteiten maken gebruik van verschillende oplossingscategorieën voor grootteverificatie op basis van hun volume. We evalueren deze methoden op basis van snelheid, nauwkeurigheid en gegevensretentie.
| Verificatiemethode | Beste toepassing | Belangrijkste voordelen | Primaire beperkingen |
|---|---|---|---|
| Handmatige remklauwcontroles | Audits van inkomende materialen, runs met een laag volume | Lage kosten, gemakkelijk te trainen operators, zeer draagbaar | Trage uitvoering, vatbaar voor menselijke fouten, slechte datalogging |
| Go/No-Go-sjablonen | Snelle vloercontroles tijdens omschakelingen | Directe visuele feedback, nulkalibratie vereist | Meet alleen geslaagd/mislukt, biedt geen exacte afmetingen |
| Geautomatiseerde zichtsystemen | Snelle inline-verificatie | 100% inspectiepercentage, realtime datalogging, hoge nauwkeurigheid | Hoge initiële investering, vereist complexe programmering |
| Laserprofilering | Meten van celdiepte en wanddikte | Legt 3D-topografie vast, immuun voor omgevingslicht | Lagere verwerkingssnelheden dan 2D-camera's |
Bij het evalueren van visiesystemen moet u zich concentreren op specifieke dimensies van functie tot resultaat. Het systeem moet vervormde compartimenten detecteren vóór de vulfase. Het moet de wanddikte meten om ervoor te zorgen dat de lade palletladingen kan dragen. Het moet de celdiepte nauwkeurig verifiëren. Als een bak te ondiep wordt gevormd, zal het sluitmechanisme falen. Door deze afwijkingen vroegtijdig te detecteren, wordt productverbrijzeling voorkomen. Het voorkomt ook lijnopstoppingen die kostbare, ongeplande stilstand veroorzaken.
Het opzetten van een visiesysteem voor nauwkeurige celdiepteverificatie vereist een systematische aanpak. Vloeroperators moeten een gestandaardiseerde kalibratievolgorde volgen om ervoor te zorgen dat de camera's de plastic geometrie correct lezen.
Het begrijpen van de sluitingsterminologie helpt bij het selecteren van inspectieprotocollen. U moet de inspectie afstemmen op het specifieke type sluiting dat op de verpakking wordt gebruikt. Een In een individuele verpakkingsdoos kunnen met wrijving passende kliksluitingen worden gebruikt. Het kan afhankelijk zijn van perimeterknopsloten. Als alternatief zou het gebruik kunnen maken van door hitte gesealde topfilms voor verpakking onder gemodificeerde atmosfeer. Elk sluitmechanisme faalt anders. De kliksluitingen kunnen gedeeltelijk vastklikken. Heatseals kunnen last hebben van kanaallekken veroorzaakt door opgesloten organisch materiaal.
Regelgevingskaders schrijven strikte routines voor sluitingsinspecties voor. Industrienormen, zoals 21 CFR 113.60, schrijven visuele sluitingsinspecties voor onmiddellijk na het afdichtingsproces. U kunt niet alleen op eindcontroles vertrouwen. De regelgeving vereist fysieke metingen en opnames met specifieke tussenpozen. Deze intervallen mogen doorgaans niet langer zijn dan 30 minuten. Deze continue monitoring zorgt ervoor dat de sealmachines gekalibreerd blijven. Het voorkomt dat een langzame afwijking van de tolerantie een hele productieverschuiving verpest.
Geautomatiseerde afsluitingstestbenaderingen vallen in twee hoofdcategorieën. Visuele inspectie maakt gebruik van hogesnelheidscamera's om de fysieke geometrie van de afdichting te evalueren. Deze camera's detecteren niet-gekoppelde grendels. Ze ontdekken verkeerd uitgelijnde scharnieren die voorkomen dat het deksel goed op zijn plaats zit. Ze identificeren ook opgesloten organisch materiaal in het heatsealgebied. Zelfs een klein stukje blad kan een hermetische afdichting in gevaar brengen. Vision-systemen signaleren deze defecten onmiddellijk en activeren het afkeurmechanisme.
Fysieke integriteitstests evalueren de daadwerkelijke barrièreprestaties van de container. Snelle inline-integriteitstestsystemen voor containersluitingen maken gebruik van druk- of vacuümverval. Het systeem plaatst de container in een testkamer en zuigt vacuüm. Sensoren monitoren de druk gedurende enkele milliseconden. Als de druk verandert, ontsnapt er lucht uit de container. Dit duidt op een microlek. We passen deze systemen aan voor stijve en halfstijve clamshells om ervoor te zorgen dat de gewijzigde atmosfeer tijdens het transport intact blijft.
| Testtechnologie | Detectiemogelijkheden van defecten | Lijnsnelheid Impact | Beste gebruiksscenario |
|---|---|---|---|
| 2D-visie-inspectie | Ontgrendelde knoppen, grove verkeerde uitlijning, vastgelopen product | Geen impact (on-the-fly inspecteren) | Standaard clamshells met mechanische grendels |
| Thermische beeldvorming | Koude plekken in hitteafdichtingen, ongelijkmatige afdichtingsdruk | Geen impact (on-the-fly inspecteren) | Van bovenaf gesloten trays waarvoor hermetische barrières nodig zijn |
| Vacuüm verval | Microlekken, gaatjes, aangetaste barrièrefilms | Matige impact (vereist verblijftijd in de kamer) | Aangepaste atmosfeerverpakking (MAP) |
Wanneer een heatseal op de productielijn faalt, moeten onderhoudsteams onmiddellijk de oorzaak vaststellen. Operators moeten een specifieke hiërarchie voor probleemoplossing volgen om de lijn weer operationeel te krijgen.
Het implementeren van een inline-inspectiesysteem vereist een robuuste systeemarchitectuur. U hebt specifieke hardwarecomponenten nodig die samenwerken. GigE-camera's met hoge resolutie leggen beelden vast met honderden frames per minuut zonder datapakketten te laten vallen. Multidirectionele verlichtingsarrays elimineren schaduwen in diepe verpakkingsholtes. Nabijheidssensoren volgen de exacte positie van elke container op de band. Pneumatische uitwerpmechanismen verwijderen defecte eenheden fysiek zonder de stroom van goede producten te verstoren. De software verbindt deze componenten met elkaar en verwerkt beeldgegevens in milliseconden.
Verlichting is vaak het meest over het hoofd geziene onderdeel van een visiesysteem. Je kunt niet zomaar een camera op een doorzichtige plastic doos richten en goede resultaten verwachten. Doorzichtig PET-plastic reflecteert omgevingslicht in de fabriek en verblindt de camerasensoren. Je moet specifieke verlichtingstechnieken gebruiken. Lichtkoepels zorgen voor een diffuse, gelijkmatige verlichting die harde reflecties elimineert. Donkerveld-ringlichten met een lage hoek benadrukken oppervlaktedefecten en opstaande randen, waardoor niet-geactiveerde knopvergrendelingen helder oplichten tegen een donkere achtergrond. Het selecteren van het juiste licht bepaalt het succes van het hele systeem.
Schaalbaarheid en doorvoer zijn belangrijke overwegingen tijdens de implementatie. U moet evalueren hoe inspectiesystemen omgaan met variaties in lijnsnelheid. Productielijnen versnellen en vertragen op basis van upstream-aanbod. Het inspectiesysteem moet deze veranderingen volgen met behulp van transportband-encoders. Een levensvatbaar systeem verwerkt complexe geometrieën zonder een knelpunt te worden. Als de camera's het vulmiddel niet kunnen bijhouden, moet je de productie vertragen. Dit verslaat het doel van automatisering. Kies processors met een hoge overheadcapaciteit.
Datalogging en traceerbaarheid transformeren inspectiesystemen van eenvoudige filters in optimalisatietools. De software moet elk inspectiedatapunt registreren. Het moet de afwijzingspercentages in realtime volgen. Het moet defecttypen automatisch categoriseren. Deze gegevens ondersteunen een onmiddellijke analyse van de hoofdoorzaak. Als de knopvergrendelingen aan de linkerkant van de lade herhaaldelijk defect raken, weet het onderhoud precies welke sealkop moet worden aangepast. Deze continue machinekalibratie is volledig afhankelijk van nauwkeurige nalevingsrapportage en gegevensretentie.
Het fysieke uitwerpmechanisme moet overeenkomen met het producttype. Je kunt geen hogedrukluchtstoot gebruiken om een zware, gevulde fruitcontainer weg te werpen; het zal eenvoudigweg omvallen en op de riem terechtkomen. Voor gevulde containers dient u gebruik te maken van een pneumatische duwarm of een neerklapbaar transportgedeelte. Luchtstoten zijn gereserveerd voor het uitwerpen van lichtgewicht, lege trays voordat ze het vulstation bereiken. Het afstemmen van de uitwerphardware op het productgewicht zorgt voor een soepele werking en voorkomt secundaire storingen.
Het implementeren van kwaliteitsborging impliceert conceptuele afwegingen tussen gevoeligheid en rendement. Als u de inspectietoleranties te krap instelt, ontstaat een hoog percentage valse afkeuringen (type I-fouten). De machine gooit prima verpakkingen en fruit weg. Dit verspilt materiaal en vernietigt de winstgevendheid. Als u de toleranties te ruim instelt, ontsnappen defecte sluitingen in de toeleveringsketen (Type II-fouten). Dit leidt tot bedorven producten en afgewezen zendingen. Je moet de precieze drempel vinden die echte gebreken opmerkt, terwijl je aanvaardbare esthetische variaties negeert.
Het integreren van nieuwe inspectietechnologie in bestaande verpakkingslijnen brengt implementatierisico's met zich mee. Ruimtegebrek is het meest voorkomende obstakel. Oudere lijnen hebben zelden een meter open transportruimte voor een nieuwe zichttunnel. Lichtinterferentie door fabrieksoverhead of nabijgelegen ramen kan camerasensoren verblinden. Voor het verwerken van verschillende formaten trayverpakkingen zijn verstelbare geleiderails en gemotoriseerde camerasteunen nodig. Als het systeem niet snel kan wisselen tussen een 4-tal en een 6-tal tray, zullen de omsteltijden uw dagelijkse opbrengst tenietdoen.
U moet strikte risicobeperkingsstrategieën inzetten om deze risico's aan te pakken. Wij raden een gefaseerde implementatie aan. Installeer het systeem eerst in de modus Alleen monitor. Laat het gegevens verzamelen zonder producten af te wijzen. Hiermee kunt u toleranties kalibreren op basis van echte productieruns. Voer strenge Factory Acceptance Tests (FAT) uit in de fabriek van de leverancier. Gebruik bekende defecte monsters uit uw eigen lijn. Geef ten slotte prioriteit aan voortdurende training van operators. Uw vloerpersoneel moet weten hoe ze lenzen moeten reinigen, de verlichting moeten aanpassen en de parameters van het vision-systeem effectief opnieuw moeten kalibreren.
Het uitvoeren van een succesvolle Factory Acceptance Test vergt voorbereiding. Vertrouw er niet op dat de leverancier perfecte testomstandigheden levert. U moet uw daadwerkelijke productieomgeving simuleren.
Consistente afmetingen en veilige sluitingen in gecompartimenteerde fruitverpakkingen zijn van cruciaal belang voor de productveiligheid. Ze bepalen direct de winstgevendheid van uw bedrijf. Alleen vertrouwen op handmatige inspectie is niet langer haalbaar voor faciliteiten voor grote volumes versproducten. De snelheid van moderne fillers en de complexiteit van op maat gemaakte clamshells vereisen geautomatiseerd, datagestuurd toezicht. Het implementeren van robuuste inline-inspecties beschermt uw merk tegen dure terugroepacties en afwijzingen door retailers.
Gebruik bij het beoordelen van inspectieapparatuur of verpakkingsleveranciers een strikte shortlistlogica. Geef prioriteit aan oplossingen die verifieerbare naleving van de FDA- en CFR-normen bieden. Zoek naar snelle zichtmogelijkheden die specifiek zijn afgestemd op complexe geometrieën met meerdere holtes. Vraag naar robuuste datarapportagesoftware die kan worden geïntegreerd met uw bestaande ERP- of productiebeheersystemen. De juiste apparatuurleverancier zal optreden als partner op het gebied van compliance, en niet slechts als hardwareleverancier.
Voer de volgende acties uit om uw verpakkingskwaliteitscontrole te verbeteren:
A: Volgens richtlijnen vergelijkbaar met 21 CFR 113.60 moeten visuele sluitingsinspecties onmiddellijk na het verzegelen plaatsvinden. Bovendien moeten met regelmatige tussenpozen, doorgaans niet langer dan 30 minuten, fysieke metingen en opnames worden gemaakt om een continue kalibratie van de machine te garanderen.
A: De centrale scheidingswand en de dubbele holtegeometrie creëren schaduwen en complexe hoeken. Dit vereist multidirectionele verlichting en geavanceerde vision-algoritmen om zowel de maatvoering als de integriteit van de sluiting nauwkeurig te verifiëren zonder valse afkeuringen te veroorzaken.
EEN: Ja. 2D- en 3D-profileringscamera's met hoge resolutie kunnen hoogtevariaties op millimeterniveau detecteren. Deze variaties geven aan dat een grendel of perimeterknop met wrijvingspassing niet volledig in de corresponderende basisgleuf zit.
A: Inkomende inspectie verifieert de afmetingen van de lege verpakking en de materiaalkwaliteit van de leverancier vóór gebruik. Inline-inspectie verifieert de integriteit van de gevulde en verzegelde container terwijl deze op volle snelheid door de productielijn beweegt.
A: Verpakkingen met gemodificeerde atmosfeer vereisen een hermetische afdichting om specifieke gasverhoudingen te behouden. Sluitingstests moeten verder gaan dan visuele controles en gebruik maken van fysieke integriteitstests, zoals vacuümverval, om microscopisch kleine lekken op te sporen waardoor omgevingslucht kan binnendringen.
A: Als de celdiepte te klein is, rust het sluitdeksel rechtstreeks op het fruit in plaats van op de structurele wanden van de tray. Wanneer het op een pallet wordt gestapeld, verplettert het gewicht de producten in plaats van dat ze door de plastic verpakking gaan.


