


Telefono:
+86-138-0577-0261


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-17 Origine: Sito


Distributori alimentari, rivenditori al dettaglio e fornitori agricoli si trovano ad affrontare forti pressioni per soddisfare rigorosi mandati di sostenibilità pur mantenendo la sicurezza alimentare, la durata di conservazione e l’attrattiva visiva. Hai bisogno di un imballaggio che protegga le merci altamente deperibili durante il trasporto ma che non finiscano in discarica. Il problema principale risiede nell’enorme divario tra la riciclabilità teorica dei materiali e le effettive capacità di riciclaggio municipali, in particolare per quanto riguarda gli imballaggi in polietilene tereftalato (PET). Un contenitore potrebbe essere tecnicamente riciclabile in un laboratorio, ma il suo viaggio attraverso le infrastrutture locali di gestione dei rifiuti spesso produce un risultato completamente diverso.
Valuteremo gli imballaggi in PET utilizzando un quadro completo incentrato sulla scienza dei materiali, sulle realtà delle infrastrutture di riciclaggio locali, sulla conformità normativa e sul valore complessivo dell'approvvigionamento. Comprendere le esatte proprietà meccaniche e chimiche che determinano se un contenitore viene recuperato o scartato è necessario per costruire una strategia di imballaggio resiliente e conforme.
Il polietilene tereftalato (PET) domina il settore dell'imballaggio di alimenti freschi per specifici motivi meccanici. Lo usiamo perché offre una chiarezza ottica senza precedenti. I consumatori vogliono controllare i prodotti freschi direttamente sullo scaffale senza aprire la confezione. Il PET offre anche un'elevata resistenza alla frantumazione. Quando impili pallet di frutti di bosco o pomodori, gli strati inferiori subiscono un duro colpo. Il PET garantisce che i contenitori sopravvivano agli impatti del trasporto, della movimentazione dei carrelli elevatori e dello stoccaggio al dettaglio. Fornisce inoltre eccellenti proprietà di barriera all'umidità e ai gas. Ciò previene l'ossidazione e la disidratazione prematura, prolungando la durata di conservazione delle merci altamente deperibili.
La maggior parte degli acquirenti riconosce il PET grazie al codice identificativo della resina (RIC) n. 1 stampato sul fondo del contenitore. Persiste un malinteso diffuso riguardo a questo simbolo. Il RIC #1 non garantisce che il comune accetterà o ricicli con successo l'oggetto. Serve esclusivamente come identificatore normativo e di selezione per il tipo di polimero. Indica esattamente alle strutture di recupero dei materiali quale composto chimico stanno trattando. Le capacità meccaniche della struttura determinano in ultima analisi se sarà possibile recuperare quel polimero.
Quando si valuta l’approvvigionamento dei materiali, è necessario comprendere la distinzione tra PET vergine e PET riciclato post-consumo (rPET). Il PET vergine proviene direttamente da materie prime petrolchimiche. Offre integrità strutturale incontaminata e massima chiarezza. Al contrario, i produttori producono rPET da plastica recuperata che le strutture hanno lavato, fuso e ripellettizzato. Storicamente, l’rPET soffriva di leggero ingiallimento o fragilità strutturale. Oggi, tecnologie avanzate di superpulizia e processi di policondensazione allo stato solido riportano l’rPET a una qualità quasi vergine. Questi progressi garantiscono che i contenitori rPET ad alta percentuale mantengano rigorosi standard di sicurezza alimentare.
Il colore del polimero ne determina la vitalità a fine vita. I moderni centri di riciclaggio si affidano alla tecnologia di selezione ottica del vicino infrarosso (NIR). Queste macchine identificano e separano diverse plastiche ad alta velocità su un nastro trasportatore. Il PET trasparente riflette perfettamente la luce NIR. I sensori identificano la firma del polimero e lo immettono nel flusso di riciclo corretto con un getto d'aria. Al contrario, il PET nero assorbe la luce NIR. I produttori spesso lo colorano utilizzando pigmenti di nerofumo. Poiché il selezionatore ottico non riceve alcun segnale riflesso, la plastica nera rimane invisibile al sistema. La struttura identifica erroneamente questi contenitori come rifiuti residui e li smaltisce direttamente in discarica.
Per comprendere la vera riciclabilità, osserva il processo di riciclaggio meccanico presso gli impianti municipali di recupero materiali (MRF). Quando arrivano i materiali riciclabili misti, vengono sottoposti a una complessa sequenza di smistamento.
Nonostante questa infrastruttura, la sfida della termoformatura rimane un enorme ostacolo tecnico. Dobbiamo distinguere tra bottiglie in PET (stampate a soffiaggio) e termoformate in PET (come un contenitore di prodotti standard). Le bottiglie stampate per soffiaggio hanno una viscosità intrinseca più elevata. Le loro catene polimeriche sono più lunghe e più robuste. I contenitori termoformati hanno una viscosità intrinseca inferiore e fondono a temperature leggermente diverse. Quando gli impianti mescolano scaglie termoformate con scaglie di bottiglia in alte concentrazioni, alterano le caratteristiche di fusione del lotto. Ciò causa problemi di elaborazione per i riciclatori a valle. Molti MRF accettano esplicitamente le bottiglie in PET ma rifiutano le termoformature in PET per proteggere le balle di rPET primarie per bottiglie.
La contaminazione rappresenta un altro grosso ostacolo. Le sostanze organiche come succhi di frutta appiccicosi, muffe o materiale vegetale in decomposizione incidono gravemente sui protocolli di lavaggio. Le linee di lavaggio a caldo gestiscono residui minori, ma una contaminazione eccessiva rovina interi lotti di scaglie riciclate. Se una balla di PET recuperato supera la soglia rigorosa della struttura per la contaminazione organica, l'intera balla viene declassata o rifiutata. Va dritto in discarica. Progettare un imballaggio che riduca al minimo l’accumulo di liquidi e incoraggi i consumatori a sciacquare il contenitore migliora i tassi di recupero effettivi.
Il mercato finale del PET recuperato determina se il processo è veramente circolare. Il riciclaggio a circuito chiuso avviene quando un contenitore alimentare recuperato diventa un altro contenitore per alimenti. Il riciclaggio da bottiglia a bottiglia o da vassoio a vassoio è il gold standard. Tuttavia, una parte significativa del PET recuperato viene sottoposta a downcycling. Gli impianti convertono il materiale in prodotti secondari come fibre di poliestere per tappeti, abbigliamento o reggette industriali. Il downcycling devia temporaneamente la plastica dalle discariche, ma rimuove il polimero dalla catena di fornitura dell’imballaggio alimentare a circuito chiuso. Ciò costringe alla continua estrazione di combustibili fossili vergini per creare nuovi contenitori alimentari.
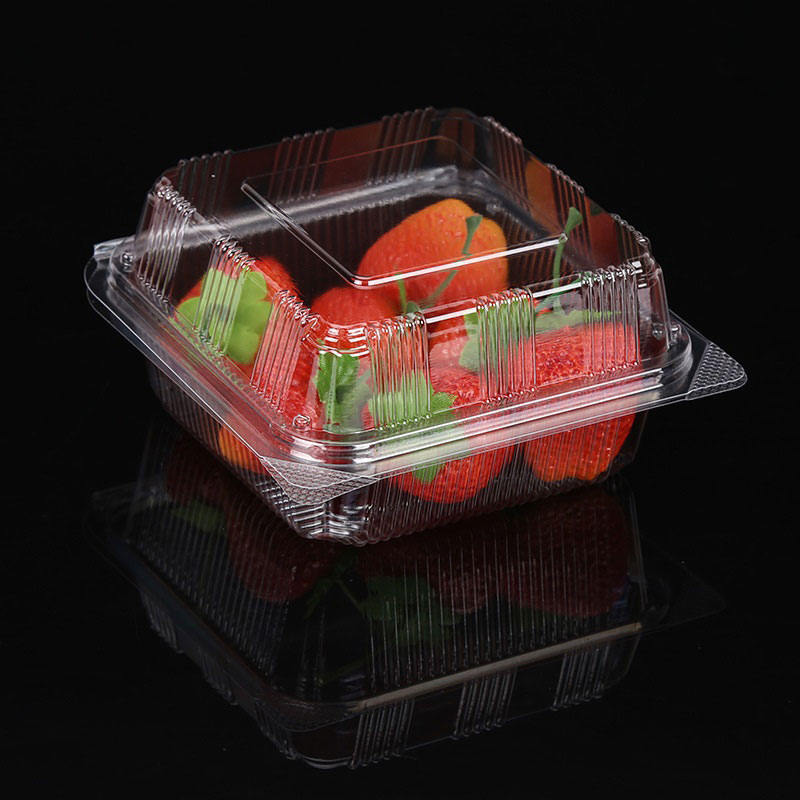
La riciclabilità di base di un rettangolare standard Il costo di una scatola di frutta in plastica è generalmente elevato, a condizione che sia fabbricato in PET trasparente e monomateriale. Questi contenitori dominano il settore agricolo grazie alle dimensioni prevedibili e alle prestazioni affidabili. Poiché sono trasparenti, passano attraverso le selezionatrici ottiche NIR con problemi minimi, presupponendo che l'MRF locale accetti il PET termoformato.
La progettazione fisica influisce direttamente sull'efficienza del transito e sulla fattibilità dello smistamento. È necessario calibrare attentamente lo spessore della parete durante il processo di estrusione. Le pareti troppo sottili si schiacciano sotto il peso del pallet. Muri eccessivamente spessi aumentano l’utilizzo dei materiali e l’impatto ambientale. I design rigidi con funzionalità di annidamento integrate consentono ai contenitori vuoti di impilarsi saldamente. Ciò riduce drasticamente le emissioni delle merci in uscita massimizzando lo spazio del rimorchio. Presso l'impianto di riciclaggio, le pareti rigide aiutano il contenitore a mantenere la sua forma 3D sul nastro trasportatore. Ciò rende più semplice per gli smistatori ottici identificare ed espellere l'articolo. I contenitori fragili si appiattiscono facilmente e vengono differenziati erroneamente come rifiuti di carta o pellicola 2D.
Il design geometrico gioca un ruolo fondamentale nella protezione dei prodotti di alto valore. UN Il vassoio per frutta ottagonale utilizza angoli angolati per migliorare significativamente la resistenza allo schiacciamento e la capacità di carico durante il trasporto su pallet. La struttura ottagonale distribuisce il peso verticale in modo più uniforme rispetto agli angoli standard di 90 gradi. Ciò riduce il rischio di collasso del livello inferiore quando si impilano i pallet in alto nei centri di distribuzione.
Le geometrie complesse richiedono un'attenta valutazione per quanto riguarda il trattamento di fine vita. Gli angoli interni e le nervature strutturali del design ottagonale intrappolano più residui di cibo. Il succo di bacche appiccicoso o i gambi d'uva rimangono incastrati nelle fessure rispetto ai contenitori con pareti lisce. Se i consumatori non risciacquano adeguatamente queste complesse vaschette, i residui intrappolati complicano la fase di lavaggio durante il riciclaggio meccanico. Gli ingegneri del packaging devono bilanciare i vantaggi strutturali delle geometrie complesse con la necessità di una facile pulizia. Ciò garantisce che il vassoio rimanga un valido candidato per il riciclaggio a circuito chiuso.
Le bacche fresche sono altamente sensibili al loro microambiente. La ventilazione è una caratteristica non negoziabile. UN La scatola a conchiglia per fragole richiede fori di ventilazione precisi per consentire il rilascio di gas etilene e un adeguato controllo dell'umidità. Senza queste prese d'aria, la condensa si accumula rapidamente. Ciò porta ad una crescita accelerata della muffa e ad una massiccia perdita di prodotto. Questi tagli fisici influenzano il processo di termoformatura. Sono necessari strumenti specializzati per praticare i fori senza indebolire la struttura polimerica circostante.
Oltre alla ventilazione, le etichette e gli adesivi hanno l’impatto più significativo sulla riciclabilità. Una conchiglia in PET perfettamente trasparente diventa del tutto non riciclabile se la si ricopre con una grande etichetta di carta applicata con un adesivo permanente, non solubile in acqua. Durante il processo float-sink, gli adesivi incompatibili fanno sì che le fibre di carta e l'inchiostro si leghino alle scaglie di PET. Questo contamina il lotto. I team di approvvigionamento devono specificare gli adesivi lavabili e le etichette compatibili con il PET. Questi componenti specializzati si staccano in modo pulito nella linea di lavaggio a caldo, consentendo agli impianti di recuperare con successo le scaglie di PET puro.
Il ciclo di vita di a la scatola di frutta usa e getta determina il suo percorso di smaltimento finale. I consumatori utilizzano spesso questi contenitori per il consumo in movimento. Li vedi tenere in mano frutta pretagliata nei minimarket, negli aeroporti o nelle mense aziendali. Poiché le persone consumano il contenuto fuori casa, spesso gettano l'imballaggio nei contenitori della spazzatura pubblica anziché negli appositi contenitori per il riciclaggio.
Il comportamento dei consumatori influenza fortemente il tasso di recupero effettivo di questi contenitori convenienti. Anche se collocati in un contenitore per il riciclaggio, i contenitori da viaggio vengono raramente risciacquati. Gli zuccheri residui e la materia organica rimasta all'interno attirano i parassiti. Contaminano anche i prodotti di carta circostanti nei sistemi di riciclaggio a flusso singolo. Affrontare questa realtà monouso richiede un’etichettatura chiara e attuabile. È necessario educare il consumatore al corretto smaltimento sostenendo al tempo stesso gli investimenti municipali nelle infrastrutture pubbliche di riciclaggio che gestiscono soglie di contaminazione più elevate.
Selezione dell'ottimale Plastic Box richiede un quadro strutturato per gli appalti. È necessario allineare le caratteristiche dell'imballaggio fisico ai risultati aziendali desiderati. I requisiti di base per qualsiasi imballaggio alimentare includono l’estensione della durata di conservazione, la prevenzione dei danni durante il trasporto e la massimizzazione della visibilità al dettaglio. Il procurement moderno deve anche soddisfare le rigorose scorecard di sostenibilità implementate dalle principali catene di vendita al dettaglio. Il mancato rispetto di questi punteggi comporta la cancellazione dall'elenco o la riduzione dello spazio sugli scaffali.
Gli acquirenti devono confrontare il PET con materiali alternativi utilizzando una rigorosa matrice di prestazioni.
| Tipo di materiale | Chiarezza e visibilità | Barriera contro l'umidità/gas | Infrastruttura di riciclaggio | Svantaggi principali |
|---|---|---|---|---|
| PET/rPET | Eccellente (alta trasparenza) | Alto | Ampiamente affermato a livello globale | Sfide di smistamento della termoformatura in alcuni MRF locali. |
| Polipropilene (PP) | Moderato (leggermente nebuloso) | Moderare | In crescita, ma meno universale del PET | Una minore trasparenza riduce l'attrattiva dei prodotti freschi. |
| Acido Polilattico (PLA) | Alto | Da basso a moderato | Richiede compostaggio industriale | Agisce come un grave contaminante se miscelato nei flussi di riciclaggio del PET. |
| Fibra modellata | Opaco (visibilità zero) | Basso (richiede rivestimenti sintetici) | Altamente sostenibile/compostabile | Non è possibile mostrare prodotti freschi; assorbe l'umidità dalla frutta. |
Il rispetto della legislazione emergente sulla responsabilità estesa del produttore (EPR) altera radicalmente le strategie di approvvigionamento in Nord America ed Europa. Le leggi EPR spostano l'onere finanziario dello smaltimento a fine vita lontano dai comuni e riportandolo al produttore o al distributore. Gli imballaggi difficili da riciclare, fortemente pigmentati o realizzati con laminati multimateriale sono soggetti a tariffe EPR e tasse sulla plastica significativamente più elevate. I design PET monomateriale, altamente riciclabili, beneficiano di tariffe normative inferiori. Ciò li rende una scelta economicamente più valida nel lungo termine.
Quando si valutano i compromessi costo-valore, valutare l’economia unitaria del PET vergine rispetto ai materiali alternativi. La fibra modellata o il PLA potrebbero allinearsi con alcune narrazioni di marketing, ma i loro costi nascosti sono sostanziali. La minore barriera contro l'umidità della fibra modellata riduce la durata di conservazione dei frutti di bosco di diversi giorni. Ciò porta ad un aumento degli sprechi alimentari a livello di vendita al dettaglio. La perdita finanziaria derivante dai prodotti avariati supera di gran lunga il risparmio minimo sul prezzo unitario dell’imballaggio.
Per garantire conformità e prestazioni, i team di approvvigionamento dovrebbero utilizzare una rigorosa lista di controllo per la verifica dei fornitori. Rivolgi ai potenziali partner di confezionamento queste domande utili:
La transizione verso imballaggi altamente riciclabili o basati su rPET introduce rischi operativi specifici. È necessario gestirli in modo proattivo. Il primo rischio importante riguarda le vulnerabilità della catena di approvvigionamento associate all’approvvigionamento di rPET. Attualmente esiste una carenza sul mercato globale di rPET di alta qualità per uso alimentare, guidata dalla massiccia domanda da parte dei conglomerati di bevande. Questa carenza porta a una grave volatilità dei prezzi e a ritardi nelle spedizioni. Per mitigare questo rischio, diversificare le reti di fornitori anziché fare affidamento su un unico fornitore. Bloccare contratti a lungo termine per la resina riciclata e prendere in considerazione le miscele ibride. Un rPET garantito al 30% mescolato con PET vergine stabilizza le linee di fornitura pur rispettando gli obiettivi di sostenibilità di base.
La sicurezza alimentare e la non conformità normativa rappresentano un rischio importante, in particolare per quanto riguarda la migrazione chimica. Quando si utilizzano materiali riciclati, esiste il rischio teorico che i contaminanti ereditati dal flusso di rifiuti post-consumo possano migrare negli alimenti freschi. Per mitigare questo rischio è necessario un rigore assoluto nella documentazione. Richiedi ai tuoi fornitori le lettere di nessuna obiezione della FDA (LNO) o l'approvazione dell'Autorità europea per la sicurezza alimentare (EFSA). Questi documenti certificano legalmente che i processi di superpulizia utilizzati per produrre l'rPET rimuovono tutti i composti organici volatili e garantiscono la sicurezza per il contatto diretto con gli alimenti.
Il greenwashing e la reazione negativa dei consumatori comportano notevoli rischi legali e reputazionali. L'etichettatura di un prodotto come 'riciclabile al 100%' fa scattare sanzioni normative o azioni legali collettive nelle regioni in cui il riciclaggio della termoformatura non è tecnicamente disponibile. Le Guide Verdi della Federal Trade Commission (FTC) regolano rigorosamente il modo in cui i marchi commercializzano le proprie dichiarazioni ambientali. Adottare sistemi di etichettatura standardizzati e trasparenti, come il programma How2Recycle. Questi sistemi forniscono istruzioni di smaltimento precise e localizzate basate sulle attuali capacità comunali. Questo protegge il tuo marchio da false dichiarazioni pubblicitarie.
L'incompatibilità di adesivi e componenti rovina iniziative di imballaggio altrimenti perfette. Un contenitore in PET trasparente interamente riciclabile diventa un rifiuto in discarica se si utilizzano adesivi permanenti a base di gomma o tamponi assorbenti incompatibili incollati alla base. I riciclatori non possono separare questi materiali in modo efficiente. Imporre progetti monomateriale in tutti i contratti con i fornitori. Se hai bisogno di assorbenti per il controllo dell'umidità, assicurati che siano montati per attrito anziché incollati. Controllare tutte le etichette e gli adesivi in base alle linee guida APR per garantire che vengano lavati via in modo pulito durante il processo di riciclaggio meccanico.
Per creare una strategia di packaging resiliente e conforme, eseguire immediatamente i seguenti passaggi:
R: Il PET standard non è adatto al microonde. Ha una bassa tolleranza al calore e si deforma, scioglie o rilascia potenzialmente sostanze chimiche negli alimenti se esposto alle temperature delle microonde. Per le applicazioni a microonde è necessario utilizzare imballaggi realizzati in CPET (PET cristallizzato) o polipropilene (PP). Gli ingegneri progettano questi materiali appositamente per resistere al calore elevato senza degradarsi.
R: Sì. La rimozione dei residui organici è fondamentale. Succhi di frutta avanzati, muffe o particelle di cibo contaminano le linee di lavaggio presso l'impianto di recupero materiali (MRF). Se un lotto di materiali riciclabili supera la rigorosa soglia di contaminazione dell'impianto, l'intera balla verrà rifiutata e inviata direttamente in discarica.
R: Le bottiglie in PET sono stampate a soffiaggio e hanno una viscosità intrinseca più elevata, il che significa che le loro catene polimeriche sono più lunghe e più resistenti. Le cassette della frutta sono termoformate, il che conferisce loro una viscosità intrinseca inferiore e un diverso punto di fusione. La miscelazione di troppi termoformati con bottiglie interrompe il processo di riciclaggio della resina per bottiglie di alta qualità.
R: Sì, produrre una conchiglia in rPET al 100% è tecnicamente fattibile. Tuttavia, richiede tecnologie avanzate di superpulizia per soddisfare i severi requisiti FDA ed EFSA in materia di contatto alimentare. Poiché l'rPET al 100% talvolta presenta una leggera fragilità o una sfumatura di colore debole, molti marchi optano per una miscela dal 30% al 50% con PET vergine.
R: Gli impianti di riciclaggio utilizzano selezionatori ottici nel vicino infrarosso (NIR) per identificare i tipi di plastica. Il pigmento nero carbone utilizzato nella plastica nera assorbe la luce NIR invece di rifletterla. Poiché lo scanner non è in grado di leggere la firma del polimero, il sistema presuppone che si tratti di rifiuti residui e li indirizza alla discarica.
R: No. I produttori in genere producono assorbenti utilizzando un mix di carta, polimeri superassorbenti e pellicole di plastica. Sono componenti multimateriale che contaminano gravemente il flusso di riciclo del PET. I consumatori devono rimuoverli e gettarli nella spazzatura prima di gettare il vassoio nel contenitore per la raccolta differenziata.


