


Telefon:
+86-138-0577-0261


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.09.2026 Herkunft: Website


Lebensmittelhändler, Einzelhändler und Agrarlieferanten stehen unter starkem Druck, strenge Nachhaltigkeitsanforderungen zu erfüllen und gleichzeitig die Lebensmittelsicherheit, Haltbarkeit und optische Attraktivität zu wahren. Sie benötigen eine Verpackung, die leicht verderbliche Waren während des Transports schützt, aber nicht auf der Mülldeponie landet. Das Kernproblem liegt in der enormen Lücke zwischen der theoretischen Materialrecyclingfähigkeit und den tatsächlichen kommunalen Recyclingmöglichkeiten, insbesondere bei Verpackungen aus Polyethylenterephthalat (PET). Ein Behälter mag zwar im Labor technisch recycelbar sein, doch sein Weg durch die örtliche Abfallentsorgungsinfrastruktur führt oft zu einem völlig anderen Ergebnis.
Wir werden PET-Verpackungen anhand eines umfassenden Rahmens bewerten, der sich auf Materialwissenschaft, die Realität der lokalen Recyclinginfrastruktur, die Einhaltung gesetzlicher Vorschriften und den Gesamtwert der Beschaffung konzentriert. Um eine belastbare und konforme Verpackungsstrategie zu entwickeln, ist es notwendig, die genauen mechanischen und chemischen Eigenschaften zu verstehen, die darüber entscheiden, ob ein Behälter zurückgewonnen oder aussortiert wird.
Polyethylenterephthalat (PET) dominiert aus spezifischen mechanischen Gründen die Verpackungsindustrie für frische Lebensmittel. Wir verwenden es, weil es eine unvergleichliche optische Klarheit bietet. Verbraucher möchten frische Produkte direkt im Regal begutachten, ohne die Verpackung zu öffnen. PET bietet außerdem eine hohe Bruchfestigkeit. Wenn Sie Paletten mit Beeren oder Tomaten stapeln, werden die unteren Schichten stark beansprucht. PET stellt sicher, dass die Behälter den Auswirkungen des Transports, der Handhabung durch Gabelstapler und der Lagerung im Einzelhandel standhalten. Es bietet außerdem hervorragende Feuchtigkeits- und Gasbarriereeigenschaften. Dies verhindert eine vorzeitige Oxidation und Austrocknung und verlängert die Haltbarkeit leicht verderblicher Waren.
Die meisten Käufer erkennen PET an dem Resin Identification Code (RIC) Nr. 1, der auf der Unterseite des Behälters eingestanzt ist. In Bezug auf dieses Symbol besteht weiterhin ein weitverbreitetes Missverständnis. Das RIC Nr. 1 garantiert nicht, dass eine örtliche Gemeinde den Artikel annimmt oder erfolgreich recycelt. Es dient lediglich als Regulierungs- und Sortierkennung für den Polymertyp. Es teilt den Materialrückgewinnungsanlagen genau mit, mit welcher chemischen Verbindung sie umgehen. Die mechanischen Fähigkeiten der Anlage bestimmen letztendlich, ob das Polymer zurückgewonnen wird.
Bei der Bewertung der Materialbeschaffung müssen Sie den Unterschied zwischen neuem PET und recyceltem Post-Consumer-PET (rPET) verstehen. Neuware-PET stammt direkt aus petrochemischen Rohstoffen. Es bietet makellose strukturelle Integrität und maximale Klarheit. Im Gegensatz dazu stellen Hersteller rPET aus wiedergewonnenen Kunststoffen her, die in ihren Anlagen gewaschen, geschmolzen und erneut pelletiert wurden. Historisch gesehen litt rPET unter leichter Vergilbung oder struktureller Sprödigkeit. Heutzutage stellen fortschrittliche Superreinigungstechnologien und Festkörper-Polykondensationsverfahren die nahezu ursprüngliche Qualität von rPET wieder her. Diese Fortschritte stellen sicher, dass Behälter aus hochprozentigem rPET strenge Sicherheitsstandards in Lebensmittelqualität einhalten.
Die Farbe des Polymers bestimmt seine Lebensfähigkeit am Ende seiner Lebensdauer. Moderne Recyclingzentren setzen auf optische Nahinfrarot-Sortiertechnologie (NIR). Diese Maschinen identifizieren und trennen unterschiedliche Kunststoffe bei hoher Geschwindigkeit auf einem Förderband. Klares PET reflektiert das NIR-Licht perfekt. Die Sensoren identifizieren die Polymersignatur und blasen es mit einem Luftstrahl in den richtigen Recyclingstrom. Umgekehrt absorbiert schwarzes PET das NIR-Licht. Hersteller färben es oft mit Rußpigmenten. Da der optische Sortierer kein reflektiertes Signal empfängt, bleibt der schwarze Kunststoff für das System unsichtbar. Die Anlage identifiziert diese Behälter fälschlicherweise als Restmüll und leitet sie direkt auf Deponien weiter.
Um die tatsächliche Recyclingfähigkeit zu verstehen, schauen Sie sich den mechanischen Recyclingprozess in kommunalen Materialrückgewinnungsanlagen (MRFs) an. Wenn gemischte Wertstoffe ankommen, durchlaufen sie eine komplexe Sortiersequenz.
Trotz dieser Infrastruktur bleibt die Thermoform-Herausforderung eine enorme technische Hürde. Wir müssen zwischen PET-Flaschen (blasgeformt) und PET-Thermoformen (wie ein Standard-Produktbehälter) unterscheiden. Blasgeformte Flaschen haben eine höhere Grenzviskosität. Ihre Polymerketten sind länger und robuster. Thermogeformte Behälter haben eine geringere Grenzviskosität und schmelzen bei leicht unterschiedlichen Temperaturen. Wenn Anlagen Tiefziehflocken mit Flaschenflocken in hohen Konzentrationen mischen, verändern sie die Schmelzeigenschaften der Charge. Dies führt zu Verarbeitungsproblemen für nachgeschaltete Recycler. Viele MRFs akzeptieren ausdrücklich PET-Flaschen, lehnen jedoch PET-Thermoformen ab, um ihre primären rPET-Ballen in Flaschenqualität zu schützen.
Die Kontamination stellt ein weiteres großes Hindernis dar. Organische Stoffe wie klebriger Fruchtsaft, Schimmel oder verrottendes Pflanzenmaterial beeinträchtigen die Waschprotokolle erheblich. Heiße Waschanlagen verarbeiten kleinere Rückstände, aber übermäßige Verschmutzung ruiniert ganze Chargen recycelter Flocken. Wenn ein Ballen zurückgewonnenes PET den strengen Schwellenwert der Anlage für organische Kontamination überschreitet, wird der gesamte Ballen herabgestuft oder abgelehnt. Es landet direkt auf der Mülldeponie. Durch die Gestaltung einer Verpackung, die das Ansammeln von Flüssigkeiten minimiert und die Verbraucher zum Ausspülen des Behälters anregt, werden die tatsächlichen Rückgewinnungsraten verbessert.
Der Endmarkt für wiedergewonnenes PET bestimmt, ob der Prozess wirklich zirkulär ist. Beim Recycling im geschlossenen Kreislauf wird ein zurückgewonnener Lebensmittelbehälter in einen anderen lebensmittelechten Behälter umgewandelt. Das Flaschen-zu-Flasche- oder Tray-zu-Tray-Recycling ist der Goldstandard. Allerdings wird ein erheblicher Teil des wiedergewonnenen PET einem Downcycling unterzogen. Anlagen wandeln das Material in Sekundärprodukte wie Polyester-Teppichfasern, Kleidung oder Industriebänder um. Durch Downcycling wird Kunststoff vorübergehend von Mülldeponien ferngehalten, das Polymer wird jedoch aus der geschlossenen Lieferkette für Lebensmittelverpackungen entfernt. Dies erzwingt die kontinuierliche Gewinnung neuer fossiler Brennstoffe, um neue Lebensmittelbehälter zu schaffen.
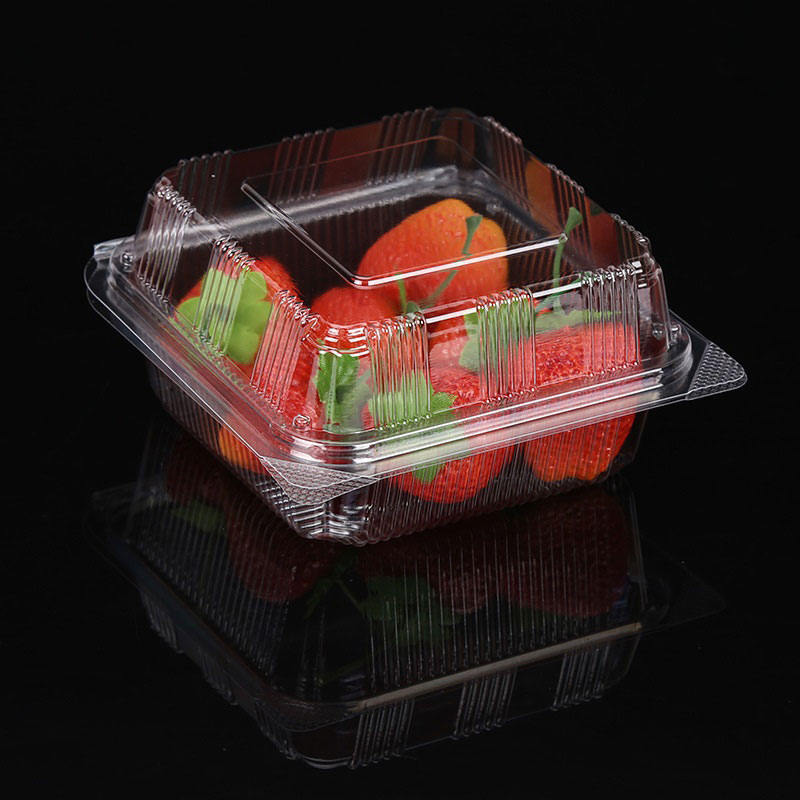
Die grundlegende Recyclingfähigkeit eines Standardrechtecks Obstkisten aus Kunststoff sind im Allgemeinen hoch, vorausgesetzt, Sie stellen sie aus durchsichtigem PET aus einem einzigen Material her. Aufgrund ihrer vorhersehbaren Abmessungen und zuverlässigen Leistung dominieren diese Behälter den Agrarsektor. Da sie klar sind, passieren sie optische NIR-Sortierer mit minimalen Problemen, vorausgesetzt, dass die örtliche MRF thermogeformtes PET akzeptiert.
Das physische Design wirkt sich direkt auf die Transporteffizienz und die Durchführbarkeit der Sortierung aus. Während des Extrusionsprozesses müssen Sie die Wandstärke sorgfältig kalibrieren. Zu dünne Wände zerdrücken unter dem Gewicht der Palette. Zu dicke Wände erhöhen den Materialverbrauch und den ökologischen Fußabdruck. Stabile Konstruktionen mit integrierten Schachtelungsfunktionen ermöglichen das enge Stapeln leerer Behälter. Dadurch werden die Emissionen der ausgehenden Fracht durch die Maximierung des Anhängerraums drastisch reduziert. In der Recyclinganlage tragen starre Wände dazu bei, dass der Behälter auf dem Förderband seine dreidimensionale Form beibehält. Dies erleichtert optischen Sortierern die Identifizierung und Ausschleusung des Artikels. Schwache Behälter werden leicht flach und werden als 2D-Papier- oder Folienabfall fehlsortiert.
Geometrisches Design spielt eine große Rolle beim Schutz hochwertiger Produkte. Ein Das achteckige Obsttablett verfügt über abgewinkelte Ecken, um die Druckfestigkeit und Tragfähigkeit beim Transport auf Paletten deutlich zu verbessern. Die achteckige Struktur verteilt das vertikale Gewicht gleichmäßiger als herkömmliche 90-Grad-Ecken. Dies verringert das Risiko eines Einsturzes der unteren Ebene, wenn Sie Paletten in Distributionszentren hoch stapeln.
Komplexe Geometrien erfordern eine sorgfältige Bewertung hinsichtlich der End-of-Life-Verarbeitung. Die Innenwinkel und Strukturrippen eines achteckigen Designs fangen mehr Speisereste ein. Klebriger Beerensaft oder Weintraubenstängel bleiben im Vergleich zu glattwandigen Behältern in den Ritzen hängen. Wenn Verbraucher diese komplexen Schalen nicht ausreichend ausspülen, erschweren die eingeschlossenen Rückstände die Waschphase beim mechanischen Recycling. Verpackungsingenieure müssen die strukturellen Vorteile komplexer Geometrien mit der Notwendigkeit einer einfachen Reinigung in Einklang bringen. Dadurch wird sichergestellt, dass die Schale weiterhin ein geeigneter Kandidat für das Recycling im geschlossenen Kreislauf bleibt.
Frische Beeren reagieren sehr empfindlich auf ihre Mikroumgebung. Belüftung ist ein nicht verhandelbares Merkmal. A Erdbeer-Clamshell-Boxen erfordern präzise Belüftungslöcher, um die Freisetzung von Ethylengas und eine ordnungsgemäße Feuchtigkeitskontrolle zu ermöglichen. Ohne diese Entlüftungsöffnungen bildet sich schnell Kondenswasser. Dies führt zu beschleunigtem Schimmelwachstum und massiven Produktverlusten. Diese physikalischen Schnitte wirken sich auf den Thermoformprozess aus. Sie benötigen spezielle Werkzeuge, um die Löcher zu stanzen, ohne die umgebende Polymerstruktur zu schwächen.
Über die Belüftung hinaus haben Etiketten und Klebstoffe den größten Einfluss auf die Recyclingfähigkeit. Eine vollkommen durchsichtige PET-Hülle wird völlig unrecycelbar, wenn Sie sie mit einem großen Papieretikett abdecken, das mit einem permanenten, nicht wasserlöslichen Kleber versehen ist. Beim Schwimm-Sink-Verfahren führen inkompatible Klebstoffe dazu, dass sich Papierfasern und Tinte an die PET-Flocken binden. Dadurch wird die Charge verunreinigt. Beschaffungsteams müssen abwaschbare Klebstoffe und PET-kompatible Etiketten angeben. Diese speziellen Komponenten lösen sich sauber in der Heißwaschlinie, sodass die Anlagen die reinen PET-Flocken erfolgreich zurückgewinnen können.
Der Lebenszyklus eines Jede Einweg-Obstkiste bestimmt ihren endgültigen Entsorgungsweg. Verbraucher nutzen diese Behälter häufig für den Unterwegsverzehr. Sie sehen sie in Convenience-Stores, Flughäfen oder Firmenkantinen mit vorgeschnittenem Obst. Da die Menschen den Inhalt außer Haus verbrauchen, werfen sie die Verpackung oft in öffentliche Mülltonnen und nicht in spezielle Recyclingbehälter.
Das Verbraucherverhalten hat großen Einfluss auf die tatsächliche Verwertungsquote dieser Convenience-Behälter. Selbst wenn sie in einen Recycling-Behälter geworfen werden, werden Behälter für unterwegs nur selten ausgespült. Der darin verbliebene Restzucker und die organische Substanz locken Schädlinge an. Sie verunreinigen auch umliegende Papierprodukte in Single-Stream-Recyclingsystemen. Um dieser Realität des Einweggebrauchs gerecht zu werden, ist eine klare, umsetzbare Kennzeichnung erforderlich. Sie müssen den Verbraucher über die ordnungsgemäße Entsorgung aufklären und gleichzeitig kommunale Investitionen in die öffentliche Recyclinginfrastruktur unterstützen, die höhere Kontaminationsschwellenwerte bewältigen kann.
Auswahl des Optimalen Plastic Box erfordert einen strukturierten Beschaffungsrahmen. Sie müssen die physischen Verpackungsmerkmale an den gewünschten Geschäftsergebnissen ausrichten. Zu den grundlegenden Anforderungen an jede Lebensmittelverpackung gehören die Verlängerung der Haltbarkeitsdauer, die Vermeidung von Transportschäden und die Maximierung der Sichtbarkeit im Einzelhandel. Moderne Beschaffung muss auch die strengen Nachhaltigkeits-Scorecards großer Einzelhandelsketten erfüllen. Die Nichteinhaltung dieser Scorecards führt zum Delisting oder zur Reduzierung der Regalfläche.
Käufer müssen PET anhand einer strengen Leistungsmatrix mit alternativen Materialien vergleichen.
| Materialtyp | Klarheit und Sichtbarkeit | Feuchtigkeits-/Gasbarriere | Recycling-Infrastruktur | Hauptnachteile |
|---|---|---|---|---|
| PET / rPET | Ausgezeichnet (Hohe Transparenz) | Hoch | Weltweit weit verbreitet | Herausforderungen bei der Sortierung von Thermoformen bei einigen lokalen MRFs. |
| Polypropylen (PP) | Mäßig (leicht dunstig) | Mäßig | Wachsend, aber weniger universell als PET | Eine geringere Klarheit mindert die Attraktivität frischer Produkte. |
| Polymilchsäure (PLA) | Hoch | Niedrig bis mittel | Erfordert industrielle Kompostierung | Wirkt als schwerwiegender Schadstoff, wenn es in PET-Recyclingströme eingemischt wird. |
| Geformte Faser | Undurchsichtig (keine Sichtbarkeit) | Niedrig (Synthetikfutter erforderlich) | Äußerst nachhaltig/kompostierbar | Frische Produkte können nicht präsentiert werden; nimmt Feuchtigkeit aus Früchten auf. |
Die Einhaltung der neuen Gesetzgebung zur erweiterten Produzentenverantwortung (EPR) verändert die Beschaffungsstrategien in Nordamerika und Europa grundlegend. EPR-Gesetze verlagern die finanzielle Belastung der Entsorgung am Ende der Lebensdauer von den Kommunen und zurück zum Hersteller oder Händler. Für schwer zu recycelnde, stark pigmentierte oder aus Multimateriallaminaten hergestellte Verpackungen fallen deutlich höhere EPR-Gebühren und Kunststoffsteuern an. Hochgradig recycelbare PET-Designs aus Monomaterial profitieren von niedrigeren Regulierungsgebühren. Dies macht sie auf lange Sicht zu einer wirtschaftlicheren Wahl.
Wägen Sie bei der Bewertung des Kosten-Nutzen-Verhältnisses die Einheitsökonomie von Neu-PET im Vergleich zu alternativen Materialien ab. Geformte Fasern oder PLA passen möglicherweise zu bestimmten Marketing-Narrativen, ihre versteckten Kosten sind jedoch erheblich. Die geringere Feuchtigkeitsbarriere von Formfasern verkürzt die Haltbarkeit von Beeren um mehrere Tage. Dies führt zu einer erhöhten Lebensmittelverschwendung im Einzelhandel. Der finanzielle Verlust durch verdorbene Produkte übersteigt die geringfügigen Einsparungen beim Preis der Verpackungseinheit bei weitem.
Um Compliance und Leistung sicherzustellen, sollten Beschaffungsteams eine strenge Checkliste zur Lieferantenüberprüfung verwenden. Stellen Sie potenziellen Verpackungspartnern diese umsetzbaren Fragen:
Der Übergang zu hoch recycelbaren oder rPET-basierten Verpackungen birgt spezifische Betriebsrisiken. Sie müssen diese proaktiv verwalten. Das erste große Risiko sind Schwachstellen in der Lieferkette im Zusammenhang mit der Beschaffung von rPET. Derzeit herrscht weltweit ein Mangel an hochwertigem rPET in Lebensmittelqualität, was auf die enorme Nachfrage seitens der Getränkekonzerne zurückzuführen ist. Dieser Mangel führt zu starken Preisschwankungen und verzögerten Lieferungen. Um dieses Risiko zu mindern, diversifizieren Sie Ihre Lieferantennetzwerke, anstatt sich auf einen einzigen Anbieter zu verlassen. Schließen Sie langfristige Verträge für recyceltes Harz ab und ziehen Sie Hybridmischungen in Betracht. Ein garantierter Anteil von 30 % rPET, gemischt mit Neu-PET, stabilisiert die Versorgungsleitungen und erfüllt gleichzeitig die grundlegenden Nachhaltigkeitsziele.
Die Lebensmittelsicherheit und die Nichteinhaltung von Vorschriften stellen ein großes Risiko dar, insbesondere im Hinblick auf die Migration chemischer Stoffe. Bei der Verwendung von recycelten Materialien besteht theoretisch das Risiko, dass Altschadstoffe aus dem Post-Consumer-Abfallstrom in frische Lebensmittel übergehen. Um dieses Risiko zu mindern, ist absolute Strenge bei der Dokumentation erforderlich. Fordern Sie von Ihren Lieferanten Genehmigungen der FDA oder der Europäischen Behörde für Lebensmittelsicherheit (EFSA) ein. Diese Dokumente bescheinigen gesetzlich, dass die zur Herstellung des rPET verwendeten Superreinigungsprozesse alle flüchtigen organischen Verbindungen entfernen und die Sicherheit für den direkten Lebensmittelkontakt gewährleisten.
Greenwashing und Verbraucherreaktionen stellen erhebliche rechtliche Risiken und Reputationsrisiken dar. Die Kennzeichnung eines Produkts als „100 % recycelbar“ führt in Regionen, in denen Thermoform-Recycling technisch nicht möglich ist, zu Bußgeldern oder Sammelklagen. Die Green Guides der Federal Trade Commission (FTC) regeln streng, wie Marken Umweltaussagen vermarkten. Führen Sie standardisierte, transparente Kennzeichnungssysteme ein, wie zum Beispiel das How2Recycle-Programm. Diese Systeme liefern genaue, örtliche Entsorgungsanweisungen basierend auf den aktuellen kommunalen Möglichkeiten. Dies schützt Ihre Marke vor falschen Werbeaussagen.
Die Inkompatibilität von Klebstoffen und Komponenten macht ansonsten perfekte Verpackungsinitiativen zunichte. Ein vollständig recycelbarer, durchsichtiger PET-Behälter wird zu Mülldeponie, wenn Sie dauerhafte Klebstoffe auf Gummibasis oder inkompatible absorbierende Pads verwenden, die auf den Boden geklebt werden. Recycler können diese Materialien nicht effizient trennen. Fordern Sie Monomaterial-Designs in allen Lieferantenverträgen vor. Wenn Sie saugfähige Einlagen zur Feuchtigkeitsregulierung benötigen, achten Sie darauf, dass diese festsitzen und nicht geklebt werden. Überprüfen Sie alle Etiketten und Klebstoffe anhand der APR-Richtlinien, um sicherzustellen, dass sie während des mechanischen Recyclingprozesses sauber abgewaschen werden.
Um eine belastbare und konforme Verpackungsstrategie zu entwickeln, führen Sie sofort die folgenden Schritte aus:
A: Standard-PET ist nicht mikrowellengeeignet. Es hat eine geringe Hitzetoleranz und verformt sich, schmilzt oder gibt möglicherweise Chemikalien in Lebensmittel ab, wenn es Mikrowellentemperaturen ausgesetzt wird. Für Mikrowellenanwendungen müssen Sie Verpackungen aus CPET (kristallisiertes PET) oder Polypropylen (PP) verwenden. Ingenieure entwickeln diese Materialien speziell so, dass sie hoher Hitze standhalten, ohne sich zu verschlechtern.
A: Ja. Die Entfernung organischer Rückstände ist von entscheidender Bedeutung. Reste von Fruchtsäften, Schimmel oder Speiseresten verunreinigen die Wäscheleinen in der Material Recovery Facility (MRF). Wenn eine Charge von Wertstoffen den strengen Kontaminationsgrenzwert der Anlage überschreitet, wird der gesamte Ballen aussortiert und direkt auf eine Mülldeponie verbracht.
A: PET-Flaschen werden blasgeformt und haben eine höhere Grenzviskosität, was bedeutet, dass ihre Polymerketten länger und stärker sind. Obstkisten werden thermogeformt, was ihnen eine niedrigere Grenzviskosität und einen anderen Schmelzpunkt verleiht. Das Mischen zu vieler Thermoformen mit Flaschen stört den Recyclingprozess für hochwertiges Flaschenharz.
A: Ja, die Herstellung einer Klappschale aus 100 % rPET ist technisch machbar. Allerdings sind fortschrittliche Superreinigungstechnologien erforderlich, um die strengen FDA- und EFSA-Anforderungen für den Lebensmittelkontakt zu erfüllen. Da 100 % rPET manchmal eine leichte Sprödigkeit oder einen schwachen Farbton aufweist, entscheiden sich viele Marken für eine Mischung von 30 % bis 50 % mit reinem PET.
A: Recyclinganlagen verwenden optische Nahinfrarotsortierer (NIR), um Kunststoffarten zu identifizieren. Das in schwarzen Kunststoffen verwendete Rußpigment absorbiert das NIR-Licht, anstatt es zu reflektieren. Da der Scanner die Polymersignatur nicht lesen kann, geht das System davon aus, dass es sich um Restmüll handelt und leitet ihn zur Deponie.
A: Nein. Hersteller stellen normalerweise absorbierende Einlagen aus einer Mischung aus Papier, superabsorbierenden Polymeren und Kunststofffolien her. Es handelt sich um Multimaterialkomponenten, die den PET-Recyclingstrom stark verunreinigen. Verbraucher müssen sie entfernen und in den Müll werfen, bevor sie das Tablett in den Recycling-Behälter werfen.


