


هاتف:
+86-138-0577-0261


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-20 الأصل: موقع


تؤثر السلامة الهيكلية لتغليف المواد الغذائية وسلامتها بشكل مباشر على مدة الصلاحية، وقابلية النقل، وتصور العلامة التجارية. يؤدي فشل التغليف أثناء النقل أو عرض البيع بالتجزئة إلى فقدان المنتج بشكل فوري، وانتهاك الخدمات اللوجستية، والإضرار بثقة المستهلك. يجب على مهندسي المشتريات والتعبئة والتغليف تحقيق التوازن بين أداء المواد والامتثال التنظيمي وتفويضات الاستدامة عند اختيار حلول التعبئة والتغليف. يؤدي اختيار المادة الخاطئة أو الشركة المصنعة التي لديها عمليات تشكيل دون المستوى إلى زيادة التلف، وعدم كفاءة سلاسل التوريد، وفشل عمليات تدقيق الاستدامة.
إن فهم عملية التصنيع الدقيقة للصينية البلاستيكية من البولي إيثيلين تيريفثالات (PET) - بدءًا من قذف الراتنج إلى التشكيل الحراري - يوفر خط الأساس الفني المطلوب لتقييم قدرات الموردين. تسمح هذه المعرفة لفرق المشتريات بتقييم استثمارات الأدوات بدقة، وتدقيق بروتوكولات مراقبة الجودة، واختيار بنية التغليف المناسبة لتطبيقات غذائية محددة.
يحتل البولي إيثيلين تيريفثالات (PET) موقعًا مهيمنًا في سلسلة التبريد وتغليف المواد الغذائية المحيطة نظرًا لخصائص البوليمر المحددة. عند مقارنتها بالبدائل مثل مادة البولي بروبيلين (PP) والبوليسترين (PS)، فإن مادة PET توفر مزيجًا متميزًا من الوضوح البصري وقوة الشد العالية وخصائص ممتازة لحاجز الغاز والرطوبة. PP، على الرغم من أنه يوفر مقاومة أعلى للحرارة، إلا أنه يظهر بشكل طبيعي مظهرًا غائمًا يحجب رؤية المنتج. تفتقر PS، خاصة في أشكالها الموجهة أو الموسعة، إلى المتانة المطلوبة للخدمات اللوجستية الحديثة وتواجه قيودًا تنظيمية متزايدة. يوفر PET الصلابة الهيكلية اللازمة لحماية المحتويات الهشة مع الحفاظ على الشفافية الشبيهة بالزجاج التي تدفع مبيعات التجزئة.
لفهم سبب اختيار مهندسي التعبئة والتغليف لـ PET على البوليمرات السلعية الأخرى، يجب علينا أن ننظر إلى الخصائص الميكانيكية والحرارية التي تحدد الأداء الميداني. يوضح الجدول أدناه الخصائص الأساسية للبلاستيك الحراري الشائع المستخدم في تغليف المواد الغذائية.
| من نوع البوليمر (OTR) | البصري | حاجز الأكسجين | قوة التأثير البارد | مقاومة الحرارة | التطبيق الأساسي |
|---|---|---|---|---|---|
| APET (PET غير متبلور) | ممتاز (مثل الزجاج) | عالي | ممتاز | منخفضة (حتى 70 درجة مئوية/160 درجة فهرنهايت) | المنتجات المبردة واللحوم اللذيذة والمخابز |
| CPET (PET المتبلور) | معتم | عالي | جيد | عالية (حتى 200 درجة مئوية/400 درجة فهرنهايت) | وجبات جاهزة للفرن، وتطبيقات التعبئة الساخنة |
| PP (البولي بروبيلين) | ضبابي / شفاف | قليل | ضعيف (هش عند التجميد) | متوسطة (حتى 120 درجة مئوية/250 درجة فهرنهايت) | حاويات قابلة للميكروويف، وأطعمة لذيذة ساخنة |
| OPS (البوليسترين الموجه) | جيد | قليل | ضعيف (عرضة للتشقق) | منخفضة (حتى 85 درجة مئوية/185 درجة فهرنهايت) | مخبز قصير العمر، صدفيات خفيفة الوزن |
بوليمر PET الأساسي قابل للتكيف بدرجة كبيرة. يقوم المصنعون بتعديل معلمات بثق الورقة والتشكيل الحراري لتلبية المتطلبات الدقيقة لفئات الأغذية المختلفة. تعمل هندسة الأدوات والمواد المضافة الكيميائية على تحويل ورقة قياسية من البلاستيك إلى مكون تعبئة عالي التخصص.
تكمن الميزة الاقتصادية لـ PET في نسبة قوتها إلى وزنها العالية. تسمح تقنيات التشكيل الحراري المتقدمة بوزن خفيف بشكل كبير - مما يقلل من قياس اللوحة البلاستيكية دون التضحية بالسلامة الهيكلية للدرج النهائي. يوفر التضليع الاستراتيجي والتعزيز الهندسي في تصميم القالب مقاومة السحق اللازمة باستخدام مواد خام أقل. يؤدي هذا التخفيض في وزن البوليمر إلى خفض تكاليف الوحدة بشكل مباشر وتقليل أوزان الشحن، مما يؤدي إلى تحسين البصمة اللوجستية الإجمالية.
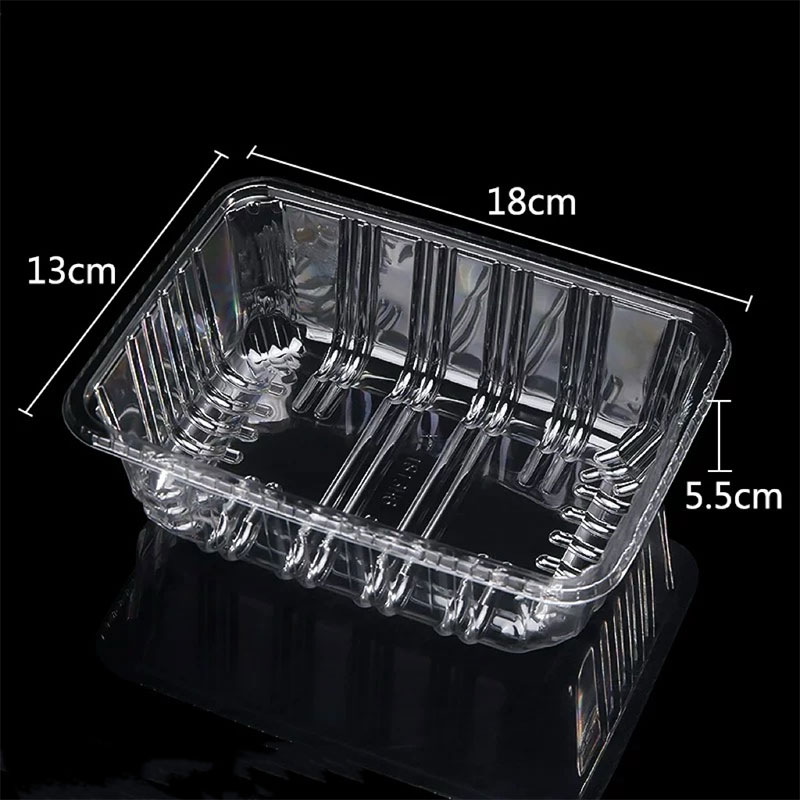
إنتاج ذات جودة عالية يتطلب الدرج البلاستيكي رقابة صارمة على المتغيرات الحرارية والميكانيكية. تنتقل العملية بشكل مستمر من التعامل مع الراتنج الخام إلى استخراج الجزء النهائي. أي انحراف في درجة الحرارة أو الضغط أو التوقيت يؤدي إلى عيوب هيكلية.
PET عبارة عن بوليمر استرطابي، مما يعني أنه يمتص الرطوبة بشكل طبيعي من الهواء المحيط. قبل المعالجة، يجب إزالة هذه الرطوبة بالكامل. إذا دخلت كريات PET الرطبة إلى برميل البثق ذي درجة الحرارة العالية، يتفاعل الماء مع سلاسل البوليمر في عملية تسمى التحلل المائي. يكسر هذا التفاعل الكيميائي سلاسل البوليمر، مما يقلل بشكل كبير من اللزوجة الجوهرية للمادة (IV). ستكون الصواني المصنوعة من مادة PET المتدهورة هشة وعرضة للتشقق ومعرضة للخطر من الناحية الهيكلية.
يتم تغذية حبيبات PET المجففة في جهاز الطارد، حيث يقوم المسمار الدوار بقص البلاستيك وإذابته من خلال الاحتكاك الميكانيكي وشرائط السخان الخارجية. يتم دفع البوليمر المنصهر عبر قالب شماعة عريض ومسطح، ليظهر كصفيحة متواصلة.
يعمل التشكيل الحراري على تحويل الصفيحة المبثوقة المسطحة إلى صينية ثلاثية الأبعاد. تتطلب العملية إدارة حرارية دقيقة وقوة ميكانيكية. تعمل الأنظمة المضمنة الحديثة على تغذية الصفائح المبثوقة مباشرة في جهاز التشكيل الحراري، وذلك باستخدام الحرارة المتبقية من البثق لتوفير الطاقة.
بمجرد تشكيلها، تنتقل الشبكة المستمرة من الصواني إلى محطة القطع. تقوم قوالب القاعدة الفولاذية أو أدوات الثقب المعدنية المطابقة بقطع الصواني الفردية من الشبكة البلاستيكية المحيطة. يتم تكديس الصواني النهائية تلقائيًا واحتسابها للملاكمة.
يتم إدخال الشبكة الهيكلية المتبقية - أي البلاستيك المتبقي بعد قطع الصواني - على الفور في آلة التحبيب. يتم بعد ذلك خلط عملية إعادة الطحن هذه مع الراتنج البكر بنسبة يتم التحكم فيها ويتم تغذيتها مرة أخرى إلى جهاز البثق، مما يقلل من هدر المواد. تقوم أنظمة الفحص البصري الآلية المضمنة بفحص الويب المتحرك بحثًا عن عيوب مثل البقع السوداء أو الراتنج غير المنصهر أو عدم دقة الأبعاد، مما يضمن وصول الصواني المتوافقة فقط إلى محطة التعبئة.
يتطلب تقييم المورد النظر إلى ما هو أبعد من سعر الوحدة ومراجعة الخصائص الفيزيائية للمنتج المشكل بالحرارة. تتجلى ضوابط التصنيع السيئة في صورة عيوب محددة وقابلة للقياس في الدرج النهائي. يجب على فرق المشتريات وضع معايير صارمة لمراقبة الجودة.
التوزيع المتسق للمواد هو معيار نجاح غير قابل للتفاوض. أثناء عملية التشكيل الحراري، يصبح البلاستيك رقيقًا بشكل طبيعي عندما يمتد إلى زوايا القالب. إذا فشلت الشركة المصنعة في تحسين توقيت مساعدة التوصيل، أو هندسة التوصيل، أو ملف تعريف التسخين، فسوف تصبح الزوايا السفلية للدرج رفيعة بشكل خطير. تؤدي الزوايا الرفيعة إلى فشل هيكلي أثناء تكديس المنصات أو نقلها. يجب على فرق المشتريات طلب عينات مقسمة واستخدام الميكرومتر للتحقق من أن سمك الجدار في أعمق مناطق السحب يلبي الحد الأدنى المحدد.
يؤثر الوضوح البصري بشكل مباشر على إدراك المستهلك لنضارة الطعام. يتم قياس نقاء PET من خلال مؤشر الضباب الخاص به. تشير الغيوم المفرطة أو المظهر اللبني إلى سوء الإدارة الحرارية أثناء مرحلة البثق - على وجه التحديد، الفشل في إخماد الصفائح المبثوقة بسرعة كافية على لفات التبريد، مما يسمح بالتبلور غير المرغوب فيه. يمكن أن تشير مستويات الضباب العالية أيضًا إلى استخدام راتنجات معاد تدويرها منخفضة الجودة وملوثة أو نسب إعادة طحن مفرطة. يجب تحديد مستويات الضباب المقبولة في مواصفات الشراء.
بالنسبة للتطبيقات التي تستخدم التغليف الجوي المعدل (MAP)، تعد دقة الحافة العلوية للدرج أمرًا بالغ الأهمية. يجب أن تكون الحافة مسطحة تمامًا وخالية من أي علامات أدوات أو صفحات ملتوية أو خيوط بلاستيكية (شعر ملائكي) ناتجة عن قوالب التشذيب الباهتة. عندما يتم غلق الطبقة العلوية بالحرارة على الدرج، فإن أي انحراف في تسطيح الحافة يخلق قنوات مجهرية. تؤدي هذه القنوات إلى فشل الختم، وتسرب الغاز، وفساد الطعام المتسارع، مما يجعل تقنية MAP عديمة الفائدة.
بالنسبة للتطبيقات التي تعتمد على الأغطية الميكانيكية بدلاً من الأفلام المختومة بالحرارة، يعد استقرار الأبعاد أمرًا بالغ الأهمية. يجب أن تتطابق حافة الدرج والغطاء المقابل ضمن تفاوتات مشددة. ينكمش PET قليلاً عندما يبرد بعد التشكيل الحراري. إذا لم تأخذ الشركة المصنعة معدل الانكماش هذا في الاعتبار بدقة في تصميم القالب، أو إذا قامت بتشغيل دورة التبريد بسرعة كبيرة بحيث لا يمكنها زيادة سرعات الإنتاج بشكل مصطنع، فستختلف الأبعاد النهائية. يؤدي التفاوت الضعيف إلى إغلاقات فضفاضة، مما يتسبب في انبثاق الأغطية أثناء المناولة أو النقل.
| الشائع | للمؤشر البصري/المادي في | السبب الجذري للعيب | إجراء تدقيق مشتريات التصنيع |
|---|---|---|---|
| زوايا رقيقة | تُسحق الصينية بسهولة عند القاعدة؛ يقرأ ميكرومتر أدناه المواصفات. | توقيت مساعد التوصيل غير صحيح؛ ملف تسخين غير متساوٍ للفرن. | طلب قياسات مقياس الزاوية في عمليات تفتيش المادة الأولى. |
| ضباب عالي (غيوم) | مظهر حليبي ضعف رؤية المنتج. | التبريد البطيء للفة التبريد؛ الراتنج الرطب إعادة طحن متدهورة. | تحديد الحد الأقصى لنسبة الضباب. تدقيق سجلات تجفيف الراتنج. |
| الشفاه المشوهة | حافة علوية غير متساوية؛ فشل ختم MAP. | وقت تبريد القالب غير مناسب؛ طرد عدواني من العفن. | اختبار العينات على معدات ختم الإنتاج قبل الموافقة عليها. |
| شعر الملاك | خيوط بلاستيكية دقيقة متصلة بالحواف المشذبة. | يموت تقليم مملة. محاذاة ضغط القطع غير الصحيحة. | فحص العينات للتأكد من عدم وجود قطع نظيفة؛ اسأل عن جداول صيانة القالب. |
يتطلب اختيار العبوة المناسبة فهم القيود المادية للمادة والقيود التشغيلية لعملية التصنيع. ويؤدي الفشل في مراعاة هذه المتغيرات إلى تأخيرات مكلفة في الإنتاج وفشل المنتج.
القيد الأساسي لـ PET غير المتبلور القياسي (APET) هو مقاومته للحرارة المنخفضة. يبدأ PET القياسي في التليين والتشوه عند درجات حرارة أعلى من 70 درجة مئوية (160 درجة فهرنهايت). لقد تم تصميمه بشكل صارم لتطبيقات السلسلة الباردة أو المحيطة أو الدافئة قليلاً. ولا يمكن استخدامه في عمليات التعبئة الساخنة، أو أنفاق البسترة، أو تسخين المستهلك بالميكروويف. وللتخفيف من هذه المخاطر المتعلقة بالتطبيقات كثيفة الحرارة، يجب أن يحدد المشتري مادة PET المتبلورة (CPET)، التي تخضع لعملية ضبط الحرارة المتخصصة في القالب لتحمل درجات حرارة الفرن حتى 200 درجة مئوية، أو التحول إلى مادة البولي بروبيلين (PP)، التي تتعامل بشكل طبيعي مع درجات حرارة الميكروويف.
يتطلب تطوير صينية مخصصة إنفاقًا رأسماليًا مقدمًا كبيرًا للأدوات. يمثل قالب الإنتاج عالي التجويف المصنوع من الألومنيوم، والمزود بقنوات تبريد المياه وسدادات الرغوة التركيبية، استثمارًا كبيرًا. تتراوح المهلة الزمنية للأدوات المخصصة عادة من 4 إلى 8 أسابيع. يجب على فرق المشتريات تقييم المفاضلات بين استخدام قوالب المخزون الموجودة لدى الشركة المصنعة والاستثمار في الأدوات المخصصة. توفر قوالب المخزون تكاليف أدوات مقدمة صفرًا ووقتًا أسرع للتسويق. ومع ذلك، تسمح الأدوات المخصصة بتحسين دقيق - مثل مطابقة الأبعاد الدقيقة لجهاز التفكيك الآلي، أو زيادة كفاءة مكعبات منصة التحميل، أو نقش شعارات العلامة التجارية مباشرة على البلاستيك.
تم تصميم معدات التشكيل الحراري عالية السرعة ومتعددة المحطات للإنتاج المستمر بكميات كبيرة. تحدد أوقات الإعداد والتغيير لهذه الأجهزة الضخمة الحد الأدنى لكميات الطلب (MOQs) العالية. إن تشغيل دفعات صغيرة أمر غير مجد اقتصاديًا بسبب الخردة الناتجة أثناء معايرة الماكينة والتثبيت الحراري. يجب أن توازن المشتريات بين تكاليف الوحدة المنخفضة لعمليات الإنتاج الكبيرة ومتطلبات تخزين المستودعات ورأس مال المخزون المقيد في الاحتفاظ بصواني بلاستيكية كبيرة الحجم فارغة. غالبًا ما يتم التفاوض على اتفاقيات التسليم في الوقت المناسب (JIT) لإدارة هذه البصمة المادية.
يخضع اختيار التغليف لتدقيق شديد من قبل الهيئات التنظيمية والمستهلكين. يتطلب التعامل مع حقائق نهاية عمر PET فهمًا واضحًا للبنية التحتية لإعادة التدوير وعلوم المواد.
يعد PET واحدًا من أكثر المواد البلاستيكية المعاد تدويرها على نطاق واسع على مستوى العالم، ولكن قابلية إعادة تدويرها تعتمد بشكل كبير على شكلها النهائي. تؤكد معايير الصناعة، مثل إرشادات How2Recycle، على أن مادة PET الواضحة وغير المصطبغة هي المعيار الذهبي للتدوير. يحقق Clear PET أعلى قيمة في سوق السلع الثانوية لأنه يمكن إعادة تدويره إلى مجموعة واسعة من المنتجات الجديدة، بما في ذلك التغليف الجديد للمواد الغذائية، أو الربط، أو ألياف البوليستر.
إن استخدام البلاستيك الأسود لصواني الطعام يضر بشدة بقابلية إعادة التدوير. تعتمد مرافق استعادة المواد (MRFs) على أجهزة الفرز الضوئية التي تعمل بالأشعة تحت الحمراء القريبة (NIR) لتحديد أنواع البوليمر المختلفة وفصلها على سيور النقل عالية السرعة. تمتص صبغة الكربون الأسود المستخدمة تقليديًا لتلوين PET ضوء NIR بدلاً من عكسه مرة أخرى إلى المستشعر. ونتيجة لذلك، تفشل أجهزة الفرز الضوئية في اكتشاف صينية PET السوداء، وعادةً ما يتم توجيهها إلى تيار بقايا مكب النفايات، مما يجعلها غير قابلة لإعادة التدوير بشكل فعال على الرغم من كونها مصنوعة من بوليمر قابل لإعادة التدوير بدرجة عالية.
غالبًا ما يتم تحديد قابلية إعادة تدوير الدرج من خلال ما يتم إرفاقه به. إن الملصقات الورقية الثقيلة ذات المواد اللاصقة العدوانية، والطلاءات السميكة المقاومة للحرارة، والأغشية العلوية متعددة المواد غير المتوافقة تلوث مجرى إعادة تدوير PET. عندما تدخل هذه الصواني إلى محطة غسيل إعادة التدوير، تفشل المواد غير المتوافقة في الانفصال بشكل نظيف عن رقائق PET أثناء عملية التعويم بالوعة الكثافة. يجب أن يحدد مهندسو التغليف أفلامًا قابلة للنزع بسهولة، أو مواد لاصقة قابلة للذوبان في الماء، أو أختام متوافقة أحادية المادة لا تؤدي إلى انخفاض جودة مخرجات PET المعاد تدويرها.
يعد دمج PET المعاد تدويره (PCR) في عبوات المواد الغذائية الجديدة هدفًا أساسيًا للاستدامة. ومع ذلك، فإن استخدام المواد المعاد تدويرها للاتصال المباشر بالأغذية يتطلب امتثالًا تنظيميًا صارمًا. لضمان السلامة، غالبًا ما يستخدم المصنعون عملية البثق المشترك ABA. تعمل هذه التقنية على وضع طبقة أساسية من rPET (PET المعاد تدويره) بين طبقتين خارجيتين من PET البكر. تعمل الطبقات البكر كحاجز وظيفي، مما يضمن أن الطعام يلامس فقط المواد الخام بينما يسمح للحزمة الشاملة بتحقيق نسب عالية من المحتوى المعاد تدويره، مما يلبي لوائح السلامة وأهداف الاستدامة للشركات.
ج: يوفر PET وضوحًا بصريًا فائقًا، وخصائص ممتازة لحاجز الغاز، ومقاومة قوية للتشققات الباردة، مما يجعله مثاليًا لعرض البيع بالتجزئة المبرد. يتميز PP (البولي بروبيلين) بمظهر غائم وخصائص حاجز أكسجين أقل ولكنه يوفر مقاومة أعلى للحرارة بشكل ملحوظ، مما يجعله الاختيار القياسي لتطبيقات الأطعمة القابلة للتسخين في الميكروويف والتعبئة الساخنة.
ج: نعم، إن صواني PET الشفافة قابلة لإعادة التدوير بشكل كبير ومقبولة على نطاق واسع في برامج إعادة التدوير البلدية. ومع ذلك، يتم إعاقة إمكانية إعادة التدوير إذا تم تلوين الدرج بصبغة سوداء كربونية، أو إذا كان يستخدم ملصقات لاصقة وأغشية أغطية غير متوافقة والتي تلوث عملية الغسيل لإعادة التدوير.
ج: يقوم التشكيل الحراري بتسخين لوح بلاستيكي مسطح ومبثوق ويستخدم الفراغ والضغط لسحبه إلى قالب. إنها فعالة من حيث التكلفة لإنتاج صواني يمكن التخلص منها ذات جدران رقيقة ومساحة كبيرة. يقوم قولبة الحقن بإجبار البلاستيك المنصهر على الدخول في تجويف مغلق، وهو أمر أبطأ وأكثر تكلفة ولكنه ضروري للحاويات الصلبة الأكثر سمكًا والمعقدة.
ج: تعتمد مقاومة التسرب على تفاوتات الأبعاد الدقيقة بين الدرج والغطاء. إنه يتطلب تصميمًا هندسيًا للشفة بأشكال هندسية سفلية تخلق توافقًا ميكانيكيًا محكمًا. بالإضافة إلى ذلك، يجب أن تمنع الصلابة الهيكلية للزوايا المشكلة حراريًا الدرج من الانثناء وكسر الختم أثناء انتقال الاهتزاز.
ج: يتم تصنيعها عادةً باستخدام مزيج من الاثنين معًا. لتحقيق أهداف الاستدامة مع الحفاظ على سلامة الأغذية، غالبًا ما يستخدم المصنعون عملية البثق المشترك ABA. يعمل هذا على وضع طبقة أساسية من مادة PET المعاد تدويرها بعد الاستهلاك (rPET) بين طبقتين خارجيتين من مادة PET البكر، والتي تعمل كحاجز وظيفي آمن ضد الطعام.


