


Teléfono:
+86-138-0577-0261


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-20 Origen: Sitio


La integridad estructural y la seguridad de los envases de alimentos tienen un impacto directo en la vida útil, la viabilidad del transporte y la percepción de la marca. Las fallas en el empaque durante el tránsito o la exhibición minorista provocan la pérdida inmediata del producto, comprometen la logística y dañan la confianza del consumidor. Los ingenieros de adquisiciones y embalaje deben equilibrar el rendimiento del material, el cumplimiento normativo y los mandatos de sostenibilidad al seleccionar soluciones de embalaje. Elegir el material incorrecto o un fabricante con procesos de formación deficientes conduce a un mayor deterioro, cadenas de suministro ineficientes y auditorías de sostenibilidad fallidas.
Comprender el proceso de fabricación exacto de una bandeja de plástico de tereftalato de polietileno (PET), desde la extrusión de resina hasta el termoformado, proporciona la base técnica necesaria para evaluar las capacidades de los proveedores. Este conocimiento permite a los equipos de adquisiciones evaluar con precisión las inversiones en herramientas, auditar protocolos de control de calidad y seleccionar la arquitectura de embalaje adecuada para aplicaciones alimentarias específicas.
El tereftalato de polietileno (PET) ocupa una posición dominante en los envases de alimentos a temperatura ambiente y de cadena de frío debido a sus características poliméricas específicas. En comparación con alternativas como el polipropileno (PP) y el poliestireno (PS), el PET ofrece una combinación superior de claridad óptica, alta resistencia a la tracción y excelentes propiedades de barrera contra gases y humedad. El PP, si bien ofrece una mayor resistencia al calor, naturalmente exhibe una apariencia turbia que oscurece la visibilidad del producto. El PS, particularmente en sus formas orientadas o expandidas, carece de la durabilidad requerida para la logística moderna y enfrenta restricciones regulatorias cada vez mayores. El PET proporciona la rigidez estructural necesaria para proteger contenidos frágiles y al mismo tiempo mantiene la transparencia similar al vidrio que impulsa las ventas minoristas.
Para comprender por qué los ingenieros de envasado especifican el PET en lugar de otros polímeros básicos, debemos observar las propiedades mecánicas y térmicas que dictan el rendimiento en el campo. La siguiente tabla describe las características básicas de los plásticos termoformados comunes utilizados en envases de alimentos.
| Tipo de polímero | Claridad óptica | Barrera de oxígeno (OTR) | Resistencia al impacto en frío | Resistencia al calor | Aplicación primaria |
|---|---|---|---|---|---|
| APET (PET amorfo) | Excelente (parecido al vidrio) | Alto | Excelente | Baja (hasta 70°C/160°F) | Productos refrigerados, embutidos, panadería. |
| CPET (PET cristalizado) | Opaco | Alto | Bien | Alto (Hasta 200°C/400°F) | Platos preparados al horno, aplicaciones de llenado en caliente |
| PP (Polipropileno) | Nebuloso / Translúcido | Bajo | Pobre (frágil al congelarse) | Medio (Hasta 120°C/250°F) | Recipientes aptos para microondas, productos delicatessen calientes |
| OPS (Poliestireno Orientado) | Bien | Bajo | Pobre (propenso a agrietarse) | Baja (Hasta 85°C/185°F) | Panadería de corta vida útil, clamshells ligeros |
El polímero PET básico es altamente adaptable. Los fabricantes modifican los parámetros de extrusión de láminas y termoformado para satisfacer las demandas precisas de las diferentes categorías de alimentos. La geometría de las herramientas y los aditivos químicos transforman una lámina de plástico estándar en un componente de embalaje altamente especializado.
La ventaja económica del PET reside en su elevada relación resistencia-peso. Las técnicas avanzadas de termoformado permiten un aligeramiento significativo, reduciendo el calibre de la lámina de plástico sin sacrificar la integridad estructural de la bandeja final. Las nervaduras estratégicas y el refuerzo geométrico en el diseño del molde proporcionan la resistencia al aplastamiento necesaria utilizando menos materia prima. Esta reducción en el peso del polímero reduce directamente los costos unitarios y disminuye los pesos de envío, optimizando la huella logística general.
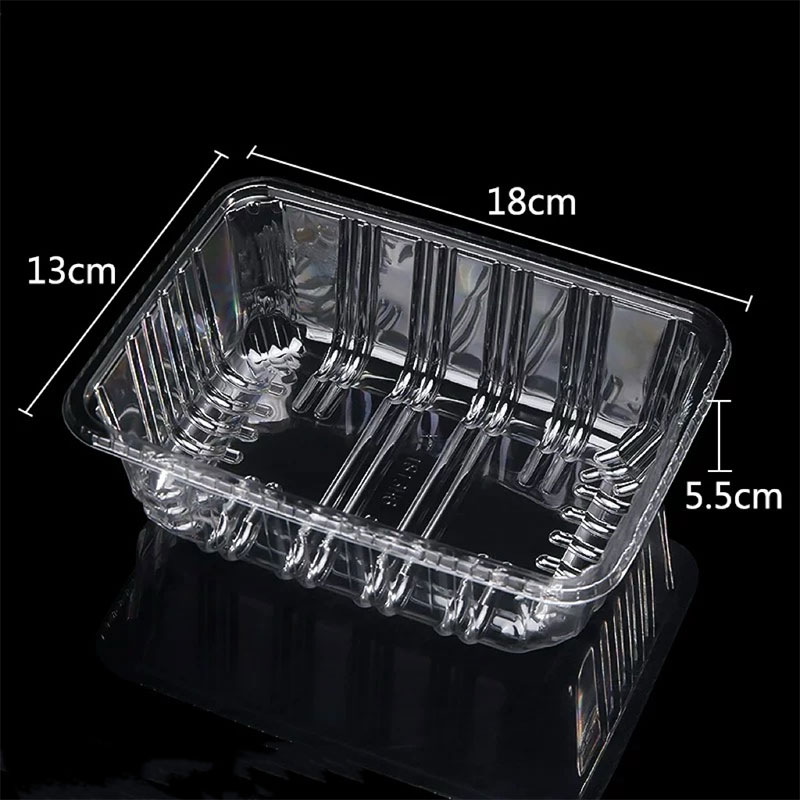
Produciendo una alta calidad Plastic Tray requiere un control estricto de las variables térmicas y mecánicas. El proceso avanza continuamente desde el manejo de la resina cruda hasta la extracción de la pieza final. Cualquier desviación en la temperatura, la presión o el tiempo resulta en defectos estructurales.
El PET es un polímero higroscópico, lo que significa que absorbe naturalmente la humedad del aire ambiente. Antes del procesamiento, esta humedad debe eliminarse por completo. Si los gránulos de PET húmedos ingresan al barril de extrusión de alta temperatura, el agua reacciona con las cadenas de polímero en un proceso llamado degradación hidrolítica. Esta reacción química rompe las cadenas de polímeros, reduciendo significativamente la viscosidad intrínseca (IV) del material. Las bandejas hechas de PET degradado serán quebradizas, propensas a agrietarse y estructuralmente comprometidas.
Los gránulos de PET secos se introducen en una extrusora, donde un tornillo giratorio corta y funde el plástico mediante fricción mecánica y bandas calentadoras externas. El polímero fundido se fuerza a pasar a través de un troquel ancho y plano en forma de percha, emergiendo como una lámina continua.
El termoformado transforma la lámina plana extruida en una bandeja tridimensional. El proceso requiere una gestión térmica precisa y fuerza mecánica. Los sistemas en línea modernos alimentan la lámina extruida directamente al termoformador, utilizando el calor residual de la extrusión para ahorrar energía.
Una vez formada, la red continua de bandejas se mueve a una estación de recorte. Troqueles de acero o herramientas punzonadoras de metal adaptadas cortan las bandejas individuales de la red de plástico circundante. Las bandejas terminadas se apilan y cuentan automáticamente para su embalaje.
La red esquelética restante (el plástico que queda después de cortar las bandejas) se introduce inmediatamente en un granulador. Luego, este triturado se mezcla con resina virgen en una proporción controlada y se devuelve al extrusor, minimizando el desperdicio de material. Los sistemas de inspección óptica automatizados en línea escanean la banda en movimiento en busca de defectos como motas negras, resina no fundida o imprecisiones dimensionales, asegurando que solo las bandejas que cumplen con las normas lleguen a la estación de empaque.
Evaluar a un proveedor requiere mirar más allá del precio unitario y auditar las características físicas del producto termoformado. Los controles de fabricación deficientes se manifiestan como defectos específicos y mensurables en la bandeja final. Los equipos de adquisiciones deben establecer estrictos parámetros de control de calidad.
La distribución constante del material es un criterio de éxito innegociable. Durante el proceso de termoformado, el plástico se adelgaza naturalmente a medida que se estira hacia las esquinas del molde. Si un fabricante no optimiza el tiempo de asistencia del tapón, la geometría del tapón o el perfil de calentamiento, las esquinas inferiores de la bandeja se volverán peligrosamente delgadas. Las esquinas delgadas provocan fallas estructurales durante el apilamiento o el tránsito de paletas. Los equipos de adquisiciones deben solicitar muestras seccionadas y usar micrómetros para verificar que el espesor de la pared en las áreas de extracción más profundas cumpla con el calibre mínimo especificado.
La claridad óptica afecta directamente la percepción del consumidor sobre la frescura de los alimentos. La claridad del PET se mide por su índice de turbidez. Una turbidez excesiva o una apariencia lechosa indica una mala gestión térmica durante la fase de extrusión, específicamente, no enfriar la lámina extruida lo suficientemente rápido en los rodillos de enfriamiento, lo que permite una cristalización no deseada. Los altos niveles de turbidez también pueden indicar el uso de resina reciclada contaminada de baja calidad o proporciones excesivas de trituración. Los niveles de turbidez aceptables deben definirse en las especificaciones de adquisición.
Para aplicaciones que utilizan envasado en atmósfera modificada (MAP), la precisión del reborde superior de la bandeja es fundamental. La brida debe estar perfectamente plana y libre de marcas de herramientas, deformaciones o hilos de plástico (cabello de ángel) causados por troqueles de recorte desafilados. Cuando se sella térmicamente una película superior a la bandeja, cualquier desviación en la planitud de la brida crea canales microscópicos. Estos canales provocan fallas en los sellos, fugas de gas y deterioro acelerado de los alimentos, lo que inutiliza la tecnología MAP.
Para aplicaciones que dependen de tapas mecánicas en lugar de películas termoselladas, la estabilidad dimensional es primordial. El borde de la bandeja y la tapa correspondiente deben coincidir dentro de estrechas tolerancias. El PET se encoge ligeramente a medida que se enfría después del termoformado. Si el fabricante no tiene en cuenta con precisión esta tasa de contracción en el diseño del molde, o si ejecuta el ciclo de enfriamiento demasiado rápido para aumentar artificialmente las velocidades de producción, las dimensiones finales variarán. Las tolerancias deficientes provocan cierres sueltos, lo que hace que las tapas se salgan durante la manipulación o el tránsito.
| Defecto común | Indicador visual/físico | Causa raíz en la | acción de auditoría de adquisiciones de fabricación |
|---|---|---|---|
| Esquinas delgadas | La bandeja se aplasta fácilmente en la base; El micrómetro lee debajo de las especificaciones. | Sincronización incorrecta de asistencia de enchufe; perfil de calentamiento del horno desigual. | Solicite mediciones del calibre de las esquinas en las inspecciones del primer artículo. |
| Alta Neblina (Nubosidad) | Aspecto lechoso; mala visibilidad del producto. | Enfriamiento lento del rollo; resina húmeda; triturado degradado. | Especifique el porcentaje máximo de turbidez; Auditar los registros de secado de resina. |
| Bridas deformadas | Borde superior desigual; Fallas en el sello MAP. | Tiempo de enfriamiento del molde inadecuado; Expulsión agresiva del molde. | Pruebe muestras en equipos de sellado de producción antes de su aprobación. |
| Cabello de ángel | Finas cuerdas de plástico unidas a los bordes recortados. | Troqueles sin brillo; alineación incorrecta de la prensa de recorte. | Inspeccione las muestras para ver si hay cortes limpios; Pregunte sobre los cronogramas de mantenimiento de troqueles. |
Seleccionar el embalaje adecuado requiere comprender las limitaciones físicas del material y las limitaciones operativas del proceso de fabricación. No tener en cuenta estas variables genera costosos retrasos en la producción y fallas en los productos.
La principal limitación del PET amorfo estándar (APET) es su baja resistencia al calor. El PET estándar comienza a ablandarse y deformarse a temperaturas superiores a 70 °C (160 °F). Está estrictamente diseñado para aplicaciones de cadena de frío, ambientales o ligeramente cálidas. No se puede utilizar para procesos de llenado en caliente, túneles de pasteurización ni calentamiento por microondas para el consumidor. Para mitigar este riesgo para aplicaciones que requieren mucho calor, la adquisición debe especificar PET cristalizado (CPET), que se somete a un proceso especializado de termofijado en el molde para soportar temperaturas de horno de hasta 200 °C, o cambiar a polipropileno (PP), que soporta naturalmente las temperaturas de microondas.
Desarrollar una bandeja personalizada requiere un importante gasto de capital inicial en herramientas. Un molde de producción de alta cavitación mecanizado en aluminio, completo con canales de refrigeración por agua y tapones de espuma sintáctica, representa una inversión sustancial. Los plazos de entrega para herramientas personalizadas suelen oscilar entre 4 y 8 semanas. Los equipos de adquisiciones deben evaluar las ventajas y desventajas entre utilizar los moldes existentes del fabricante e invertir en herramientas personalizadas. Los moldes en stock ofrecen cero costos iniciales de herramientas y un tiempo de comercialización más rápido. Sin embargo, las herramientas personalizadas permiten una optimización precisa, como hacer coincidir las dimensiones exactas de un desapilador automático, maximizar la eficiencia del cubo de paleta o grabar logotipos de marcas directamente en el plástico.
El equipo de termoformado de estaciones múltiples de alta velocidad está diseñado para una producción continua y de gran volumen. Los tiempos de configuración y cambio de estas enormes máquinas exigen cantidades mínimas de pedido (MOQ) elevadas. Ejecutar lotes pequeños es económicamente inviable debido a la chatarra generada durante la calibración de la máquina y la estabilización térmica. Las adquisiciones deben equilibrar los costos unitarios más bajos de las grandes tiradas de producción con los requisitos de almacenamiento en almacén y el capital de inventario invertido en mantener bandejas de plástico vacías y voluminosas. A menudo se negocian acuerdos de entrega justo a tiempo (JIT) para gestionar esta huella física.
La selección de envases es objeto de un intenso escrutinio por parte de los organismos reguladores y los consumidores. Navegar por las realidades del final de la vida útil del PET requiere una comprensión clara de la infraestructura de reciclaje y la ciencia de los materiales.
El PET es uno de los plásticos más reciclados a nivel mundial, pero su reciclabilidad depende en gran medida de su formato final. Los estándares de la industria, como las directrices How2Recycle, enfatizan que el PET transparente y sin pigmentar es el estándar de oro para la circularidad. El PET transparente produce el valor más alto en el mercado de productos secundarios porque puede reciclarse en una amplia variedad de nuevos productos, incluidos nuevos envases, flejes o fibras de poliéster de calidad alimentaria.
El uso de plástico negro para bandejas de comida compromete gravemente la reciclabilidad. Las instalaciones de recuperación de materiales (MRF) dependen de clasificadores ópticos de infrarrojo cercano (NIR) para identificar y separar diferentes tipos de polímeros en cintas transportadoras de alta velocidad. El pigmento negro de carbón utilizado tradicionalmente para colorear PET absorbe la luz NIR en lugar de reflejarla hacia el sensor. En consecuencia, los clasificadores ópticos no detectan la bandeja de PET negra y, por lo general, se dirige a la corriente de residuos del vertedero, lo que la hace efectivamente no reciclable a pesar de estar hecha de un polímero altamente reciclable.
La reciclabilidad de una bandeja a menudo viene dictada por lo que se le adjunta. Las etiquetas de papel pesado con adhesivos agresivos, revestimientos gruesos de sellado térmico y películas superiores de múltiples materiales incompatibles contaminan el flujo de reciclaje de PET. Cuando estas bandejas ingresan a la planta de lavado de reciclaje, los materiales incompatibles no logran separarse limpiamente de las hojuelas de PET durante el proceso de hundimiento-flotación de densidad. Los ingenieros de embalaje deben especificar películas fácilmente despegables, adhesivos solubles en agua o sellos monomateriales compatibles que no degraden la calidad del resultado del PET reciclado.
La integración del PET reciclado posconsumo (PCR) en nuevos envases de alimentos es un objetivo principal de sostenibilidad. Sin embargo, el uso de material reciclado para el contacto directo con alimentos requiere un estricto cumplimiento normativo. Para garantizar la seguridad, los fabricantes suelen utilizar un proceso de coextrusión ABA. Esta técnica intercala una capa central de rPET (PET reciclado) entre dos capas exteriores de PET virgen. Las capas vírgenes actúan como una barrera funcional, asegurando que los alimentos solo entren en contacto con material virgen y al mismo tiempo permiten que el paquete general alcance altos porcentajes de contenido reciclado, satisfaciendo tanto las normas de seguridad como los objetivos de sostenibilidad corporativa.
R: El PET ofrece una claridad óptica superior, excelentes propiedades de barrera a los gases y una fuerte resistencia al agrietamiento por frío, lo que lo hace ideal para exhibición minorista refrigerada. El PP (polipropileno) tiene una apariencia turbia y propiedades de barrera al oxígeno más bajas, pero ofrece una resistencia al calor significativamente mayor, lo que lo convierte en la opción estándar para aplicaciones de alimentos aptos para microondas y llenado en caliente.
R: Sí, las bandejas de PET transparentes son altamente reciclables y ampliamente aceptadas en los programas de reciclaje municipales. Sin embargo, la reciclabilidad se ve obstaculizada si la bandeja está coloreada con pigmento negro de carbón o si utiliza etiquetas adhesivas y películas de tapa incompatibles que contaminan el proceso de lavado de reciclaje.
R: El termoformado calienta una lámina de plástico plana extruida y utiliza vacío y presión para colocarla en un molde. Es muy rentable para producir bandejas desechables de paredes delgadas y de gran superficie. El moldeo por inyección fuerza al plástico fundido a entrar en una cavidad cerrada, lo cual es más lento y más costoso, pero necesario para contenedores rígidos más gruesos y complejos.
R: La resistencia a las fugas depende de tolerancias dimensionales precisas entre la bandeja y la tapa. Requiere un diseño de brida diseñado con geometrías socavadas que creen un ajuste mecánico ajustado. Además, la rigidez estructural de las esquinas termoformadas debe evitar que la bandeja se doble y rompa el sello durante la vibración del tránsito.
R: Por lo general, se elaboran utilizando una combinación de ambos. Para cumplir los objetivos de sostenibilidad y al mismo tiempo mantener la seguridad alimentaria, los fabricantes suelen utilizar un proceso de coextrusión ABA. Esto intercala una capa central de PET reciclado posconsumo (rPET) entre dos capas exteriores de PET virgen, que actúan como una barrera funcional segura contra los alimentos.


