


Téléphone:
+86-138-0577-0261


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-20 Origine : Site


L'intégrité structurelle et la sécurité des emballages alimentaires ont un impact direct sur la durée de conservation, la viabilité du transport et la perception de la marque. Les défauts d'emballage pendant le transport ou la présentation au détail entraînent une perte immédiate du produit, une logistique compromise et une atteinte à la confiance des consommateurs. Les ingénieurs en achats et en emballage doivent équilibrer les performances des matériaux, la conformité réglementaire et les exigences de durabilité lors de la sélection des solutions d'emballage. Choisir le mauvais matériau ou un fabricant avec des processus de formage médiocres entraîne une détérioration accrue, des chaînes d'approvisionnement inefficaces et des audits de durabilité ratés.
Comprendre le processus de fabrication exact d'un plateau en plastique polyéthylène téréphtalate (PET), de l'extrusion de résine au thermoformage, fournit la base technique requise pour évaluer les capacités du fournisseur. Ces connaissances permettent aux équipes d'approvisionnement d'évaluer avec précision les investissements en outillage, d'auditer les protocoles de contrôle qualité et de sélectionner l'architecture d'emballage adaptée à des applications alimentaires spécifiques.
Le polyéthylène téréphtalate (PET) occupe une position dominante dans les emballages alimentaires destinés à la chaîne du froid et à température ambiante en raison de ses caractéristiques polymères spécifiques. Comparé à des alternatives telles que le polypropylène (PP) et le polystyrène (PS), le PET offre une combinaison supérieure de clarté optique, de haute résistance à la traction et d'excellentes propriétés de barrière contre les gaz et l'humidité. Le PP, tout en offrant une plus grande résistance à la chaleur, présente naturellement un aspect trouble qui obscurcit la visibilité du produit. Le PS, en particulier sous ses formes orientées ou élargies, n'a pas la durabilité requise pour une logistique moderne et est confronté à des restrictions réglementaires croissantes. Le PET offre la rigidité structurelle nécessaire pour protéger les contenus fragiles tout en conservant la transparence semblable au verre qui stimule les ventes au détail.
Pour comprendre pourquoi les ingénieurs en emballage préfèrent le PET aux autres polymères de base, nous devons examiner les propriétés mécaniques et thermiques qui déterminent les performances sur le terrain. Le tableau ci-dessous présente les caractéristiques de base des plastiques thermoformés courants utilisés dans les emballages alimentaires.
| Type de polymère | Clarté optique | Barrière à l’oxygène (OTR) | Résistance aux chocs au froid | Résistance à la chaleur | Application principale |
|---|---|---|---|---|---|
| APET (PET amorphe) | Excellent (semblable à du verre) | Haut | Excellent | Faible (jusqu'à 70°C/160°F) | Produits réfrigérés, charcuterie, boulangerie |
| CPET (PET cristallisé) | Opaque | Haut | Bien | Élevé (jusqu'à 200°C/400°F) | Plats préparés au four, applications de remplissage à chaud |
| PP (Polypropylène) | Brumeux / Translucide | Faible | Mauvais (fragile au gel) | Moyen (jusqu'à 120°C/250°F) | Contenants allant au micro-ondes, produits de charcuterie chauds |
| OPS (Polystyrène Orienté) | Bien | Faible | Mauvais (sujet aux fissures) | Faible (jusqu'à 85°C/185°F) | Boulangerie à durée de conservation courte, coquilles légères |
Le polymère PET de base est hautement adaptable. Les fabricants modifient les paramètres d’extrusion et de thermoformage des feuilles pour répondre aux demandes précises des différentes catégories alimentaires. La géométrie des outils et les additifs chimiques transforment une feuille de plastique standard en un composant d'emballage hautement spécialisé.
L’avantage économique du PET réside dans son rapport résistance/poids élevé. Les techniques avancées de thermoformage permettent un allégement significatif, réduisant ainsi l'épaisseur de la feuille de plastique sans sacrifier l'intégrité structurelle du plateau final. Les nervures stratégiques et le renforcement géométrique dans la conception du moule offrent la résistance à l'écrasement nécessaire en utilisant moins de matières premières. Cette réduction du poids du polymère réduit directement les coûts unitaires et diminue les poids d'expédition, optimisant ainsi l'empreinte logistique globale.
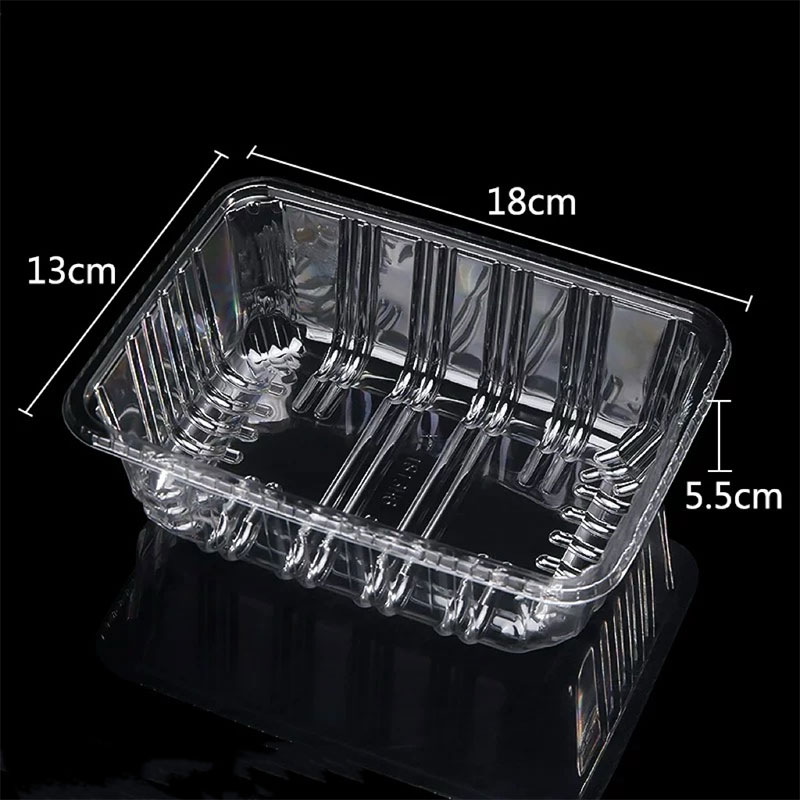
Produire un produit de haute qualité Le plateau en plastique nécessite un contrôle strict des variables thermiques et mécaniques. Le processus passe continuellement de la manipulation de la résine brute à l’extraction de la pièce finale. Tout écart de température, de pression ou de synchronisation entraîne des défauts structurels.
Le PET est un polymère hygroscopique, c'est-à-dire qu'il absorbe naturellement l'humidité de l'air ambiant. Avant le traitement, cette humidité doit être entièrement éliminée. Si des granulés de PET humides pénètrent dans le fût d'extrusion à haute température, l'eau réagit avec les chaînes polymères dans un processus appelé dégradation hydrolytique. Cette réaction chimique brise les chaînes polymères, diminuant considérablement la viscosité intrinsèque (IV) du matériau. Les plateaux fabriqués à partir de PET dégradé seront cassants, sujets aux fissures et structurellement compromis.
Les granulés de PET séchés sont introduits dans une extrudeuse, où une vis rotative cisaille et fait fondre le plastique par friction mécanique et bandes chauffantes externes. Le polymère fondu est forcé à travers une large filière plate pour former une feuille continue.
Le thermoformage transforme la feuille plate extrudée en un plateau tridimensionnel. Le processus nécessite une gestion thermique et une force mécanique précises. Les systèmes en ligne modernes introduisent la feuille extrudée directement dans la thermoformeuse, utilisant la chaleur résiduelle de l'extrusion pour économiser de l'énergie.
Une fois formée, la bande continue de plateaux se déplace vers une station de découpe. Des matrices de règles en acier ou des outils de poinçonnage en métal assortis découpent les plateaux individuels dans la bande de plastique environnante. Les plateaux finis sont automatiquement empilés et comptés pour la mise en boîte.
La bande squelettique restante – le plastique restant après la découpe des plateaux – est immédiatement introduite dans un granulateur. Ce rebroyé est ensuite mélangé avec de la résine vierge dans un rapport contrôlé et réinjecté dans l'extrudeuse, minimisant ainsi le gaspillage de matériau. Les systèmes d'inspection optique automatisés en ligne analysent la bande en mouvement à la recherche de défauts tels que des taches noires, de la résine non fondue ou des inexactitudes dimensionnelles, garantissant que seuls les barquettes conformes atteignent la station d'emballage.
Évaluer un fournisseur nécessite de regarder au-delà du prix unitaire et d’auditer les caractéristiques physiques du produit thermoformé. De mauvais contrôles de fabrication se manifestent par des défauts spécifiques et mesurables dans le plateau final. Les équipes d’approvisionnement doivent établir des paramètres de contrôle qualité stricts.
Une distribution cohérente du matériel est un critère de réussite non négociable. Au cours du processus de thermoformage, le plastique s’amincit naturellement à mesure qu’il s’étire dans les coins d’un moule. Si un fabricant ne parvient pas à optimiser le timing d'assistance au branchement, la géométrie du branchement ou le profil de chauffage, les coins inférieurs du plateau deviendront dangereusement minces. Les coins fins entraînent une défaillance structurelle lors de l'empilage ou du transport des palettes. Les équipes d'approvisionnement doivent demander des échantillons sectionnés et utiliser des micromètres pour vérifier que l'épaisseur de paroi dans les zones de tirage les plus profondes correspond à la jauge minimale spécifiée.
La clarté optique a un impact direct sur la perception du consommateur quant à la fraîcheur des aliments. La clarté du PET est mesurée par son indice de voile. Un trouble excessif ou un aspect laiteux indique une mauvaise gestion thermique pendant la phase d'extrusion, en particulier le fait de ne pas tremper la feuille extrudée assez rapidement sur les rouleaux refroidisseurs, permettant ainsi une cristallisation indésirable. Des niveaux de voile élevés peuvent également indiquer l’utilisation de résine recyclée contaminée de mauvaise qualité ou des taux de rebroyage excessifs. Les niveaux de trouble acceptables doivent être définis dans les spécifications d’approvisionnement.
Pour les applications utilisant un emballage sous atmosphère modifiée (MAP), la précision de la bride supérieure du plateau est essentielle. La bride doit être parfaitement plate et exempte de toute marque d'outillage, déformation ou ficelles en plastique (cheveux d'ange) causées par des matrices de coupe émoussées. Lorsqu'un film supérieur est thermoscellé sur le plateau, tout écart dans la planéité du rebord crée des canaux microscopiques. Ces canaux entraînent des défaillances des joints, des fuites de gaz et une détérioration accélérée des aliments, rendant la technologie MAP inutile.
Pour les applications qui reposent sur des couvercles mécaniques plutôt que sur des films thermoscellés, la stabilité dimensionnelle est primordiale. Le bord du plateau et le couvercle correspondant doivent correspondre dans des tolérances serrées. Le PET rétrécit légèrement en refroidissant après thermoformage. Si le fabricant ne tient pas compte avec précision de ce taux de retrait dans la conception du moule, ou s'il exécute le cycle de refroidissement trop rapidement pour augmenter artificiellement les vitesses de production, les dimensions finales varieront. De mauvaises tolérances entraînent des fermetures desserrées, provoquant l'arrachement des couvercles pendant la manipulation ou le transport.
| de défaut courant | Indicateur visuel/physique | Cause première dans | l'action d'audit des achats de fabrication |
|---|---|---|---|
| Coins fins | Le plateau s’écrase facilement à la base ; le micromètre lit en dessous des spécifications. | Synchronisation d'assistance à la prise incorrecte ; profil de chauffage inégal du four. | Demandez des mesures de jauge d’angle lors des inspections du premier article. |
| Brume élevée (nébulosité) | Aspect laiteux ; mauvaise visibilité du produit. | Trempe lente des rouleaux de refroidissement ; résine humide; rebroyé dégradé. | Spécifiez le pourcentage de brume maximum ; auditer les journaux de séchage des résines. |
| Brides déformées | Bord supérieur irrégulier ; Défaillances du joint MAP. | Temps de refroidissement du moule inapproprié ; éjection agressive du moule. | Tester des échantillons sur les équipements de scellage de production avant approbation. |
| Cheveux d'ange | Fines ficelles en plastique attachées aux bords coupés. | Matrices de garniture ternes ; alignement incorrect de la presse à garniture. | Inspecter les échantillons pour des coupes nettes ; renseignez-vous sur les calendriers d’entretien des matrices. |
Choisir le bon emballage nécessite de comprendre les limites physiques du matériau et les contraintes opérationnelles du processus de fabrication. Ne pas tenir compte de ces variables entraîne des retards de production coûteux et des défaillances de produits.
La principale limitation du PET amorphe standard (APET) est sa faible résistance à la chaleur. Le PET standard commence à ramollir et à se déformer à des températures supérieures à 70°C (160°F). Il est strictement conçu pour les applications sous chaîne du froid, ambiantes ou légèrement chaudes. Il ne peut pas être utilisé pour les processus de remplissage à chaud, les tunnels de pasteurisation ou le chauffage par micro-ondes des consommateurs. Pour atténuer ce risque pour les applications à forte intensité thermique, l'approvisionnement doit spécifier du PET cristallisé (CPET), qui subit un processus spécialisé de thermofixage dans le moule pour résister à des températures de four allant jusqu'à 200°C, ou passer au polypropylène (PP), qui supporte naturellement les températures des micro-ondes.
Le développement d'un plateau personnalisé nécessite d'importantes dépenses d'investissement initiales en outillage. Un moule de production à haute cavitation usiné en aluminium, doté de canaux de refroidissement par eau et de bouchons en mousse syntactique, représente un investissement substantiel. Les délais de livraison pour les outillages personnalisés varient généralement de 4 à 8 semaines. Les équipes d'approvisionnement doivent évaluer les compromis entre l'utilisation des moules existants d'un fabricant et l'investissement dans des outils personnalisés. Les moules en stock n'offrent aucun coût d'outillage initial et un délai de mise sur le marché plus rapide. Cependant, les outils personnalisés permettent une optimisation précise, par exemple en faisant correspondre les dimensions exactes d'un dépileur automatisé, en maximisant l'efficacité des cubes de palette ou en gaufrant les logos de la marque directement dans le plastique.
Les équipements de thermoformage multipostes à grande vitesse sont conçus pour une production continue et à grand volume. Les temps de configuration et de changement de ces machines massives dictent des quantités minimales de commande (MOQ) élevées. L’exécution de petits lots n’est pas économiquement viable en raison des déchets générés lors de l’étalonnage de la machine et de la stabilisation thermique. Les achats doivent équilibrer les coûts unitaires inférieurs des grandes séries de production avec les exigences de stockage en entrepôt et le capital de stock immobilisé dans la détention de plateaux en plastique vides et volumineux. Des accords de livraison juste à temps (JIT) sont souvent négociés pour gérer cette empreinte physique.
Le choix des emballages est étroitement surveillé par les organismes de réglementation et les consommateurs. Naviguer dans les réalités de fin de vie du PET nécessite une compréhension claire de l’infrastructure de recyclage et de la science des matériaux.
Le PET est l’un des plastiques les plus recyclés au monde, mais sa recyclabilité dépend fortement de son format final. Les normes industrielles, telles que les directives How2Recycle, soulignent que le PET transparent et non pigmenté est la référence en matière de circularité. Le PET transparent offre la valeur la plus élevée sur le marché secondaire des matières premières, car il peut être recyclé dans une grande variété de nouveaux produits, notamment de nouveaux emballages, cerclages ou fibres de polyester de qualité alimentaire.
L’utilisation de plastique noir pour les barquettes alimentaires compromet gravement la recyclabilité. Les installations de récupération des matériaux (MRF) s'appuient sur des trieurs optiques proche infrarouge (NIR) pour identifier et séparer différents types de polymères sur des bandes transporteuses à grande vitesse. Le pigment noir de carbone traditionnellement utilisé pour colorer le PET absorbe la lumière NIR plutôt que de la réfléchir vers le capteur. Par conséquent, les trieurs optiques ne parviennent pas à détecter le plateau en PET noir et celui-ci est généralement acheminé vers le flux de résidus de décharge, ce qui le rend effectivement non recyclable bien qu'il soit constitué d'un polymère hautement recyclable.
La recyclabilité d'un plateau est souvent dictée par ce qui y est attaché. Les étiquettes en papier épais avec des adhésifs agressifs, des revêtements thermoscellables épais et des films supérieurs multi-matériaux incompatibles contaminent le flux de recyclage du PET. Lorsque ces plateaux entrent dans l'usine de lavage de recyclage, les matériaux incompatibles ne parviennent pas à se séparer proprement des flocons de PET pendant le processus de densité évier-flotteur. Les ingénieurs en emballage doivent spécifier des films facilement pelables, des adhésifs hydrosolubles ou des joints mono-matériaux compatibles qui ne dégradent pas la qualité du PET recyclé.
L’intégration du PET recyclé post-consommation (PCR) dans les nouveaux emballages alimentaires est un objectif principal en matière de développement durable. Cependant, l’utilisation de matériaux recyclés pour un contact direct avec les aliments nécessite une stricte conformité réglementaire. Pour garantir la sécurité, les fabricants utilisent souvent un processus de coextrusion ABA. Cette technique prend en sandwich une couche centrale de rPET (PET recyclé) entre deux couches externes de PET vierge. Les couches vierges agissent comme une barrière fonctionnelle, garantissant que les aliments entrent uniquement en contact avec des matériaux vierges tout en permettant à l'emballage global d'atteindre des pourcentages élevés de contenu recyclé, satisfaisant à la fois les réglementations de sécurité et les objectifs de durabilité de l'entreprise.
R : Le PET offre une clarté optique supérieure, d'excellentes propriétés de barrière aux gaz et une forte résistance aux fissures à froid, ce qui le rend idéal pour les présentoirs réfrigérés. Le PP (polypropylène) a un aspect trouble et des propriétés de barrière à l'oxygène plus faibles, mais offre une résistance à la chaleur nettement plus élevée, ce qui en fait le choix standard pour les applications alimentaires micro-ondes et remplies à chaud.
R : Oui, les barquettes en PET transparent sont hautement recyclables et largement acceptées dans les programmes de recyclage municipaux. Cependant, la recyclabilité est entravée si le plateau est coloré avec un pigment de noir de carbone ou s'il utilise des étiquettes adhésives et des films de couvercle incompatibles qui contaminent le processus de lavage de recyclage.
R : Le thermoformage chauffe une feuille de plastique plate extrudée et utilise le vide et la pression pour la tirer dans un moule. Il est très rentable pour produire des barquettes jetables à paroi mince et de grande surface. Le moulage par injection force le plastique fondu dans une cavité fermée, ce qui est plus lent et plus coûteux mais nécessaire pour les conteneurs rigides plus épais et complexes.
R : La résistance aux fuites repose sur des tolérances dimensionnelles précises entre le plateau et le couvercle. Cela nécessite une conception de bride technique avec des géométries en contre-dépouille qui créent un ajustement mécanique serré. De plus, la rigidité structurelle des coins thermoformés doit empêcher le plateau de fléchir et de briser le joint lors des vibrations du transport.
R : Ils sont généralement fabriqués en utilisant une combinaison des deux. Pour atteindre les objectifs de durabilité tout en préservant la sécurité alimentaire, les fabricants utilisent souvent un procédé de coextrusion ABA. Celui-ci prend en sandwich une couche centrale de PET recyclé post-consommation (rPET) entre deux couches externes de PET vierge, qui agissent comme une barrière fonctionnelle sûre contre les aliments.


