


Telefoon:
+86-138-0577-0261


Bekeken: 0 Auteur: Site-editor Publicatietijd: 20-09-2026 Herkomst: Locatie


De structurele integriteit en veiligheid van voedselverpakkingen hebben een directe invloed op de houdbaarheid, de levensvatbaarheid van het transport en de merkperceptie. Verpakkingsfouten tijdens transport of uitstalling in de detailhandel leiden tot onmiddellijk productverlies, gecompromitteerde logistiek en schade aan het consumentenvertrouwen. Inkoop- en verpakkingsingenieurs moeten bij het selecteren van verpakkingsoplossingen een balans vinden tussen materiaalprestaties, naleving van de regelgeving en duurzaamheidsmandaten. Het kiezen van het verkeerde materiaal of een fabrikant met ondermaatse processen leidt tot meer bederf, inefficiënte toeleveringsketens en mislukte duurzaamheidsaudits.
Inzicht in het exacte productieproces van een plastic bakje van polyethyleentereftalaat (PET) – van harsextrusie tot thermovormen – biedt de technische basis die nodig is om de capaciteiten van de leverancier te evalueren. Met deze kennis kunnen inkoopteams de investeringen in gereedschappen nauwkeurig beoordelen, kwaliteitscontroleprotocollen controleren en de juiste verpakkingsarchitectuur voor specifieke voedseltoepassingen selecteren.
Polyethyleentereftalaat (PET) heeft een dominante positie op het gebied van koelketen- en omgevingsvoedselverpakkingen vanwege de specifieke polymeereigenschappen. Vergeleken met alternatieven zoals polypropyleen (PP) en polystyreen (PS) biedt PET een superieure combinatie van optische helderheid, hoge treksterkte en uitstekende gas- en vochtbarrière-eigenschappen. PP biedt weliswaar een hogere hittebestendigheid, maar vertoont van nature een troebel uiterlijk dat de zichtbaarheid van het product belemmert. PS, vooral in zijn georiënteerde of uitgebreide vormen, mist de duurzaamheid die vereist is voor moderne logistiek en wordt geconfronteerd met toenemende wettelijke beperkingen. PET biedt de noodzakelijke structurele stijfheid om de kwetsbare inhoud te beschermen en tegelijkertijd de glasachtige transparantie te behouden die de detailhandelsverkopen stimuleert.
Om te begrijpen waarom verpakkingsingenieurs PET verkiezen boven andere gewone polymeren, moeten we kijken naar de mechanische en thermische eigenschappen die de prestaties in het veld bepalen. De onderstaande tabel schetst de basiskenmerken van veel voorkomende thermovormende kunststoffen die worden gebruikt in voedselverpakkingen.
| Polymeertype | Optische helderheid | Zuurstofbarrière (OTR) Slagsterkte | bij koude | Hittebestendigheid | Primaire toepassing |
|---|---|---|---|---|---|
| APET (amorf PET) | Uitstekend (glasachtig) | Hoog | Uitstekend | Laag (tot 70°C/160°F) | Gekoelde producten, vleeswaren, bakkerij |
| CPET (gekristalliseerd PET) | Ondoorzichtig | Hoog | Goed | Hoog (tot 200°C/400°F) | Ovenklare maaltijden, hotfill-toepassingen |
| PP (polypropyleen) | Wazig / doorschijnend | Laag | Slecht (bros bij bevriezing) | Gemiddeld (tot 120°C/250°F) | Magnetronbestendige bakjes, warme delicatessen |
| OPS (georiënteerd polystyreen) | Goed | Laag | Slecht (gevoelig voor barsten) | Laag (tot 85°C/185°F) | Bakkerij met korte houdbaarheid, lichtgewicht clamshells |
Het basis-PET-polymeer is zeer aanpasbaar. Fabrikanten passen de parameters voor plaatextrusie en thermovormen aan om aan de precieze eisen van verschillende voedselcategorieën te voldoen. Gereedschapsgeometrie en chemische additieven transformeren een standaard plastic vel in een zeer gespecialiseerd verpakkingsonderdeel.
Het economische voordeel van PET ligt in de hoge sterkte-gewichtsverhouding. Geavanceerde thermovormtechnieken zorgen voor een aanzienlijk lichter gewicht, waardoor de dikte van de plastic folie wordt verkleind zonder de structurele integriteit van de uiteindelijke bak op te offeren. Strategische ribbels en geometrische verstevigingen in het matrijsontwerp zorgen voor de nodige drukvastheid met minder grondstoffen. Deze vermindering van het polymeergewicht verlaagt direct de eenheidskosten en verlaagt het verzendgewicht, waardoor de totale logistieke voetafdruk wordt geoptimaliseerd.
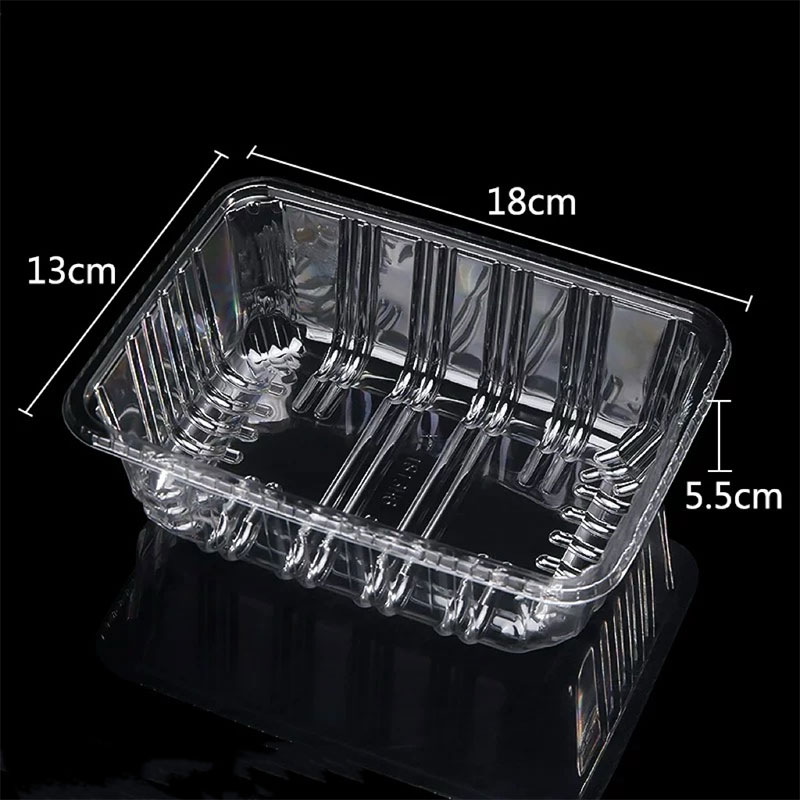
Het produceren van een hoge kwaliteit Plastic bakjes vereisen strikte controle over thermische en mechanische variabelen. Het proces verloopt voortdurend van de verwerking van ruwe hars tot de uiteindelijke extractie van het onderdeel. Elke afwijking in temperatuur, druk of timing resulteert in structurele defecten.
PET is een hygroscopisch polymeer, wat betekent dat het op natuurlijke wijze vocht uit de omgevingslucht absorbeert. Vóór verwerking moet dit vocht volledig worden verwijderd. Als natte PET-pellets in het extrusievat met hoge temperatuur terechtkomen, reageert het water met de polymeerketens in een proces dat hydrolytische afbraak wordt genoemd. Deze chemische reactie breekt de polymeerketens, waardoor de intrinsieke viscositeit van het materiaal (IV) aanzienlijk wordt verlaagd. Trays gemaakt van gedegradeerd PET zijn bros, vatbaar voor barsten en structureel aangetast.
De gedroogde PET-pellets worden in een extruder gevoerd, waar een roterende schroef het plastic afschuift en smelt door mechanische wrijving en externe verwarmingsbanden. Het gesmolten polymeer wordt door een brede, platte kleerhanger geperst en komt als een doorlopend vel tevoorschijn.
Door thermovormen wordt de vlakke geëxtrudeerde plaat omgezet in een driedimensionale schaal. Het proces vereist nauwkeurig thermisch beheer en mechanische kracht. Moderne inline-systemen voeren de geëxtrudeerde plaat rechtstreeks in de thermovormer en gebruiken de restwarmte van de extrusie om energie te besparen.
Eenmaal gevormd beweegt het doorlopende web van trays naar een trimstation. Stalen liniaalmatrijzen of bijpassende metalen ponsgereedschappen snijden de afzonderlijke trays uit het omringende plastic web. De afgewerkte trays worden automatisch gestapeld en geteld voor het inpakken.
Het resterende skeletweb – het plastic dat overblijft nadat de trays zijn uitgesneden – wordt onmiddellijk in een granulator gevoerd. Dit maalgoed wordt vervolgens in een gecontroleerde verhouding gemengd met nieuwe hars en teruggevoerd naar de extruder, waardoor materiaalverspilling tot een minimum wordt beperkt. Inline geautomatiseerde optische inspectiesystemen scannen het bewegende web op defecten zoals zwarte stippen, niet-gesmolten hars of onnauwkeurigheden in de afmetingen, zodat alleen conforme trays het pakstation bereiken.
Bij het beoordelen van een leverancier moet verder worden gekeken dan de eenheidsprijs en moeten de fysieke kenmerken van het gethermovormde product worden gecontroleerd. Slechte productiecontroles manifesteren zich als specifieke, meetbare defecten in de uiteindelijke lade. Inkoopteams moeten strikte kwaliteitscontroleparameters vaststellen.
Consistente materiaalverdeling is een niet-onderhandelbaar succescriterium. Tijdens het thermovormproces wordt plastic op natuurlijke wijze dunner naarmate het zich in de hoeken van een mal uitstrekt. Als een fabrikant er niet in slaagt de timing van de plugondersteuning, de pluggeometrie of het verwarmingsprofiel te optimaliseren, zullen de onderste hoeken van de bak gevaarlijk dun worden. Dunne hoeken leiden tot structureel falen tijdens het stapelen of transporteren van pallets. Aankoopteams moeten monsters in secties aanvragen en micrometers gebruiken om te verifiëren dat de wanddikte in de diepste trekgebieden voldoet aan de gespecificeerde minimumdikte.
Optische helderheid heeft een directe invloed op de perceptie van de consument over de versheid van voedsel. De helderheid van PET wordt gemeten aan de hand van de waasindex. Overmatige troebelheid of een melkachtig uiterlijk duidt op een slecht thermisch beheer tijdens de extrusiefase, met name op het niet snel genoeg afschrikken van de geëxtrudeerde plaat op de koelwalsen, waardoor ongewenste kristallisatie mogelijk is. Hoge waasniveaus kunnen ook duiden op het gebruik van verontreinigde gerecyclede hars van lage kwaliteit of overmatige maalgoedverhoudingen. Aanvaardbare waasniveaus moeten worden gedefinieerd in de aanbestedingsspecificatie.
Voor toepassingen waarbij gebruik wordt gemaakt van Modified Atmosphere Packaging (MAP), is de nauwkeurigheid van de bovenflens van de tray van cruciaal belang. De flens moet perfect vlak zijn en vrij van gereedschapssporen, kromtrekken of plastic snaren (engelenhaar) veroorzaakt door botte snijmatrijzen. Wanneer een topfilm aan de tray wordt gelast, ontstaat bij elke afwijking in de vlakheid van de flens microscopisch kleine kanaaltjes. Deze kanalen resulteren in defecten aan afdichtingen, gaslekken en versneld voedselbederf, waardoor de MAP-technologie onbruikbaar wordt.
Voor toepassingen die afhankelijk zijn van mechanische deksels in plaats van door hitte gelaste films, is maatvastheid van het grootste belang. De rand van het bakje en het bijbehorende deksel moeten binnen nauwe toleranties bij elkaar passen. PET krimpt lichtjes als het afkoelt na thermovormen. Als de fabrikant niet nauwkeurig rekening houdt met deze krimp in het matrijsontwerp, of als de koelcyclus te snel draait om de productiesnelheid kunstmatig te verhogen, zullen de uiteindelijke afmetingen variëren. Slechte toleranties leiden tot losse sluitingen, waardoor deksels tijdens het hanteren of transport loskomen.
| Veelvoorkomend defect | Visuele/fysieke indicator | Hoofdoorzaak bij | auditactie voor productie-inkoop |
|---|---|---|---|
| Dunne hoeken | Het dienblad kan gemakkelijk worden verpletterd aan de onderkant; micrometer leest onder specificatie. | Onjuiste plug-assist-timing; ongelijkmatig verwarmingsprofiel van de oven. | Vraag hoekmaatmetingen aan bij inspecties van eerste artikelen. |
| Hoge nevel (bewolking) | Melkachtig uiterlijk; slechte productzichtbaarheid. | Langzaam koelen van de rol; natte hars; gedegradeerd maalgoed. | Geef het maximale waaspercentage op; audit harsdrooglogboeken. |
| Vervormde flenzen | Ongelijke bovenrand; MAP-afdichtingsfouten. | Onvoldoende koeltijd van de mal; agressieve uitwerping uit schimmel. | Testmonsters op productie-afdichtingsapparatuur vóór goedkeuring. |
| Engel haar | Fijne plastic touwtjes bevestigd aan de bijgesneden randen. | Doffe snijmatrijzen; onjuiste uitlijning van de trimpers. | Inspecteer monsters op zuivere sneden; vraag naar de onderhoudsschema's van de matrijzen. |
Het selecteren van de juiste verpakking vereist inzicht in de fysieke beperkingen van het materiaal en de operationele beperkingen van het productieproces. Als er geen rekening wordt gehouden met deze variabelen, leidt dit tot kostbare productievertragingen en productfouten.
De belangrijkste beperking van standaard amorf PET (APET) is de lage hittebestendigheid. Standaard PET begint zachter te worden en te vervormen bij temperaturen boven 70°C (160°F). Het is strikt ontworpen voor koudeketen-, omgevings- of enigszins warme toepassingen. Het kan niet worden gebruikt voor hotfill-processen, pasteurisatietunnels of magnetronverwarming voor consumenten. Om dit risico voor warmte-intensieve toepassingen te beperken, moet bij de inkoop gekristalliseerd PET (CPET) worden gespecificeerd, dat een gespecialiseerd warmtehardingsproces in de mal ondergaat om oventemperaturen tot 200°C te weerstaan, of overschakelen op polypropyleen (PP), dat van nature microgolftemperaturen aankan.
Het ontwikkelen van een op maat gemaakte lade vereist aanzienlijke initiële kapitaaluitgaven voor gereedschappen. Een productiematrijs met hoge cavitatie, vervaardigd uit aluminium, compleet met waterkoelingskanalen en pluggen van syntactisch schuim, vertegenwoordigt een aanzienlijke investering. De doorlooptijden voor maatwerkgereedschappen variëren doorgaans van 4 tot 8 weken. Inkoopteams moeten de afwegingen beoordelen tussen het gebruik van de bestaande matrijzen van een fabrikant en het investeren in aangepaste gereedschappen. Voorraadmatrijzen bieden geen initiële gereedschapskosten en een snellere time-to-market. Aangepaste gereedschappen maken echter nauwkeurige optimalisatie mogelijk, zoals het matchen van de exacte afmetingen van een geautomatiseerde ontnester, het maximaliseren van de efficiëntie van palletkubussen of het rechtstreeks in reliëf aanbrengen van merklogo's in het plastic.
Hogesnelheidsapparatuur voor thermovormen met meerdere stations is ontworpen voor continue productie van grote volumes. De instel- en omsteltijden voor deze enorme machines vereisen hoge minimum bestelhoeveelheden (MOQ's). Het uitvoeren van kleine batches is economisch niet haalbaar vanwege het afval dat ontstaat tijdens de machinekalibratie en thermische stabilisatie. Bij de inkoop moeten de lagere eenheidskosten van grote productieruns in evenwicht worden gebracht met de opslagvereisten in het magazijn en het voorraadkapitaal dat nodig is voor het vasthouden van grote, lege plastic bakken. Just-in-time (JIT) leveringsovereenkomsten worden vaak onderhandeld om deze fysieke voetafdruk te beheren.
De verpakkingskeuze wordt zwaar onder de loep genomen door regelgevende instanties en consumenten. Het navigeren door de realiteit van PET aan het einde van de levensduur vereist een duidelijk begrip van de recyclinginfrastructuur en de materiaalwetenschap.
PET is wereldwijd een van de meest gerecyclede kunststoffen, maar de recycleerbaarheid ervan hangt sterk af van het uiteindelijke formaat. Industriestandaarden, zoals de How2Recycle-richtlijnen, benadrukken dat helder, ongepigmenteerd PET de gouden standaard is voor circulariteit. Helder PET levert de hoogste waarde op op de secundaire grondstoffenmarkt omdat het kan worden gerecycled tot een grote verscheidenheid aan nieuwe producten, waaronder nieuwe voedselveilige verpakkingen, omsnoeringsband of polyestervezels.
Het gebruik van zwart plastic voor dienbladen brengt de recycleerbaarheid ernstig in gevaar. Material Recovery Facilities (MRF's) vertrouwen op optische NIR-sorteerders (Near-Infrared) om verschillende polymeertypen op hogesnelheidstransportbanden te identificeren en te scheiden. Het carbonzwartpigment dat traditioneel wordt gebruikt om PET te kleuren, absorbeert het NIR-licht in plaats van het terug te reflecteren naar de sensor. Bijgevolg kunnen de optische sorteerders de zwarte PET-bak niet detecteren en wordt deze meestal naar de reststroom van stortplaatsen geleid, waardoor deze feitelijk niet-recyclebaar is, ondanks dat hij is gemaakt van een zeer recyclebaar polymeer.
De recycleerbaarheid van een dienblad wordt vaak bepaald door wat eraan vastzit. Zware papieren etiketten met agressieve kleefstoffen, dikke smeltlascoatings en incompatibele topfilms van meerdere materialen vervuilen de PET-recyclingstroom. Wanneer deze trays de recyclingwasinstallatie binnenkomen, slagen incompatibele materialen er niet in om schoon van de PET-vlokken te scheiden tijdens het sink-float-proces met dichtheid. Verpakkingsingenieurs moeten gemakkelijk verwijderbare films, wateroplosbare lijmen of compatibele afdichtingen uit één materiaal specificeren die de kwaliteit van de gerecyclede PET-output niet aantasten.
Het integreren van post-consumer gerecycled (PCR) PET in nieuwe voedselverpakkingen is een primair duurzaamheidsdoel. Het gebruik van gerecycled materiaal voor direct contact met voedsel vereist echter strikte naleving van de regelgeving. Om de veiligheid te garanderen, gebruiken fabrikanten vaak een ABA-co-extrusieproces. Bij deze techniek wordt een kernlaag van rPET (gerecycled PET) ingeklemd tussen twee buitenlagen van nieuw PET. De nieuwe lagen fungeren als een functionele barrière en zorgen ervoor dat het voedsel alleen in contact komt met nieuw materiaal, terwijl het totale pakket nog steeds hoge percentages gerecycleerde inhoud kan bereiken, wat voldoet aan zowel de veiligheidsvoorschriften als de duurzaamheidsdoelstellingen van het bedrijf.
A: PET biedt superieure optische helderheid, uitstekende gasbarrière-eigenschappen en een sterke koudescheurweerstand, waardoor het ideaal is voor gekoelde detailhandelsdisplays. PP (polypropyleen) heeft een troebel uiterlijk en lagere zuurstofbarrière-eigenschappen, maar biedt een aanzienlijk hogere hittebestendigheid, waardoor het de standaardkeuze is voor toepassingen in de magnetron en voor warm afgevulde voedseltoepassingen.
A: Ja, doorzichtige PET-trays zijn zeer goed recyclebaar en worden breed geaccepteerd in gemeentelijke recyclingprogramma's. De recycleerbaarheid wordt echter belemmerd als de bak is gekleurd met roetpigment, of als er incompatibele zelfklevende etiketten en dekselfilms worden gebruikt die het recyclingwasproces vervuilen.
A: Bij thermovormen wordt een vlakke, geëxtrudeerde kunststofplaat verwarmd en met behulp van vacuüm en druk in een mal getrokken. Het is zeer kosteneffectief voor het produceren van dunwandige wegwerpschalen met een groot oppervlak. Spuitgieten dwingt gesmolten plastic in een gesloten holte, wat langzamer en duurder is, maar noodzakelijk voor dikkere, complexere stijve containers.
A: De lekbestendigheid is afhankelijk van nauwkeurige maattoleranties tussen de bak en het deksel. Het vereist een technisch flensontwerp met ondersnijdingsgeometrieën die een strakke mechanische kliksluiting creëren. Bovendien moet de structurele stijfheid van de thermogevormde hoeken voorkomen dat de bak buigt en de afdichting verbreekt tijdens transporttrillingen.
A: Ze worden meestal gemaakt met een combinatie van beide. Om aan duurzaamheidsdoelstellingen te voldoen en tegelijkertijd de voedselveiligheid te behouden, gebruiken fabrikanten vaak een ABA-co-extrusieproces. Hierbij wordt een kernlaag van post-consumer gerecycled PET (rPET) ingeklemd tussen twee buitenlagen van nieuw PET, die fungeren als een veilige functionele barrière tegen voedsel.


