


Telefon:
+86-138-0577-0261


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.09.2026 Herkunft: Website


Die strukturelle Integrität und Sicherheit von Lebensmittelverpackungen wirken sich direkt auf die Haltbarkeit, die Transportfähigkeit und die Markenwahrnehmung aus. Verpackungsfehler während des Transports oder der Präsentation im Einzelhandel führen zu sofortigem Produktverlust, beeinträchtigter Logistik und einem Vertrauensverlust der Verbraucher. Beschaffungs- und Verpackungsingenieure müssen bei der Auswahl von Verpackungslösungen Materialleistung, Einhaltung gesetzlicher Vorschriften und Nachhaltigkeitsanforderungen in Einklang bringen. Die Wahl des falschen Materials oder eines Herstellers mit mangelhaften Formungsprozessen führt zu erhöhtem Verderb, ineffizienten Lieferketten und fehlgeschlagenen Nachhaltigkeitsprüfungen.
Das Verständnis des genauen Herstellungsprozesses einer Kunststoffschale aus Polyethylenterephthalat (PET) – von der Harzextrusion bis zum Thermoformen – liefert die technische Grundlage, die zur Bewertung der Lieferantenfähigkeiten erforderlich ist. Dieses Wissen ermöglicht es Beschaffungsteams, Werkzeuginvestitionen genau zu bewerten, Qualitätskontrollprotokolle zu prüfen und die richtige Verpackungsarchitektur für bestimmte Lebensmittelanwendungen auszuwählen.
Polyethylenterephthalat (PET) nimmt aufgrund seiner spezifischen Polymereigenschaften eine beherrschende Stellung bei Kühlketten- und Umgebungslebensmittelverpackungen ein. Im Vergleich zu Alternativen wie Polypropylen (PP) und Polystyrol (PS) bietet PET eine überlegene Kombination aus optischer Klarheit, hoher Zugfestigkeit und hervorragenden Gas- und Feuchtigkeitsbarriereeigenschaften. PP bietet zwar eine höhere Hitzebeständigkeit, weist jedoch von Natur aus ein trübes Aussehen auf, das die Sichtbarkeit des Produkts beeinträchtigt. PS, insbesondere in seinen orientierten oder expandierten Formen, verfügt nicht über die für die moderne Logistik erforderliche Haltbarkeit und unterliegt zunehmenden regulatorischen Einschränkungen. PET bietet die nötige strukturelle Festigkeit, um zerbrechliche Inhalte zu schützen und gleichzeitig die glasartige Transparenz beizubehalten, die den Einzelhandelsverkauf ankurbelt.
Um zu verstehen, warum Verpackungsingenieure PET gegenüber anderen Standardpolymeren bevorzugen, müssen wir uns die mechanischen und thermischen Eigenschaften ansehen, die die Leistung im Feld bestimmen. In der folgenden Tabelle sind die grundlegenden Eigenschaften gängiger thermoformbarer Kunststoffe aufgeführt, die in Lebensmittelverpackungen verwendet werden.
| Polymertyp, | optische Klarheit | , Sauerstoffbarriere (OTR), | Kälteschlagfestigkeit, | Hitzebeständigkeit, | primäre Anwendung |
|---|---|---|---|---|---|
| APET (Amorphes PET) | Ausgezeichnet (glasartig) | Hoch | Exzellent | Niedrig (bis zu 70 °C/160 °F) | Gekühlte Produkte, Wurstwaren, Bäckerei |
| CPET (kristallisiertes PET) | Undurchsichtig | Hoch | Gut | Hoch (bis zu 200 °C/400 °F) | Ofenfertige Gerichte, Hotfill-Anwendungen |
| PP (Polypropylen) | Trüb/durchscheinend | Niedrig | Schlecht (spröde beim Gefrieren) | Mittel (bis zu 120 °C/250 °F) | Mikrowellengeeignete Behälter, warme Feinkostartikel |
| OPS (Orientiertes Polystyrol) | Gut | Niedrig | Schlecht (anfällig für Risse) | Niedrig (bis zu 85 °C/185 °F) | Kurz haltbare Backwaren, leichte Muscheln |
Das Basis-PET-Polymer ist äußerst anpassungsfähig. Hersteller modifizieren die Plattenextrusions- und Thermoformungsparameter, um den genauen Anforderungen verschiedener Lebensmittelkategorien gerecht zu werden. Werkzeuggeometrie und chemische Zusätze verwandeln eine Standard-Kunststoffplatte in eine hochspezialisierte Verpackungskomponente.
Der wirtschaftliche Vorteil von PET liegt in seinem hohen Verhältnis von Festigkeit zu Gewicht. Fortschrittliche Thermoformungstechniken ermöglichen eine erhebliche Gewichtsreduzierung, indem sie die Dicke der Kunststofffolie reduzieren, ohne die strukturelle Integrität der endgültigen Schale zu beeinträchtigen. Strategische Rippen und geometrische Verstärkungen im Formdesign sorgen für die nötige Druckfestigkeit bei geringerem Rohmaterialverbrauch. Diese Reduzierung des Polymergewichts senkt direkt die Stückkosten und verringert das Versandgewicht, wodurch der gesamte logistische Fußabdruck optimiert wird.
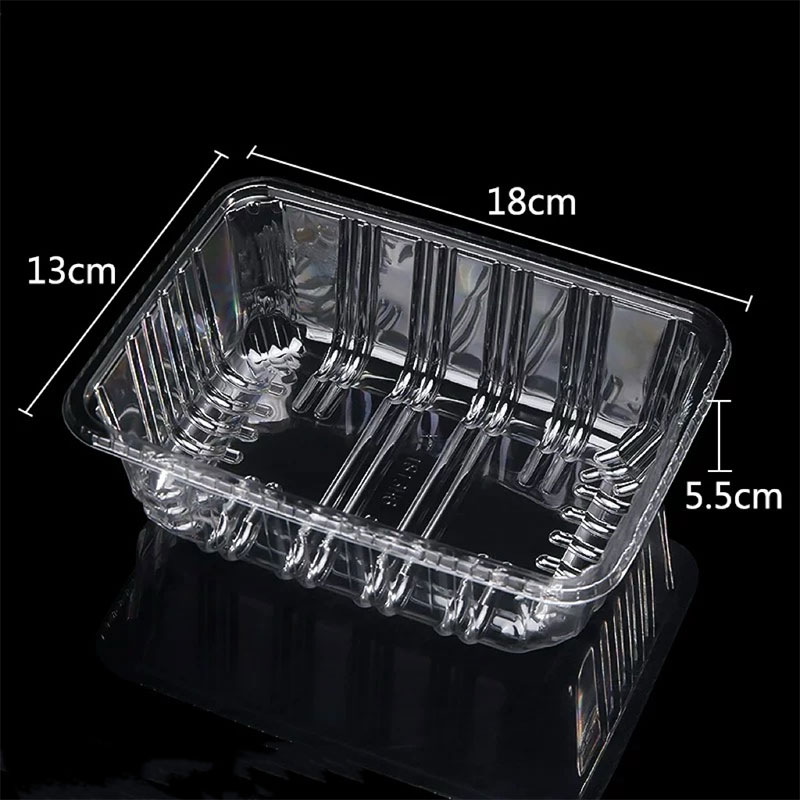
Herstellung einer hochwertigen Kunststoffschalen erfordern eine strenge Kontrolle der thermischen und mechanischen Variablen. Der Prozess verläuft kontinuierlich von der Rohharzhandhabung bis zur endgültigen Teileextraktion. Jede Abweichung von Temperatur, Druck oder Timing führt zu strukturellen Mängeln.
PET ist ein hygroskopisches Polymer, das heißt, es nimmt auf natürliche Weise Feuchtigkeit aus der Umgebungsluft auf. Vor der Verarbeitung muss diese Feuchtigkeit vollständig entfernt werden. Wenn nasse PET-Pellets in den Hochtemperatur-Extrusionszylinder gelangen, reagiert das Wasser mit den Polymerketten in einem Prozess, der als hydrolytischer Abbau bezeichnet wird. Diese chemische Reaktion bricht die Polymerketten und senkt die Grenzviskosität (IV) des Materials erheblich. Tabletts aus degradiertem PET sind spröde, neigen zu Rissen und sind strukturell beeinträchtigt.
Die getrockneten PET-Pellets werden einem Extruder zugeführt, wo eine rotierende Schnecke den Kunststoff durch mechanische Reibung und externe Heizbänder schert und schmilzt. Das geschmolzene Polymer wird durch eine breite, flache Kleiderbügeldüse gedrückt und entsteht als Endlosfolie.
Durch Thermoformen wird die flache extrudierte Folie in eine dreidimensionale Schale umgewandelt. Der Prozess erfordert ein präzises Wärmemanagement und mechanische Kraft. Moderne Inline-Systeme führen die extrudierte Folie direkt dem Thermoformer zu und nutzen dabei die Restwärme der Extrusion, um Energie zu sparen.
Sobald die Endlosbahn aus Schalen geformt ist, wird sie zu einer Zuschneidestation transportiert. Stahlstanzen oder passende Metallstanzwerkzeuge schneiden die einzelnen Schalen aus der umgebenden Kunststoffbahn. Die fertigen Trays werden automatisch gestapelt und für die Verpackung gezählt.
Das verbleibende Skelettnetz – der Kunststoff, der nach dem Ausschneiden der Schalen übrig bleibt – wird sofort einem Granulator zugeführt. Dieses Mahlgut wird dann in einem kontrollierten Verhältnis mit Frischharz gemischt und wieder dem Extruder zugeführt, wodurch der Materialabfall minimiert wird. Automatische optische Inline-Inspektionssysteme scannen die laufende Bahn auf Fehler wie schwarze Flecken, nicht geschmolzenes Harz oder Maßungenauigkeiten und stellen so sicher, dass nur konforme Schalen die Verpackungsstation erreichen.
Die Bewertung eines Lieferanten erfordert einen Blick über den Stückpreis hinaus und die Prüfung der physikalischen Eigenschaften des thermogeformten Produkts. Schlechte Herstellungskontrollen äußern sich in spezifischen, messbaren Mängeln in der fertigen Schale. Beschaffungsteams müssen strenge Qualitätskontrollparameter festlegen.
Eine konsequente Materialverteilung ist ein nicht verhandelbares Erfolgskriterium. Während des Thermoformprozesses wird Kunststoff auf natürliche Weise dünner, wenn er sich in die Ecken einer Form ausdehnt. Wenn es einem Hersteller nicht gelingt, das Timing der Zündkerzenunterstützung, die Zündkerzengeometrie oder das Heizprofil zu optimieren, werden die unteren Ecken der Wanne gefährlich dünn. Dünne Ecken führen beim Stapeln oder Transport von Paletten zu Strukturversagen. Beschaffungsteams sollten Schnittmuster anfordern und mithilfe von Mikrometern überprüfen, ob die Wandstärke in den tiefsten Ziehbereichen der angegebenen Mindestdicke entspricht.
Die optische Klarheit wirkt sich direkt auf die Wahrnehmung der Lebensmittelfrische durch den Verbraucher aus. Die Klarheit von PET wird anhand seines Trübungsindex gemessen. Eine übermäßige Trübung oder ein milchiges Aussehen weisen auf ein schlechtes Wärmemanagement während der Extrusionsphase hin – insbesondere darauf, dass die extrudierte Folie auf den Kühlwalzen nicht schnell genug abgeschreckt wird, was zu einer unerwünschten Kristallisation führt. Hohe Trübungswerte können auch auf die Verwendung von minderwertigem, kontaminiertem Recyclingharz oder auf übermäßige Mahlgutanteile hinweisen. Akzeptable Trübungswerte müssen in der Beschaffungsspezifikation definiert werden.
Bei Anwendungen, bei denen eine Verpackung unter modifizierter Atmosphäre (MAP) zum Einsatz kommt, ist die Präzision des oberen Flansches der Schale von entscheidender Bedeutung. Der Flansch muss vollkommen flach und frei von Werkzeugspuren, Verformungen oder Plastikfäden (Engelshaaren) sein, die durch stumpfe Schneidwerkzeuge verursacht werden. Wenn eine Oberfolie mit der Schale heißversiegelt wird, entstehen bei Abweichungen in der Ebenheit des Flansches mikroskopisch kleine Kanäle. Diese Kanäle führen zu Dichtungsausfällen, Gaslecks und beschleunigtem Verderben von Lebensmitteln, wodurch die MAP-Technologie unbrauchbar wird.
Bei Anwendungen, die auf mechanischen Deckeln statt auf heißversiegelten Folien basieren, ist die Dimensionsstabilität von größter Bedeutung. Der Rand des Tabletts und der entsprechende Deckel müssen innerhalb enger Toleranzen übereinstimmen. PET schrumpft beim Abkühlen nach dem Thermoformen leicht. Wenn der Hersteller diese Schrumpfungsrate bei der Formkonstruktion nicht genau berücksichtigt oder den Kühlzyklus zu schnell durchführt, um die Produktionsgeschwindigkeit künstlich zu steigern, variieren die endgültigen Abmessungen. Unzureichende Toleranzen führen zu losen Verschlüssen, die dazu führen, dass sich die Deckel während der Handhabung oder des Transports lösen.
| Häufige | visuelle/physische Indikatorfehler bei | Ursache für | Auditmaßnahmen im Bereich der Fertigungsbeschaffung |
|---|---|---|---|
| Dünne Ecken | Das Tablett lässt sich am Boden leicht zerdrücken; Mikrometer zeigt unterhalb der Spezifikation an. | Falsches Plug-Assist-Timing; ungleichmäßiges Heizprofil des Ofens. | Fordern Sie Eckmaßmessungen bei Erstmusterprüfungen an. |
| Hoher Dunst (Bewölkung) | Milchiges Aussehen; schlechte Produktsichtbarkeit. | Langsames Kühlwalzen-Abschrecken; nasses Harz; zersetztes Mahlgut. | Geben Sie den maximalen Trübungsprozentsatz an. Überprüfen Sie die Harztrocknungsprotokolle. |
| Verzogene Flansche | Unebener oberer Rand; Fehler bei der MAP-Dichtung. | Unzureichende Abkühlzeit der Form; aggressives Auswerfen aus der Form. | Testen Sie vor der Freigabe Muster an Produktionsversiegelungsgeräten. |
| Engelshaar | An den beschnittenen Kanten sind feine Kunststoffschnüre befestigt. | Stumpfe Schnittformen; Falsche Ausrichtung der Besäumpresse. | Proben auf saubere Schnitte prüfen; Fragen Sie nach Wartungsplänen für die Werkzeuge. |
Die Auswahl der richtigen Verpackung erfordert ein Verständnis der physikalischen Grenzen des Materials und der betrieblichen Einschränkungen des Herstellungsprozesses. Die Nichtberücksichtigung dieser Variablen führt zu kostspieligen Produktionsverzögerungen und Produktausfällen.
Die Haupteinschränkung von standardmäßigem amorphem PET (APET) ist seine geringe Hitzebeständigkeit. Standard-PET beginnt bei Temperaturen über 70 °C (160 °F) weich zu werden und sich zu verformen. Es ist ausschließlich für Kühlketten-, Umgebungs- oder leicht warme Anwendungen konzipiert. Es kann nicht für Heißabfüllprozesse, Pasteurisierungstunnel oder Mikrowellenerwärmung für Verbraucher verwendet werden. Um dieses Risiko bei wärmeintensiven Anwendungen zu mindern, muss der Einkauf kristallisiertes PET (CPET) spezifizieren, das in der Form einem speziellen Thermofixierungsprozess unterzogen wird, um Ofentemperaturen von bis zu 200 °C standzuhalten, oder auf Polypropylen (PP) umsteigen, das Mikrowellentemperaturen auf natürliche Weise standhält.
Die Entwicklung eines kundenspezifischen Tabletts erfordert erhebliche Vorabinvestitionen in die Werkzeugausstattung. Eine aus Aluminium gefertigte Produktionsform mit hoher Kavität, komplett mit Wasserkühlkanälen und syntaktischen Schaumstoffstopfen, stellt eine erhebliche Investition dar. Die Lieferzeiten für kundenspezifische Werkzeuge liegen in der Regel zwischen 4 und 8 Wochen. Beschaffungsteams müssen die Kompromisse zwischen der Nutzung vorhandener Lagerformen eines Herstellers und der Investition in kundenspezifische Werkzeuge abwägen. Lagerformen bieten keine Vorab-Werkzeugkosten und eine schnellere Markteinführung. Allerdings ermöglichen kundenspezifische Werkzeuge eine präzise Optimierung – etwa die exakte Anpassung an die Abmessungen eines automatischen Entstaplers, die Maximierung der Palettenwürfeleffizienz oder das Prägen von Markenlogos direkt in den Kunststoff.
Hochgeschwindigkeits-Thermoformanlagen mit mehreren Stationen sind für die kontinuierliche Produktion großer Mengen konzipiert. Die Rüst- und Umrüstzeiten dieser riesigen Maschinen erfordern hohe Mindestbestellmengen (MOQs). Der Betrieb kleiner Chargen ist aufgrund des Ausschusses, der bei der Maschinenkalibrierung und thermischen Stabilisierung anfällt, wirtschaftlich unrentabel. Die Beschaffung muss die niedrigeren Stückkosten großer Produktionsläufe gegen den Lagerbedarf und das Lagerkapital ausgleichen, das durch die Lagerung sperriger, leerer Kunststoffschalen entsteht. Um diesen physischen Fußabdruck zu bewältigen, werden häufig Just-in-Time-Liefervereinbarungen (JIT) ausgehandelt.
Die Auswahl der Verpackung wird von Aufsichtsbehörden und Verbrauchern streng geprüft. Um sich in der End-of-Life-Realität von PET zurechtzufinden, ist ein klares Verständnis der Recycling-Infrastruktur und der Materialwissenschaft erforderlich.
PET ist weltweit einer der am häufigsten recycelten Kunststoffe, seine Recyclingfähigkeit hängt jedoch stark von seinem Endformat ab. Industriestandards wie die How2Recycle-Richtlinien betonen, dass klares, unpigmentiertes PET der Goldstandard für Kreislaufwirtschaft ist. Transparentes PET bietet den höchsten Wert auf dem Sekundärrohstoffmarkt, da es zu einer Vielzahl neuer Produkte recycelt werden kann, darunter neue Lebensmittelverpackungen, Umreifungsbänder oder Polyesterfasern.
Die Verwendung von schwarzem Kunststoff für Lebensmitteltabletts beeinträchtigt die Recyclingfähigkeit erheblich. Materialrückgewinnungsanlagen (MRFs) nutzen optische Nahinfrarotsortierer (NIR), um verschiedene Polymertypen auf Hochgeschwindigkeitsförderbändern zu identifizieren und zu trennen. Das traditionell zum Färben von PET verwendete Rußpigment absorbiert das NIR-Licht, anstatt es zurück zum Sensor zu reflektieren. Folglich erkennen die optischen Sortierer die schwarze PET-Schale nicht und sie wird typischerweise in den Reststoffstrom der Deponie geleitet, sodass sie faktisch nicht recycelbar ist, obwohl sie aus einem hochgradig recycelbaren Polymer besteht.
Die Recyclingfähigkeit eines Tabletts hängt oft davon ab, was daran befestigt ist. Schwere Papieretiketten mit aggressiven Klebstoffen, dicken Heißsiegelbeschichtungen und inkompatiblen Multimaterial-Oberfolien verunreinigen den PET-Recyclingstrom. Wenn diese Schalen in die Recycling-Waschanlage gelangen, können sich inkompatible Materialien während des Dichte-Sink-Schwimm-Prozesses nicht sauber von den PET-Flocken trennen. Verpackungsingenieure müssen leicht abziehbare Folien, wasserlösliche Klebstoffe oder kompatible Monomaterial-Siegel spezifizieren, die die Qualität des recycelten PET-Ergebnisses nicht beeinträchtigen.
Die Integration von Post-Consumer-Recycled (PCR)-PET in neue Lebensmittelverpackungen ist ein vorrangiges Nachhaltigkeitsziel. Die Verwendung von recyceltem Material für den direkten Lebensmittelkontakt erfordert jedoch die strenge Einhaltung gesetzlicher Vorschriften. Um die Sicherheit zu gewährleisten, verwenden Hersteller häufig ein ABA-Coextrusionsverfahren. Bei dieser Technik wird eine Kernschicht aus rPET (recyceltes PET) zwischen zwei Außenschichten aus Neu-PET eingelegt. Die Neuware-Schichten fungieren als funktionelle Barriere und stellen sicher, dass das Lebensmittel nur mit Neumaterial in Kontakt kommt, während die Gesamtverpackung dennoch einen hohen Anteil an recyceltem Material aufweist und so sowohl Sicherheitsvorschriften als auch Nachhaltigkeitsziele des Unternehmens erfüllt.
A: PET bietet eine hervorragende optische Klarheit, hervorragende Gasbarriereeigenschaften und eine starke Kälterissbeständigkeit, was es ideal für die Kühlpräsentation im Einzelhandel macht. PP (Polypropylen) hat ein trübes Aussehen und geringere Sauerstoffbarriereeigenschaften, bietet aber eine deutlich höhere Hitzebeständigkeit, was es zur Standardwahl für mikrowellengeeignete und heiß abgefüllte Lebensmittelanwendungen macht.
A: Ja, durchsichtige PET-Schalen sind in hohem Maße recycelbar und werden in kommunalen Recyclingprogrammen weithin akzeptiert. Die Recyclingfähigkeit wird jedoch beeinträchtigt, wenn die Schale mit Rußpigmenten eingefärbt ist oder inkompatible Klebeetiketten und Deckelfolien verwendet werden, die den Recycling-Waschprozess verunreinigen.
A: Beim Thermoformen wird eine flache, extrudierte Kunststoffplatte erhitzt und mithilfe von Vakuum und Druck in eine Form gezogen. Es bietet eine hohe Wirtschaftlichkeit bei der Herstellung dünnwandiger, großflächiger Einwegschalen. Beim Spritzgießen wird geschmolzener Kunststoff in einen geschlossenen Hohlraum gedrückt, was langsamer und teurer ist, aber für dickere, komplexe starre Behälter notwendig ist.
A: Die Auslaufsicherheit beruht auf präzisen Maßtoleranzen zwischen der Schale und dem Deckel. Es erfordert ein technisches Flanschdesign mit hinterschnittenen Geometrien, die einen festen mechanischen Schnappsitz erzeugen. Darüber hinaus muss die strukturelle Steifigkeit der thermogeformten Ecken verhindern, dass sich die Schale während des Transports durch Vibrationen verbiegt und die Dichtung bricht.
A: Sie werden üblicherweise aus einer Kombination aus beidem hergestellt. Um Nachhaltigkeitsziele zu erreichen und gleichzeitig die Lebensmittelsicherheit zu gewährleisten, verwenden Hersteller häufig ein ABA-Coextrusionsverfahren. Dabei wird eine Kernschicht aus recyceltem Post-Consumer-PET (rPET) zwischen zwei Außenschichten aus Neu-PET gelegt, die als sichere funktionelle Barriere gegen Lebensmittel dienen.


