


Телефон:
+86-138-0577-0261


Просмотры: 0 Автор: Редактор сайта Время публикации: 20 сентября 2026 г. Происхождение: Сайт


Структурная целостность и безопасность упаковки пищевых продуктов напрямую влияют на срок годности, жизнеспособность при транспортировке и восприятие бренда. Неисправности упаковки во время транспортировки или розничной продажи приводят к немедленной потере продукта, нарушению логистики и подрывают доверие потребителей. Инженеры по закупкам и упаковке должны сбалансировать характеристики материалов, соответствие нормативным требованиям и требования к устойчивому развитию при выборе упаковочных решений. Выбор неправильного материала или производителя с некачественными процессами формования приводит к увеличению брака, неэффективным цепочкам поставок и неудачным проверкам устойчивого развития.
Понимание точного процесса производства пластикового лотка из полиэтилентерефталата (ПЭТ) — от экструзии смолы до термоформования — обеспечивает техническую основу, необходимую для оценки возможностей поставщика. Эти знания позволяют командам по закупкам точно оценивать инвестиции в инструменты, проверять протоколы контроля качества и выбирать правильную архитектуру упаковки для конкретных пищевых продуктов.
Полиэтилентерефталат (ПЭТ) занимает доминирующее положение в упаковке пищевых продуктов, предназначенной для холодовой цепи и окружающей среды, благодаря своим специфическим полимерным характеристикам. По сравнению с такими альтернативами, как полипропилен (ПП) и полистирол (ПС), ПЭТ предлагает превосходное сочетание оптической прозрачности, высокой прочности на разрыв и превосходных газо- и влагонепроницаемых свойств. ПП, хотя и обладает более высокой термостойкостью, естественно имеет мутный вид, который затрудняет видимость продукта. PS, особенно в его ориентированных или расширенных формах, не обладает достаточной надежностью, необходимой для современной логистики, и сталкивается с растущими нормативными ограничениями. ПЭТ обеспечивает необходимую структурную жесткость для защиты хрупкого содержимого, сохраняя при этом прозрачность, подобную стеклу, что способствует розничным продажам.
Чтобы понять, почему инженеры по упаковке предпочитают ПЭТ другим товарным полимерам, мы должны обратить внимание на механические и термические свойства, которые определяют эксплуатационные характеристики. В таблице ниже представлены базовые характеристики обычных термоформовочных пластиков, используемых в упаковке пищевых продуктов.
| Тип полимера | Оптическая прозрачность | Кислородный барьер (OTR) | Прочность при холодном ударе | Теплостойкость | Основное применение |
|---|---|---|---|---|---|
| АПЭТ (Аморфный ПЭТ) | Отлично (стеклянный) | Высокий | Отличный | Низкая (до 70°C/160°F) | Охлажденные продукты, мясные деликатесы, хлебобулочные изделия |
| CPET (кристаллизованный ПЭТ) | Непрозрачный | Высокий | Хороший | Высокая (до 200°C/400°F) | Готовые блюда в духовке, продукты для горячего розлива |
| ПП (Полипропилен) | Туманный / полупрозрачный | Низкий | Плохое (хрупкое при замерзании) | Средняя (до 120°C/250°F) | Контейнеры для микроволновой печи, горячие деликатесы |
| ОПС (ориентированный полистирол) | Хороший | Низкий | Плохой (Склонен к растрескиванию) | Низкая (до 85°C/185°F) | Выпечка с коротким сроком хранения, легкие раскладушки. |
Базовый ПЭТ-полимер легко адаптируется. Производители модифицируют параметры экструзии листов и термоформования в соответствии с требованиями различных категорий продуктов питания. Геометрия оснастки и химические добавки превращают стандартный лист пластика в узкоспециализированный упаковочный компонент.
Экономическое преимущество ПЭТ заключается в его высоком соотношении прочности и веса. Передовые методы термоформования позволяют значительно снизить вес — уменьшить толщину пластикового листа без ущерба для структурной целостности готового лотка. Стратегическое оребрение и геометрическое усиление в конструкции формы обеспечивают необходимую устойчивость к раздавливанию при использовании меньшего количества сырья. Такое снижение веса полимера напрямую снижает затраты на единицу продукции и уменьшает вес доставки, оптимизируя общие логистические затраты.
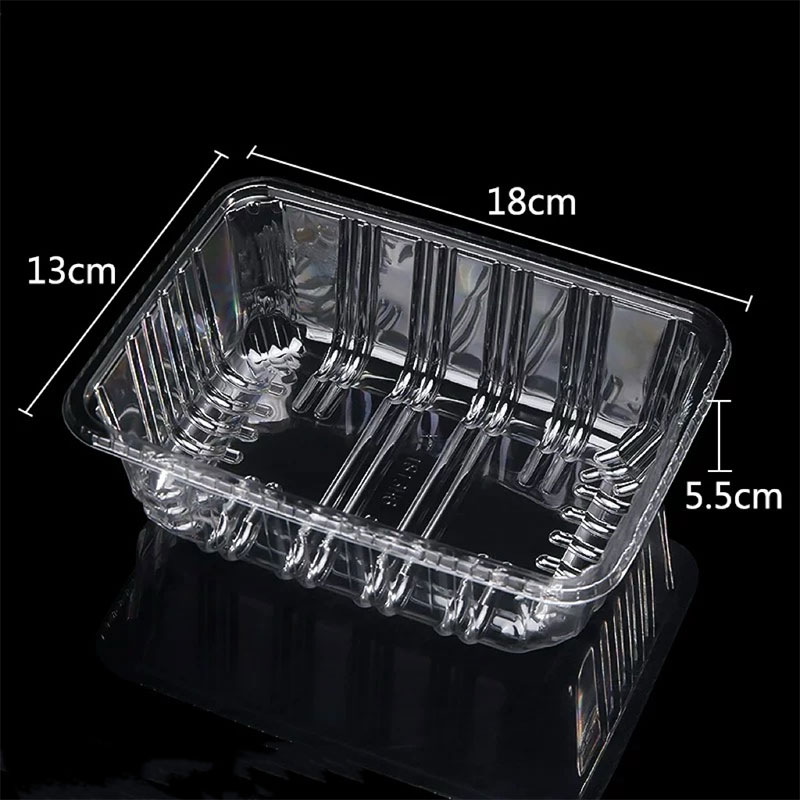
Производство высококачественного Пластиковый лоток требует строгого контроля над температурными и механическими параметрами. Процесс непрерывно переходит от обработки сырой смолы к окончательному извлечению детали. Любое отклонение температуры, давления или времени приводит к структурным дефектам.
ПЭТ — гигроскопичный полимер, то есть он естественным образом поглощает влагу из окружающего воздуха. Перед обработкой эту влагу необходимо полностью удалить. Если влажные гранулы ПЭТ попадают в высокотемпературный экструзионный цилиндр, вода вступает в реакцию с полимерными цепями в процессе, называемом гидролитической деградацией. Эта химическая реакция разрывает полимерные цепи, значительно снижая характеристическую вязкость материала (IV). Лотки, изготовленные из испорченного ПЭТ, будут хрупкими, склонными к растрескиванию и структурно нарушенными.
Высушенные гранулы ПЭТ подаются в экструдер, где вращающийся шнек разрезает и плавит пластик за счет механического трения и внешних нагревательных лент. Расплавленный полимер проталкивается через широкую плоскую матрицу для вешалок, образуя непрерывный лист.
Термоформование превращает плоский экструдированный лист в трехмерный лоток. Этот процесс требует точного управления температурой и механической силы. Современные линейные системы подают экструдированный лист непосредственно в термоформовочную машину, используя остаточное тепло экструзии для экономии энергии.
После формирования непрерывное полотно лотков перемещается на станцию обрезки. Стальные линейки или соответствующие металлические пробойники вырезают отдельные лотки из окружающей пластиковой ленты. Готовые лотки автоматически укладываются в стопки и учитываются для упаковки.
Оставшееся скелетное полотно — пластик, оставшийся после вырезания лотков, — сразу же подается в гранулятор. Затем этот измельченный материал смешивается с первичной смолой в контролируемом соотношении и возвращается в экструдер, сводя к минимуму отходы материала. Линейные автоматизированные системы оптического контроля сканируют движущееся полотно на предмет таких дефектов, как черные точки, нерасплавленная смола или неточности размеров, гарантируя, что на упаковочную станцию дойдут только лотки, соответствующие требованиям.
Оценка поставщика требует не только цены за единицу продукции, но и проверки физических характеристик термоформованного продукта. Плохой производственный контроль проявляется в виде конкретных измеримых дефектов конечного лотка. Команды по закупкам должны установить строгие параметры контроля качества.
Равномерное распределение материалов является неоспоримым критерием успеха. В процессе термоформования пластик естественным образом утончается по мере того, как он растягивается в углах формы. Если производителю не удастся оптимизировать время включения заглушки, геометрию заглушки или профиль нагрева, нижние углы лотка станут опасно тонкими. Тонкие углы приводят к разрушению конструкции во время штабелирования или транспортировки поддонов. Группы по закупкам должны запросить образцы в разрезе и использовать микрометры, чтобы убедиться, что толщина стенок в самых глубоких зонах вытяжки соответствует указанному минимальному размеру.
Оптическая прозрачность напрямую влияет на восприятие потребителем свежести продуктов. Прозрачность ПЭТ измеряется его индексом мутности. Чрезмерная мутность или молочный оттенок указывают на плохое управление температурным режимом на этапе экструзии, в частности, на неспособность достаточно быстро закалить экструдированный лист на охлаждающих валках, что приводит к нежелательной кристаллизации. Высокий уровень мутности также может указывать на использование некачественной, загрязненной переработанной смолы или чрезмерную степень измельчения. Приемлемые уровни мутности должны быть определены в спецификации на закупку.
Для применений, использующих упаковку в модифицированной атмосфере (MAP), точность верхнего фланца лотка имеет решающее значение. Фланец должен быть идеально ровным, без каких-либо следов от инструментов, короблений или пластиковых завязок (волос ангела), образовавшихся из-за тупых обрезных матриц. Когда верхняя пленка приваривается к лотку, любое отклонение плоскостности фланца создает микроскопические каналы. Эти каналы приводят к нарушениям герметичности, утечкам газа и ускорению порчи продуктов питания, что делает технологию MAP бесполезной.
Для применений, в которых используются механические крышки, а не термосвариваемые пленки, стабильность размеров имеет первостепенное значение. Края лотка и соответствующая крышка должны совпадать с жесткими допусками. ПЭТ немного сжимается при охлаждении после термоформования. Если производитель не учтет точно степень усадки при проектировании формы или если цикл охлаждения будет выполняться слишком быстро, чтобы искусственно повысить скорость производства, окончательные размеры будут отличаться. Плохие допуски приводят к неплотным затворам, в результате чего крышки отскакивают во время погрузочно-разгрузочных работ или транспортировки.
| Распространенный дефект | Визуальный/физический индикатор | Основная причина при | проведении аудита производственных закупок |
|---|---|---|---|
| Тонкие углы | Поднос легко сминается у основания; микрометр показывает ниже спецификации. | Неправильное время включения подключаемого устройства; неравномерный профиль нагрева духовки. | Запросите измерения угловых датчиков при проверке первого изделия. |
| Высокая дымка (облачность) | Молочный вид; плохая видимость продукта. | Медленная закалка холодными валками; влажная смола; деградированный переизмельчение. | Укажите максимальный процент дымки; проверка журналов высыхания смолы. |
| Деформированные фланцы | Неровный верхний край; Неисправность уплотнения MAP. | Недостаточное время охлаждения формы; агрессивное выталкивание из формы. | Перед утверждением тестируйте образцы на производственном герметизирующем оборудовании. |
| Волосы Ангела | К обрезанным краям прикреплены тонкие пластиковые веревочки. | Тупые плашки для отделки; неправильное выравнивание триммерного пресса. | Осмотрите образцы на предмет чистоты порезов; спросите о графике технического обслуживания штампов. |
Выбор правильной упаковки требует понимания физических ограничений материала и эксплуатационных ограничений производственного процесса. Неучет этих переменных приводит к дорогостоящим задержкам производства и отказам продукции.
Основным ограничением стандартного аморфного ПЭТ (APET) является его низкая термостойкость. Стандартный ПЭТ начинает размягчаться и деформироваться при температуре выше 70°C (160°F). Он специально разработан для применения в условиях холодовой цепи, при комнатной температуре или при слегка теплой температуре. Его нельзя использовать для процессов горячего розлива, в туннелях пастеризации или для бытового микроволнового нагрева. Чтобы снизить этот риск для теплоемких применений, при закупках необходимо указывать кристаллизованный ПЭТ (CPET), который подвергается специальному процессу термофиксации в форме, чтобы выдерживать температуру в печи до 200 °C, или перейти на полипропилен (ПП), который естественным образом выдерживает микроволновые температуры.
Разработка индивидуального лотка требует значительных первоначальных капитальных затрат на оснастку. Изготовленная из алюминия производственная форма с высокой кавитацией, оснащенная каналами водяного охлаждения и заглушками из синтаксического пенопласта, требует значительных инвестиций. Срок изготовления нестандартных инструментов обычно составляет от 4 до 8 недель. Команды по закупкам должны оценить компромисс между использованием существующих форм производителя и инвестициями в специальные инструменты. Стандартные формы обеспечивают нулевые первоначальные затраты на оснастку и ускоряют вывод продукции на рынок. Тем не менее, специальные инструменты позволяют провести точную оптимизацию, например, подобрать точные размеры автоматизированного сборщика, максимально повысить эффективность кубиков поддонов или тиснеть логотипы брендов непосредственно на пластике.
Высокоскоростное многостанционное оборудование для термоформования предназначено для непрерывного производства в больших объемах. Время наладки и переналадки этих массивных машин диктует высокие минимальные объемы заказа (MOQ). Выпуск небольших партий экономически нецелесообразен из-за брака, образующегося при калибровке станка и термостабилизации. При закупках необходимо сбалансировать более низкие затраты на единицу продукции при больших объемах производства с потребностями в складском хранении и капиталом, связанным с хранением громоздких пустых пластиковых лотков. Для управления этим физическим следом часто заключаются соглашения о доставке «точно в срок» (JIT).
Выбор упаковки тщательно проверяется регулирующими органами и потребителями. Чтобы разобраться в реалиях утилизации ПЭТ, требуется четкое понимание инфраструктуры переработки и материаловедения.
ПЭТ является одним из наиболее широко перерабатываемых пластиков в мире, но возможность его вторичной переработки во многом зависит от его конечного формата. Отраслевые стандарты, такие как рекомендации How2Recycle, подчеркивают, что прозрачный, непигментированный ПЭТ является золотым стандартом круглой формы. Прозрачный ПЭТ имеет наибольшую ценность на вторичном товарном рынке, поскольку его можно переработать в широкий спектр новых продуктов, включая новую пищевую упаковку, ленточную ленту или полиэфирные волокна.
Использование черного пластика для подносов для пищевых продуктов серьезно ухудшает возможность вторичной переработки. Установки по восстановлению материалов (MRF) используют оптические сортировщики ближнего инфракрасного диапазона (NIR) для идентификации и разделения различных типов полимеров на высокоскоростных конвейерных лентах. Пигмент сажи, традиционно используемый для окраски ПЭТ, поглощает ближний ИК-свет, а не отражает его обратно на датчик. Следовательно, оптические сортировщики не могут обнаружить черный лоток из ПЭТ, и он обычно направляется на свалку, что делает его фактически непригодным для вторичной переработки, несмотря на то, что он изготовлен из полимера, поддающегося вторичной переработке.
Пригодность лотка к вторичной переработке часто определяется тем, что к нему прикреплено. Тяжелые бумажные этикетки с агрессивными клеями, толстыми термосвариваемыми покрытиями и несовместимыми верхними пленками из нескольких материалов загрязняют поток переработки ПЭТ. Когда эти лотки поступают на установку для вторичной переработки, несовместимые материалы не могут полностью отделиться от хлопьев ПЭТ во время процесса погружения-всплывания плотности. Инженеры по упаковке должны использовать легко отрываемые пленки, водорастворимые клеи или совместимые уплотнения из мономатериала, которые не ухудшают качество переработанного ПЭТ.
Интеграция ПЭТ, переработанного после потребления (ПЦР), в новую упаковку пищевых продуктов является основной целью устойчивого развития. Однако использование переработанного материала для прямого контакта с пищевыми продуктами требует строгого соблюдения нормативных требований. Для обеспечения безопасности производители часто используют процесс совместной экструзии ABA. В этом методе внутренний слой из вторичного ПЭТ (переработанного ПЭТ) помещается между двумя внешними слоями первичного ПЭТ. Первичные слои действуют как функциональный барьер, гарантируя, что продукты питания контактируют только с первичным материалом, в то же время позволяя всей упаковке достигать высокого процента переработанного содержимого, что соответствует как правилам безопасности, так и целям корпоративного устойчивого развития.
Ответ: ПЭТ обеспечивает превосходную оптическую прозрачность, отличные газобарьерные свойства и высокую устойчивость к холодным растрескиванию, что делает его идеальным для холодильных витрин розничной торговли. ПП (полипропилен) имеет мутный вид и более низкие барьерные свойства для кислорода, но обеспечивает значительно более высокую термостойкость, что делает его стандартным выбором для приготовления в микроволновой печи и горячего розлива пищевых продуктов.
Ответ: Да, прозрачные лотки из ПЭТ легко перерабатываются и широко принимаются в муниципальных программах переработки. Однако возможность вторичной переработки затруднена, если лоток окрашен пигментом сажи или если на нем используются несовместимые клейкие этикетки и закрывающие пленки, которые загрязняют процесс мойки вторичной переработки.
Ответ: Термоформование нагревает плоский экструдированный пластиковый лист и использует вакуум и давление, чтобы затянуть его в форму. Это очень экономически выгодно для производства тонкостенных одноразовых лотков с большой площадью поверхности. Литье под давлением направляет расплавленный пластик в закрытую полость, что медленнее и дороже, но необходимо для более толстых и сложных жестких контейнеров.
Ответ: Устойчивость к утечкам зависит от точных допусков на размеры между лотком и крышкой. Для этого требуется специально разработанная конструкция фланца с геометрией подрезов, обеспечивающая плотную механическую защелкивание. Кроме того, структурная жесткость термоформованных углов должна препятствовать изгибу лотка и разрушению уплотнения во время вибрации при транспортировке.
Ответ: Обычно они изготавливаются с использованием комбинации того и другого. Чтобы достичь целей устойчивого развития, сохраняя при этом безопасность пищевых продуктов, производители часто используют процесс совместной экструзии ABA. При этом внутренний слой переработанного ПЭТ (rPET) помещается между двумя внешними слоями первичного ПЭТ, которые действуют как безопасный функциональный барьер против пищевых продуктов.


