


電話:
+86-138-0577-0261


食品包装の構造的完全性と安全性は、保存期間、輸送可能性、ブランド認知に直接影響します。輸送中または小売店での陳列中に梱包に欠陥があると、即時製品の損失、物流の危険、および消費者の信頼の低下につながります。調達およびパッケージングのエンジニアは、パッケージング ソリューションを選択する際に、材料の性能、規制遵守、持続可能性の要件のバランスを取る必要があります。間違った材料を選択したり、標準以下の製造プロセスを使用するメーカーを選択すると、腐敗が増加し、サプライチェーンが非効率になり、持続可能性監査の不合格につながります。
樹脂の押出から熱成形まで、ポリエチレン テレフタレート (PET) プラスチック トレイの正確な製造プロセスを理解することで、サプライヤーの能力を評価するために必要な技術ベースラインが得られます。この知識により、調達チームは工具への投資を正確に評価し、品質管理プロトコルを監査し、特定の食品用途に適切なパッケージング アーキテクチャを選択することができます。
ポリエチレン テレフタレート (PET) は、その特有のポリマー特性により、コールド チェーンおよび常温食品の包装において主要な地位を占めています。ポリプロピレン (PP) やポリスチレン (PS) などの代替品と比較すると、PET は光学的透明性、高い引張強度、優れたガスおよび湿気バリア特性の優れた組み合わせを提供します。 PPは耐熱性に優れていますが、当然白濁して製品の視認性を妨げます。 PS は、特にその方向性を持った形式または拡張された形式では、現代の物流に必要な耐久性に欠けており、増加する規制制限に直面しています。 PET は、小売販売を促進するガラスのような透明性を維持しながら、壊れやすい内容物を保護するために必要な構造的剛性を提供します。
包装技術者が他の汎用ポリマーではなく PET を指定する理由を理解するには、現場での性能を左右する機械的特性と熱的特性に注目する必要があります。以下の表は、食品包装に使用される一般的な熱成形プラスチックの基本特性の概要を示しています。
| ポリマーの種類 | 光学的透明度 | 酸素バリア (OTR) | 低温衝撃強度 | 耐熱性 | 主な用途 |
|---|---|---|---|---|---|
| APET(アモルファスPET) | 優れた(ガラス状) | 高い | 素晴らしい | 低温 (最大 70°C/160°F) | 冷蔵食品、デリミート、ベーカリー |
| CPET(結晶化PET) | 不透明 | 高い | 良い | 高温 (最大 200°C/400°F) | オーブン対応の食事、ホットフィル用途 |
| PP(ポリプロピレン) | かすんだ/半透明 | 低い | 悪い(凍結すると脆くなる) | 中 (最大 120°C/250°F) | 電子レンジ対応容器、ホットデリ商品 |
| OPS(延伸ポリスチレン) | 良い | 低い | 悪い(ひび割れしやすい) | 低 (最大 85°C/185°F) | 賞味期限の短いベーカリー、軽量のクラムシェル |
ベースラインの PET ポリマーは適応性が高くなります。メーカーは、さまざまな食品カテゴリーの正確な要求を満たすために、シートの押出成形と熱成形のパラメーターを変更します。工具の形状と化学添加剤により、標準的なプラスチック シートが高度に特殊化されたパッケージング コンポーネントに変わります。
PET の経済的な利点は、強度対重量比が高いことにあります。高度な熱成形技術により、最終トレイの構造的完全性を犠牲にすることなくプラスチック シートのゲージを削減し、大幅な軽量化が可能になります。金型設計の戦略的なリブと幾何学的な補強により、少ない原材料を使用して必要な耐圧潰性を実現します。このポリマー重量の削減は、直接的に単位コストを下げ、輸送重量を減らし、全体的な物流フットプリントを最適化します。
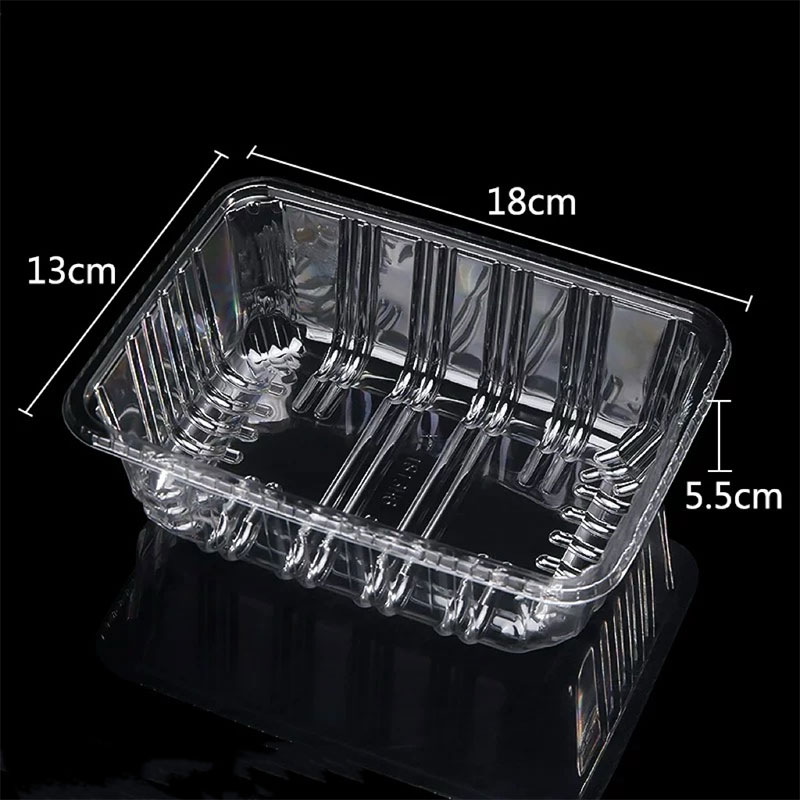
高品質なものを生み出す プラスチックトレイで は、熱的および機械的変数を厳密に制御する必要があります。このプロセスは、原料樹脂の取り扱いから最終部品の抽出まで継続的に移行します。温度、圧力、またはタイミングにずれがあると、構造上の欠陥が生じます。
PET は吸湿性ポリマーであり、周囲の空気から自然に湿気を吸収します。加工前に、この水分を完全に除去する必要があります。湿った PET ペレットが高温の押出バレルに入ると、加水分解と呼ばれるプロセスで水がポリマー鎖と反応します。この化学反応によりポリマー鎖が切断され、材料の固有粘度 (IV) が大幅に低下します。劣化した PET で作られたトレイは脆くなり、ひび割れが発生しやすくなり、構造的に問題が生じます。
乾燥した PET ペレットは押出機に供給され、そこで回転スクリューが機械的摩擦と外部ヒーター バンドによってプラスチックをせん断し、溶かします。溶融したポリマーは幅広で平らなコートハンガー ダイを通過し、連続シートとして現れます。
熱成形により、平らな押し出しシートが三次元のトレイに変わります。このプロセスには正確な熱管理と機械力が必要です。最新のインライン システムは、押出シートを熱成形機に直接供給し、押出の残留熱を利用してエネルギーを節約します。
形成されると、連続したトレイのウェブはトリム ステーションに移動します。スチール製の定規ダイまたはそれに適合する金属製のパンチツールを使用して、周囲のプラスチックウェブから個々のトレイを切り取ります。完成したトレイは自動的に積み重ねられ、箱詰めのためにカウントされます。
残りの骨格ウェブ (トレイを切り出した後に残るプラスチック) は、すぐに造粒機に供給されます。このリグラインドは制御された比率でバージン樹脂と混合され、押出機に戻され、材料の無駄が最小限に抑えられます。インライン自動光学検査システムは、移動するウェブをスキャンして黒い斑点、未溶融樹脂、寸法の不正確さなどの欠陥を検出し、準拠したトレイのみが梱包ステーションに到着することを保証します。
サプライヤーを評価するには、単価だけでなく、熱成形製品の物理的特性を監査する必要があります。不適切な製造管理は、最終トレイに特定の測定可能な欠陥として現れます。調達チームは厳格な品質管理パラメータを確立する必要があります。
一貫したマテリアルの配布は、交渉の余地のない成功基準です。熱成形プロセス中、プラスチックは金型の隅に伸びるにつれて自然に薄くなります。メーカーがプラグアシストのタイミング、プラグの形状、加熱プロファイルの最適化に失敗すると、トレイの底の角が危険なほど薄くなります。角が薄いと、パレットの積み重ねや輸送中に構造上の破損が発生します。調達チームは、切断されたサンプルを要求し、マイクロメーターを使用して、最も深い絞り領域の壁の厚さが指定された最小ゲージを満たしていることを確認する必要があります。
光学的な透明度は、食品の鮮度に対する消費者の認識に直接影響します。 PET の透明度は、ヘイズ指数によって測定されます。過度の曇りや乳白色の外観は、押出段階での熱管理が不十分であることを示しています。具体的には、冷却ロール上で押出シートを十分に速く急冷できず、望ましくない結晶化が発生していることを示します。ヘイズレベルが高い場合は、低品質で汚染された再生樹脂が使用されているか、過剰な再生率が使用されていることを示している可能性があります。許容可能なヘイズレベルは調達仕様書で定義する必要があります。
Modified Atmosphere Packaging (MAP) を利用するアプリケーションの場合、トレイの上部フランジの精度が重要です。フランジは完全に平らであり、工具の跡、反り、または鈍いトリミングダイによって生じるプラスチックの糸 (エンジェルヘア) があってはなりません。トップフィルムをトレイにヒートシールする際、フランジの平坦度にずれがあると、微細な溝が生じます。これらの経路はシールの破損、ガス漏れ、食品の腐敗の加速を引き起こし、MAP テクノロジーを役に立たなくします。
ヒートシールされたフィルムではなく機械的な蓋に依存する用途では、寸法安定性が最も重要です。トレイの縁と対応する蓋は、厳しい公差内で一致する必要があります。 PET は熱成形後に冷えるとわずかに収縮します。メーカーが金型設計でこの収縮率を正確に考慮していない場合、または人為的に生産速度を上げるために冷却サイクルの実行が速すぎる場合、最終寸法は変動します。許容差が低いと閉まりが緩くなり、取り扱い中や輸送中に蓋が飛び出す原因になります。
| 一般的な欠陥 | 視覚的/物理的インジケータ | 製造における根本原因 | 調達監査アクション |
|---|---|---|---|
| 細いコーナー | トレイの底部が簡単に潰れてしまいます。マイクロメーターの読み取り値は仕様を下回っています。 | プラグアシストのタイミングが正しくない。オーブンの加熱プロファイルが不均一になる。 | 初品検査時にコーナーゲージの測定を依頼してください。 |
| ハイヘイズ(曇り) | 乳白色の外観。製品の視認性が低い。 | ゆっくりとした冷却ロール急冷。湿った樹脂。劣化した再生材。 | 最大ヘイズ率を指定します。樹脂乾燥ログを監査します。 |
| 歪んだフランジ | 不均一な上部リム。 MAPシールの故障。 | 金型の冷却時間が不十分。金型からの積極的な排出。 | 承認前に生産シーリング装置でサンプルをテストします。 |
| エンジェルヘア | トリミングされた端に細いプラスチックの紐が取り付けられています。 | 鈍いトリムダイス。トリムプレスの位置合わせが正しくありません。 | サンプルがきれいにカットされているかどうかを検査します。金型のメンテナンススケジュールについてお問い合わせください。 |
適切なパッケージを選択するには、材料の物理的制限と製造プロセスの運用上の制約を理解する必要があります。これらの変動要因を考慮しないと、コストのかかる生産遅延や製品の故障につながります。
標準的なアモルファス PET (APET) の主な制限は、耐熱性が低いことです。標準的な PET は、70°C (160°F) を超える温度で軟化して変形し始めます。コールドチェーン、常温、またはわずかに暖かい用途向けに厳密に設計されています。ホットフィルプロセス、低温殺菌トンネル、または家庭用マイクロ波加熱には使用できません。熱負荷の高い用途でこのリスクを軽減するには、調達では、最大 200°C のオーブン温度に耐えられるように金型内で特殊なヒートセット処理を受ける結晶化 PET (CPET) を指定するか、マイクロ波温度に自然に対応できるポリプロピレン (PP) に切り替える必要があります。
カスタム トレイの開発には、ツールのための多額の初期資本支出が必要です。アルミニウムから機械加工され、水冷チャネルとシンタクチックフォームプラグを備えた高キャビテーションの生産金型には、多額の投資が必要です。カスタム ツールのリードタイムは通常 4 ~ 8 週間です。調達チームは、メーカーの既存の在庫金型の利用とカスタム ツールへの投資との間のトレードオフを評価する必要があります。ストック金型は、初期の工具コストがゼロで、市場投入までの時間が短縮されます。ただし、カスタム ツールを使用すると、自動デネスターの正確な寸法の一致、パレット キューブの効率の最大化、プラスチックへのブランド ロゴの直接エンボス加工など、正確な最適化が可能になります。
高速マルチステーション熱成形装置は、連続大量生産向けに設計されています。これらの巨大な機械のセットアップと切り替え時間により、高い最小注文数量 (MOQ) が求められます。機械の校正や熱安定化中にスクラップが発生するため、小バッチの実行は経済的に実行できません。調達では、倉庫保管要件と、かさばる空のプラスチックトレイを保持することに縛られた在庫資本に対して、大規模生産の低い単価とのバランスを取る必要があります。この物理的なフットプリントを管理するために、ジャストインタイム (JIT) 納品契約がよく交渉されます。
パッケージの選択は、規制当局と消費者によって厳しく精査されます。 PET の耐用年数が終了した現実に対処するには、リサイクル インフラストラクチャと材料科学を明確に理解する必要があります。
PET は世界中で最も広くリサイクルされているプラスチックの 1 つですが、そのリサイクル可能性は最終的な形式に大きく依存します。 How2Recycle ガイドラインなどの業界標準は、透明で着色されていない PET が循環性のゴールドスタンダードであることを強調しています。透明 PET は、新しい食品グレードのパッケージ、ストラップ、ポリエステル繊維など、さまざまな新製品にリサイクルできるため、二次商品市場で最高の価値を生み出します。
食品トレイに黒色のプラスチックを使用すると、リサイクル性が著しく損なわれます。材料回収施設 (MRF) は、近赤外線 (NIR) 光学選別機を利用して、高速コンベア ベルト上でさまざまな種類のポリマーを識別して分離します。従来、PET の着色に使用されていたカーボン ブラック顔料は、NIR 光を反射してセンサーに戻すのではなく、吸収します。その結果、光学式選別機は黒色の PET トレイを検出できず、通常は埋め立て残渣の流れに送られるため、リサイクル性の高いポリマーで作られているにもかかわらず、事実上リサイクル不可能になってしまいます。
トレイのリサイクル可能性は、トレイに何が取り付けられているかによって決まることがよくあります。強力な接着剤を使用した厚手の紙ラベル、厚いヒートシールコーティング、および互換性のない複数素材のトップフィルムは、PET リサイクルの流れを汚染します。これらのトレイがリサイクル洗浄プラントに入ると、密度シンクフロートプロセス中に不適合材料が PET フレークからきれいに分離できません。包装エンジニアは、再生 PET 出力の品質を低下させない、簡単に剥がせるフィルム、水溶性接着剤、または互換性のあるモノマテリアル シールを指定する必要があります。
消費者使用後リサイクル (PCR) PET を新しい食品包装に統合することは、持続可能性の主要な目標です。ただし、食品と直接接触するためにリサイクル材料を使用するには、厳格な規制遵守が必要です。安全性を確保するために、メーカーは ABA 共押出プロセスを利用することがよくあります。この技術では、バージン PET の 2 つの外層の間に rPET (リサイクル PET) のコア層を挟みます。バージン層は機能的なバリアとして機能し、食品がバージン材料とのみ接触することを保証しながら、パッケージ全体が高い割合でリサイクルされた内容物を達成できるようにし、安全規制と企業の持続可能性目標の両方を満たします。
A: PET は優れた光学的透明性、優れたガスバリア性、強力な低温亀裂耐性を備えているため、冷蔵小売店のディスプレイに最適です。 PP (ポリプロピレン) は外観が曇っており、酸素バリア特性が低いですが、耐熱性が大幅に高いため、電子レンジ対応および高温充填食品用途の標準的な選択肢となっています。
A: はい、透明 PET トレイはリサイクル性が高く、自治体のリサイクル プログラムで広く受け入れられています。ただし、トレイがカーボン ブラック顔料で着色されている場合、またはリサイクル洗浄プロセスを汚染する互換性のない粘着ラベルや蓋フィルムが使用されている場合は、リサイクル性が妨げられます。
A: 熱成形では、平らな押し出されたプラスチック シートを加熱し、真空と圧力を使用して金型に引き込みます。薄肉で表面積の大きい使い捨てトレイを製造するのに非常に費用対効果が高くなります。射出成形では、溶融したプラスチックを閉じたキャビティに押し込みます。これは時間がかかり、より高価ですが、より厚く複雑な剛性の容器には必要です。
A: 耐漏れ性は、トレイと蓋の間の正確な寸法公差に依存します。これには、機械的にしっかりとスナップフィットするアンダーカット形状を備えたフランジ設計が必要です。さらに、熱成形コーナーの構造的剛性により、輸送中の振動中にトレイが曲がったり、シールが破れたりするのを防ぐ必要があります。
A: 通常は両方を組み合わせて作られます。食品の安全性を維持しながら持続可能性の目標を達成するために、メーカーは ABA 共押出プロセスを使用することがよくあります。これは、使用済みリサイクル PET (rPET) のコア層をバージン PET の 2 つの外層の間に挟み、食品に対する安全な機能バリアとして機能します。

